


BB肥生产工艺流程
 156-3820-6333
BB肥生产线是专业用于生产BB肥的全套BB肥生产设备。BB肥生产线组成一套完整的BB肥生产线包括全自动配料系统,提升运输机,BB肥专用搅拌系统,成品储料仓,自动定量包装称,缝包机等组成.
特点
1、地面上料:原料运输方便快捷,无需上料提升机,投料工少,操作安全.
2、产量大:产量为每小时8T~30T,有多种规格工选择,充分解决了BB肥因季节性集中要料的矛盾.
3、占地空间小:配料系统下置,生产线结构紧凑、占地面积小,高度低.
4、全自动:电脑控制,全自动化生产,提高了功效,降低了劳动强度.
5、精度高:配料、包装均为电子称重,配比控制严格.
6、工艺好:滚筒式混合,单斗提升,不损坏物料原有的颗粒形状,更防止混合后的成品再发生离析现象;分批间歇混合方式,混合均匀度高.
7、清理方便:生产线没有任何藏料死角,停机后清理,方便、简单.
8、易管理:有高速485通讯接口,选配通讯系统,生产线主控室则可监控各组成设备的运行状态,方便与打印机、计算机连接,可储存20种配方,真正实现生产管理现代化.
9、适应性强:适合各种恶劣现场环境,包括北方高寒地区、南方潮湿地区
相关产品
-
 有机肥组合造粒机产品简介 该系列造粒机是本公司多年生产经验总结生产的一种新型的有机肥造粒设备,它采用湿法连续推杆造粒工艺设计制造。此机不但可对多种有机物进行造粒,特别是对使用常规设备难以成粒的粗纤维物料,如:农作物秸秆、酒渣、菌渣、药渣、动物粪便等,经发酵后就可造粒,而且对腐植酸及城市污泥等原料的造粒效果也达到很好的效果。 用途及特点 该机由机体部分、造粒转子部分和传动部分组成。工作原理是物料从机体的一端进料口进入机内,通过造粒转子进行连续推动并与机壳进行机械运动,达到造粒之目的,成品颗粒在机体的另一端被推出机外。转子是由传动装置部分的电机、减速机所驱动,传动部分、机体部分大都固定在同一机架上,这样不但结构坚固、运行平稳,而且安装非常方便,是一种新时代的环保肥料生产设备。
-
 双模挤压造粒机双模挤压造粒机 采用螺旋、双向棍压、双模造粒技术,使有机物料在造粒区获得连续、强烈的棍压、剪切,促使粉粒物质间的物理造粒压力得以显著强化,造粒效率比常规挤压造粒机提高1-3倍,电耗降低60%以上。 双模造粒机是我公司目前生产的主要(生物)有机肥生产设备之一,是我厂科技人员集国内外先进颗粒机的基础上,以多年生产经验反复研究、改进、精心制造的肥料机械,该机工艺优良,操作简单,并设计出有不同型号多种机型,是肥料加工单位理想的加工机械。 1、该机主要用于(生物)有机肥,复和肥和养殖业加工行业的颗粒加工; 2、该机加工的颗粒状物料表面光洁,硬度适中,在加工过程中温升低并能较好的保持原料内部各营养成分;本机集喂料机搅拌机和造粒机三和一于一体;在均匀喂料时同时也将物料进行二次搅拌,喂料机配有调速器,在生产中跟具物料干湿度调节进料量,是主机不至于卡死或做无用功。主机集环模和平模于一体,相当于2台造粒机工作。 3、颗粒成分均匀,形状整齐,颗粒粗细的孔径可分为:Φ5、Φ6、Φ7、Φ8等。用户订货时可根据生产需要选择; 4、由于颗粒含水率低便于储存,在水中能较长时间的保持原状,大大提高物料的利用率。 5、造粒机模具,搅拌和输送叶片均为耐腐不锈钢调质;压辊铸造加锰并调质,达到防腐和耐磨。从而提高产量,减小设备的损耗。 型 号 HP-450 HP-650 产量t/h -----5 -----8 成 粒 率 >95 >95 颗粒温升℃ 功 率KW 30+2.2 45(55)+4
-
 平模挤压造粒机多功能平膜造粒机 可生产颗粒饲料、有机肥料、能生产圆柱状颗粒,还可连接抛光设备、使圆柱形颗粒一次滚制成球、无返粒、成球率高、强度好、美观迁用,是当今有机肥生产,饲料生产颗粒的理想设备。 1.采用压轮,且两端与模盘内、外圈线速一致,不出现轮与模的错位摩擦,减少了阻力,降低了动能损耗,延长了模具的使用寿命,降低了生产成本。 2.压轮均布设置,运转平稳,同时增加了压制区,提高了生产效率。 3.采用螺杆中心调压结构,模具间隙随大随小,适用不同物料,保证压制效果。 4.该机型备有Φ1.5-Φ20mm多种孔径模具,适应不同物料造粒,达到更佳效益。 型号 KP-400 KP-600 KP-800 产量t/h 1.8-2.5 2.5-3.5 4-5 成粒率 >95 >95 >95 颗粒温升℃ <30 <30 <30 颗粒直径mm 3-30 3-30 3-50 功率kw 30 55 75 整机重量kg 1200 1800 2500
相关新闻
-
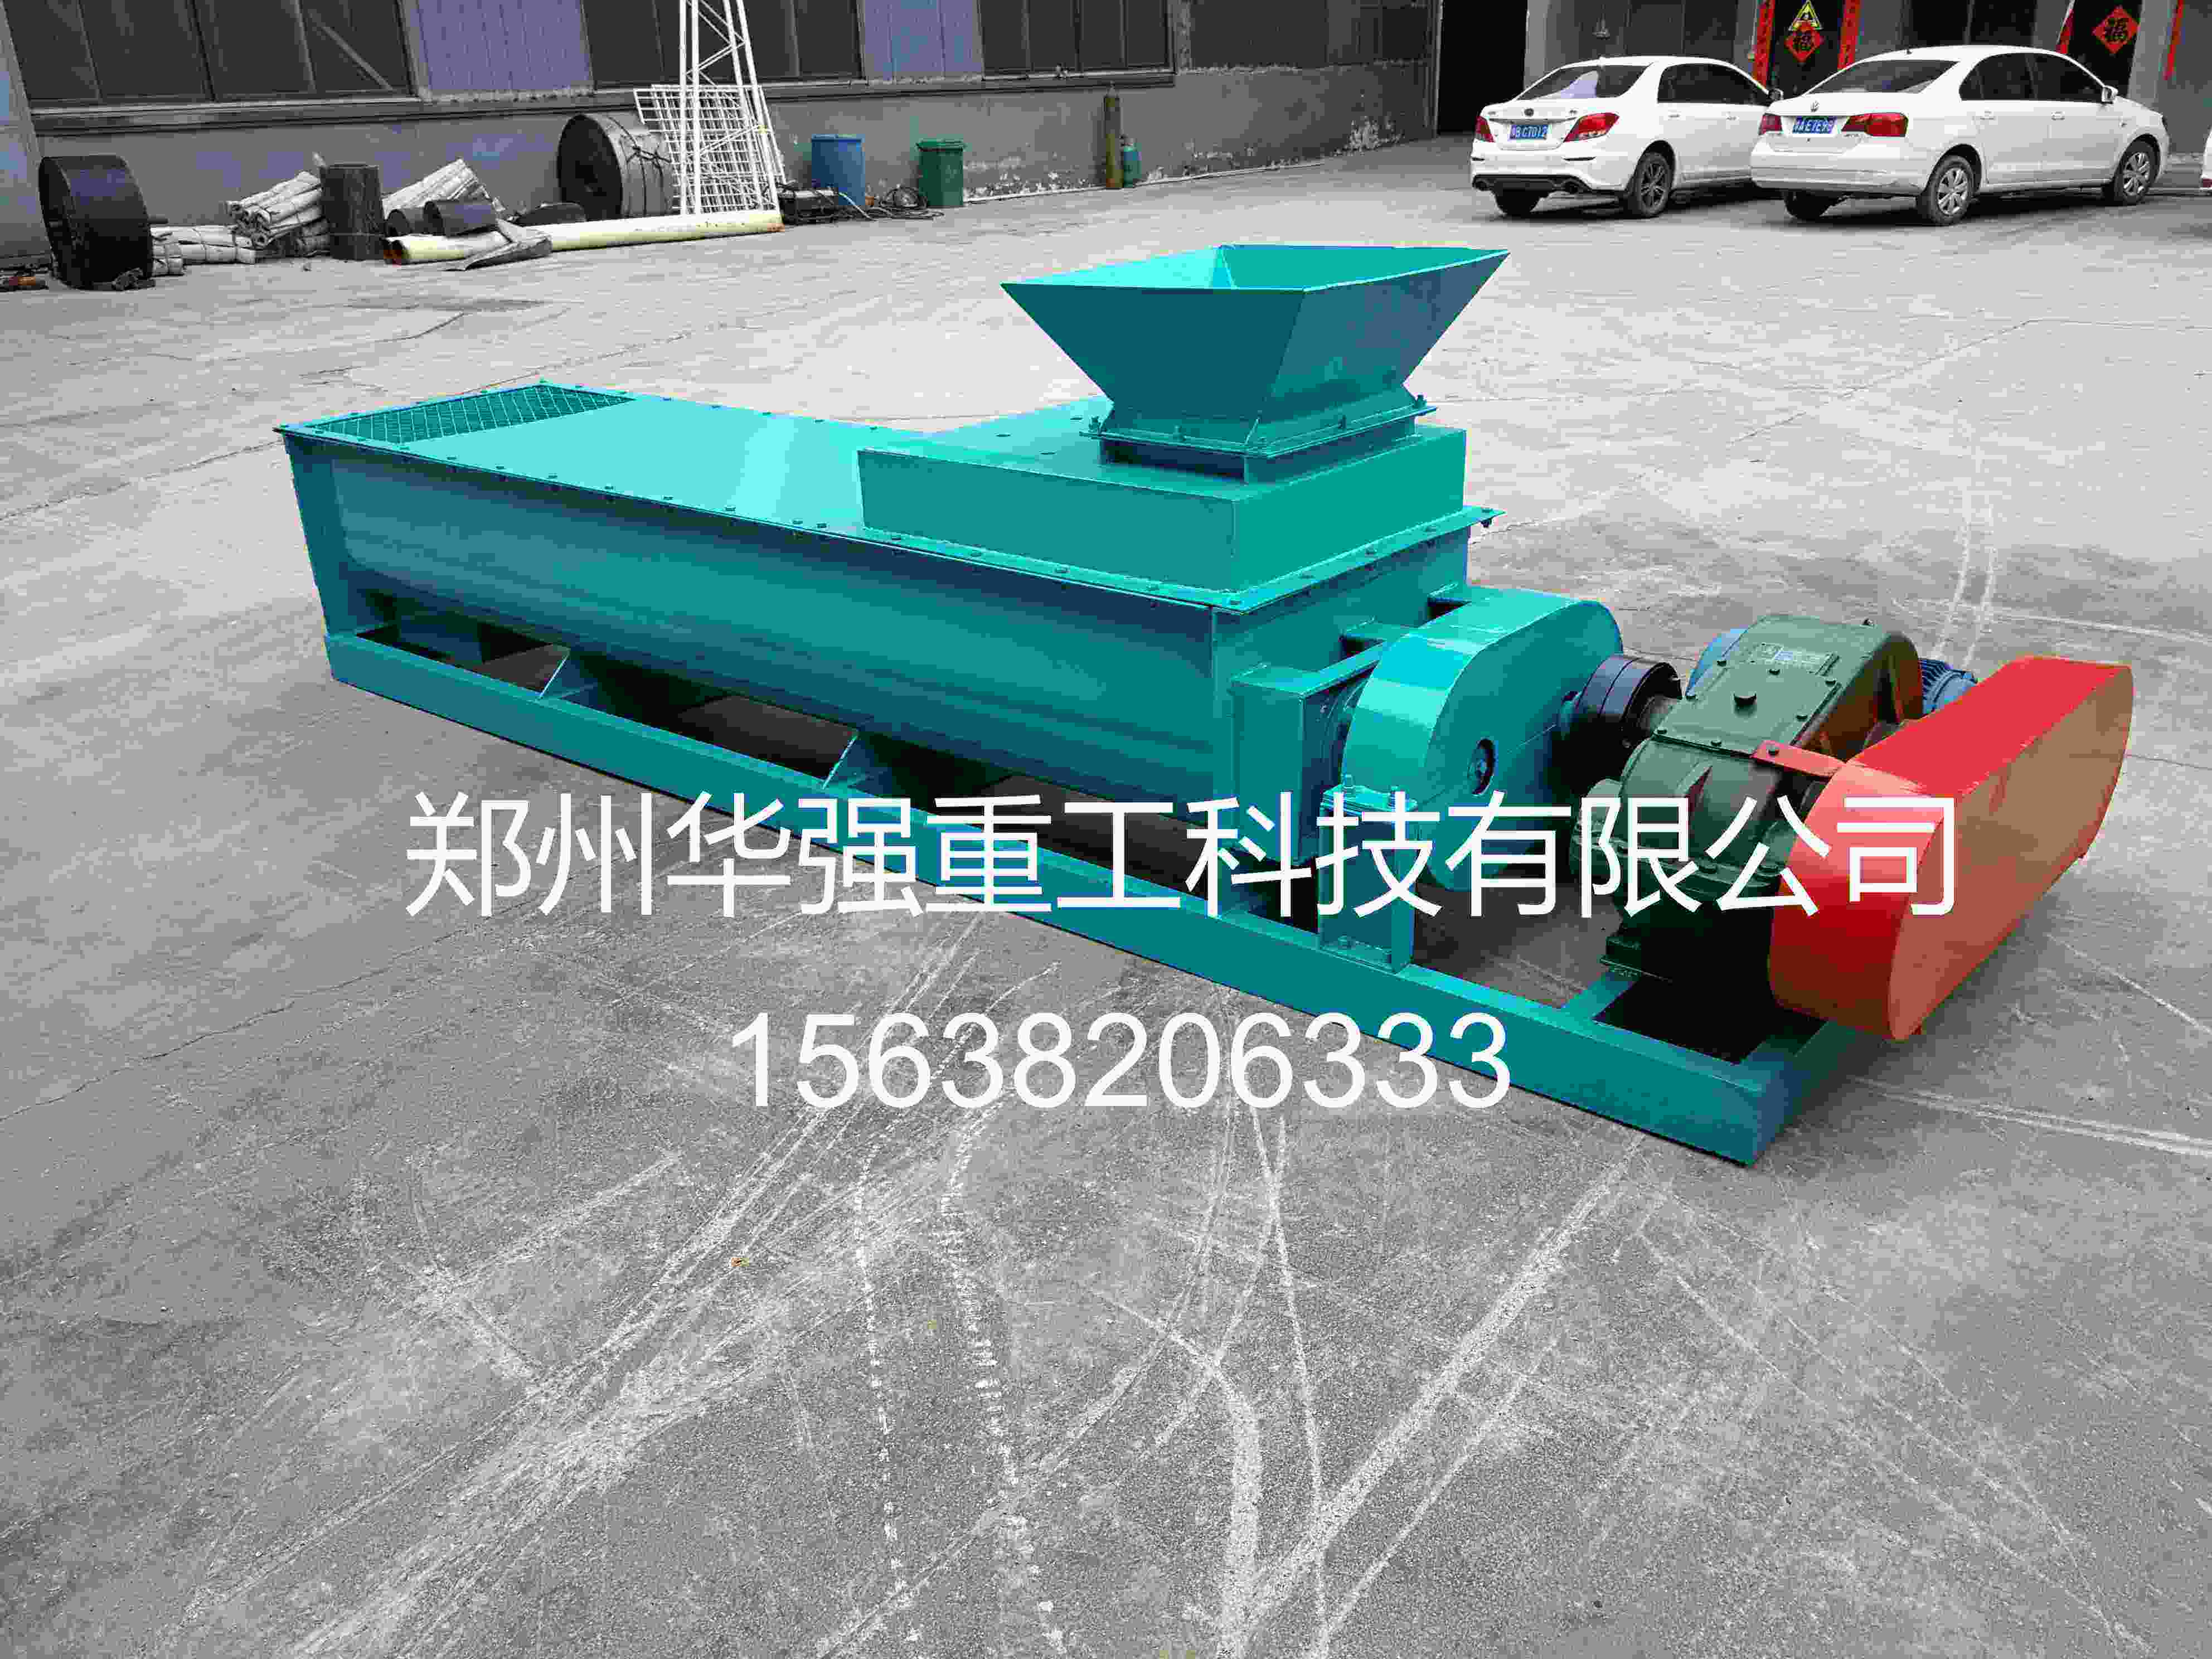 双轴搅拌机在污泥、尾矿、建筑垃圾处理中的搅拌作用双轴搅拌机在污泥、尾矿、建筑垃圾这三类物料面前,干的活看上去都是“搅”,但每一种物料跟它“较劲”的方式完全不同。 污泥要的是在粘稠和腐蚀中把药剂揉进去,尾矿要的是在高浓度下把絮团打开、让料浆不沉降,建筑垃圾细粉要的是在扬尘和含水率失控之间找到那个很窄的窗口。同一套双轴结构,在三个场景里承担的角色并不一样。 污泥:对抗的是“粘”和“不均”。 含水率30%—85%的污泥,从浓缩泥到脱水泥饼,粘滞性极强,普通搅拌设备要么粘轴糊死,要么把泥团推着走、内部根本没混匀 。双卧轴的反向旋转和交错叶片,作用是在槽体内形成持续的剪切和对流,把板结泥团打散,同时让固化剂、絮凝剂或调理剂进入泥体内部,而不是只裹在表面 。更实际的价值在连续运行能力上:某市政污水处理厂200吨/天干化线配套双轴加湿搅拌机后,干化前调质环节的堵料问题得到解决,设备连续运行时长从不足3天提升到25天以上,干化综合能耗降低17% 。污泥场景里,双轴搅拌机真正替代掉的不是“搅拌”本身,而是频繁停机清堵和因此损失的产能。 尾矿:任务不是“混匀”,而是“为下一段做准备”。 尾矿充填料浆的浓度往往在58%—60%甚至更高,物料处于结构流状态,流动性差、絮团多,单靠一段搅拌很难同时完成混合和活化 。常见的配置是 双轴卧式搅拌机加高速活化搅拌机两段串联 :双轴段先把尾砂浆与胶固粉按配比初步混合并向前推送,单套处理能力可达80—100 m³/h;活化段再用高速转子打开尾砂颗粒间的黏着力,让成团物料松散开来 。有工艺在铁尾矿固化充填中采用强制式双轴搅拌机,搅拌速率30 r/mi、混合时间8 mi,将尾矿浆与固化剂强制混匀后充填 。在这里,双轴搅拌机承担的是“均质化**棒”,它把物料送到活化段面前时,已经是一个配比准确、没有大团块的中间状态,而不是把全部打散任务压在自己身上。 建筑垃圾:对手是“扬尘”和“那几个百分点”。 建筑垃圾破碎筛分后的细粉,含水率偏低、极易扬尘,自然晾晒又占地耗时,且含水率波动大,无法直接进入制砖或再生砂浆工序 。双轴加湿搅拌机的作用方式与污泥场景恰好相反:不是往粘稠物料里“揉”添加剂,而是把水雾均匀地“掺”进干细粉里。两根相向旋转的轴配合特殊角度叶片,一边打散细粉结块、容忍少量碎石杂质混入,一边让雾化水与粉体充分接触,把成品含水率稳定控制在10%—15%这个窗口 。这个窗口一旦守住,后续免烧砖、路基回填料的原料就不需要二次晾晒,处理周期大幅缩短。数据显示,使用该设备后细粉处理效率较传统方式提升4倍以上,场地占用减少75% 。 把三个场景放在一起看,双轴搅拌机之所以能同时接住这三类物料,底层的结构逻辑是共通的: 两根反向旋转的轴加交错排列的耐磨桨叶,在槽体内同时制造轴向推送和径向翻滚,混合均匀度可达95%以上,且没有搅拌死角 。区别只在于,污泥场景把这种“无死角”用来对付粘附和腐蚀,尾矿场景把它当作高浓度料浆均质化的前置手段,建筑垃圾场景则用它来完成干细粉的精确加湿。桨叶材质也随工况调整,污泥和建筑垃圾的磨蚀性要求高锰钢或堆焊耐磨层,尾矿的碱性环境则更看重轴端密封和耐磨衬板的寿命 。 选型时,与其问“双轴搅拌机能不能搅”,不如先确认物料到底在跟什么较劲:是粘性、是絮团,还是含水率窗口。这三种“较劲”的对象不同,双轴搅拌机在工艺链中的位置、前后搭配的设备、以及该盯住的运行指标,也就完全不同。2026-11-04
-
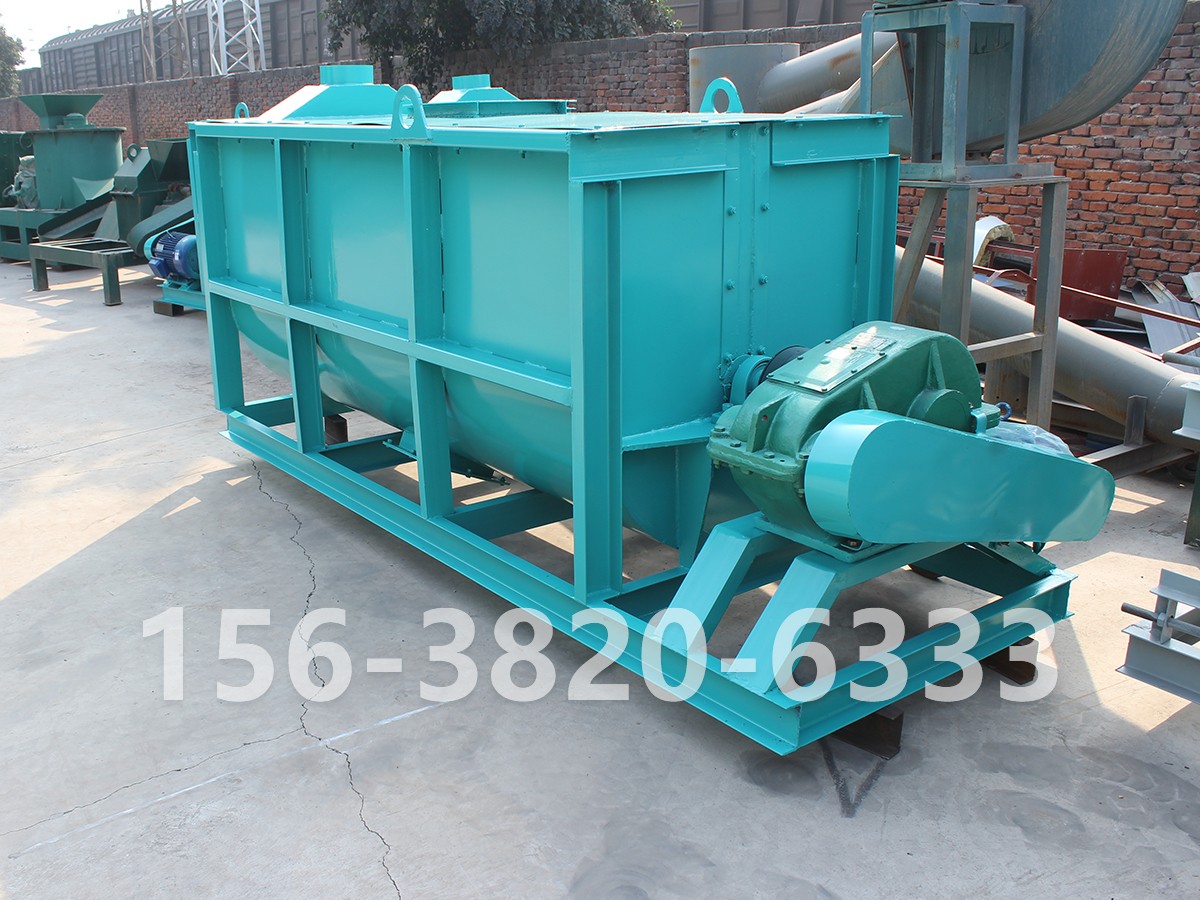 螺带式搅拌机混合不均匀是什么原因?排查思路螺带式搅拌机混合不均匀,很少是某一个零件“坏了”那么简单。 它更像是几个变量同时偏离了设计窗口——装料多少、螺带与筒壁的距离、转速快慢、物料状态,任意一项失控,都会在成品均匀度上留下痕迹。排查时如果一上来就调转速或延长混合时间,往往掩盖了真正的结构性诱因。 先看物料:有些“混不匀”是物料本身就不该指望螺带解决。 螺带混合机的作用方式是柔和翻滚与推送,没有挤碎打散的功能。如果配方中各组分的粒度、容重差异过大,细粉与粗颗粒、重质料与轻质料同批混合,螺带的翻滚很难把它们彻底掺匀,分层和偏析几乎不可避免 。更直接的情形是物料受潮结块:结团的物料在机槽里只是被推来推去,团块内部根本没有参与混合。遇到这类情况,先做微量组分预混合,或者把入机含水率降下来,比换设备更对症 。 再看装料量:太满和太空,后果完全不同,但都表现为“混不匀”。 装得太满,物料在槽内没有翻滚空间,螺带带不动,形成“上层转、下层不动”的局面;装得太少,物料够不到螺带的有效工作区,同样搅不动。装料系数一般控制在机槽容积的60%—80%,偏离这个窗口,均匀度下降几乎是必然的 。排查时不妨先量一下实际投料体积,确认没有因为“赶产量”而超装。 结构层面很容易被忽略的,是螺带与筒壁的间隙。 间隙超标的后果不是“混得慢一点”,而是贴近筒壁的一层物料长期得不到翻动,形成“死料层”,既混不匀,又反复积料结块 。新设备间隙通常在5—8毫米区间,磨损后一旦扩大到15毫米以上,混合均匀度就会明显恶化 。日常清理时顺便用手电照一下螺带外缘与槽底的贴合情况,比等成品检测不合格再回头找原因要划算得多。 转速和混合时间属于操作参数,但它们的作用方向常常被搞反。 转速过低,物料在槽内形不成足够的对流循环;转速过高,轻质组分被离心力甩向槽壁或顶部,反而加剧分层 。常规粉体物料的转速窗口大致在10—30转/分钟,密度或粒径差异大的配方应取中低速 。混合时间也不是越长越好——达到均匀度终点后继续运转,比重差异大的物料会重新开始离析 。如果分段取样发现20分钟后CV值仍不达标,问题大概率不在时间上,而在间隙或装料,继续延长时间只是浪费电耗 。 把这几条线串起来的排查顺序是: 先确认物料状态是否可混,再核对实际装料量,然后停机检查螺带间隙与磨损,然后才去动转速和时间的参数。 从物料到结构再到操作,逐层排除,比凭直觉换零件或拉长混合时间更能找到真正的瓶颈。螺带式搅拌机的均匀度问题,绝大多数不是“设备不行了”,而是某个原本被设定好的窗口,在长期运行中被悄悄推了出去。2026-11-04
-
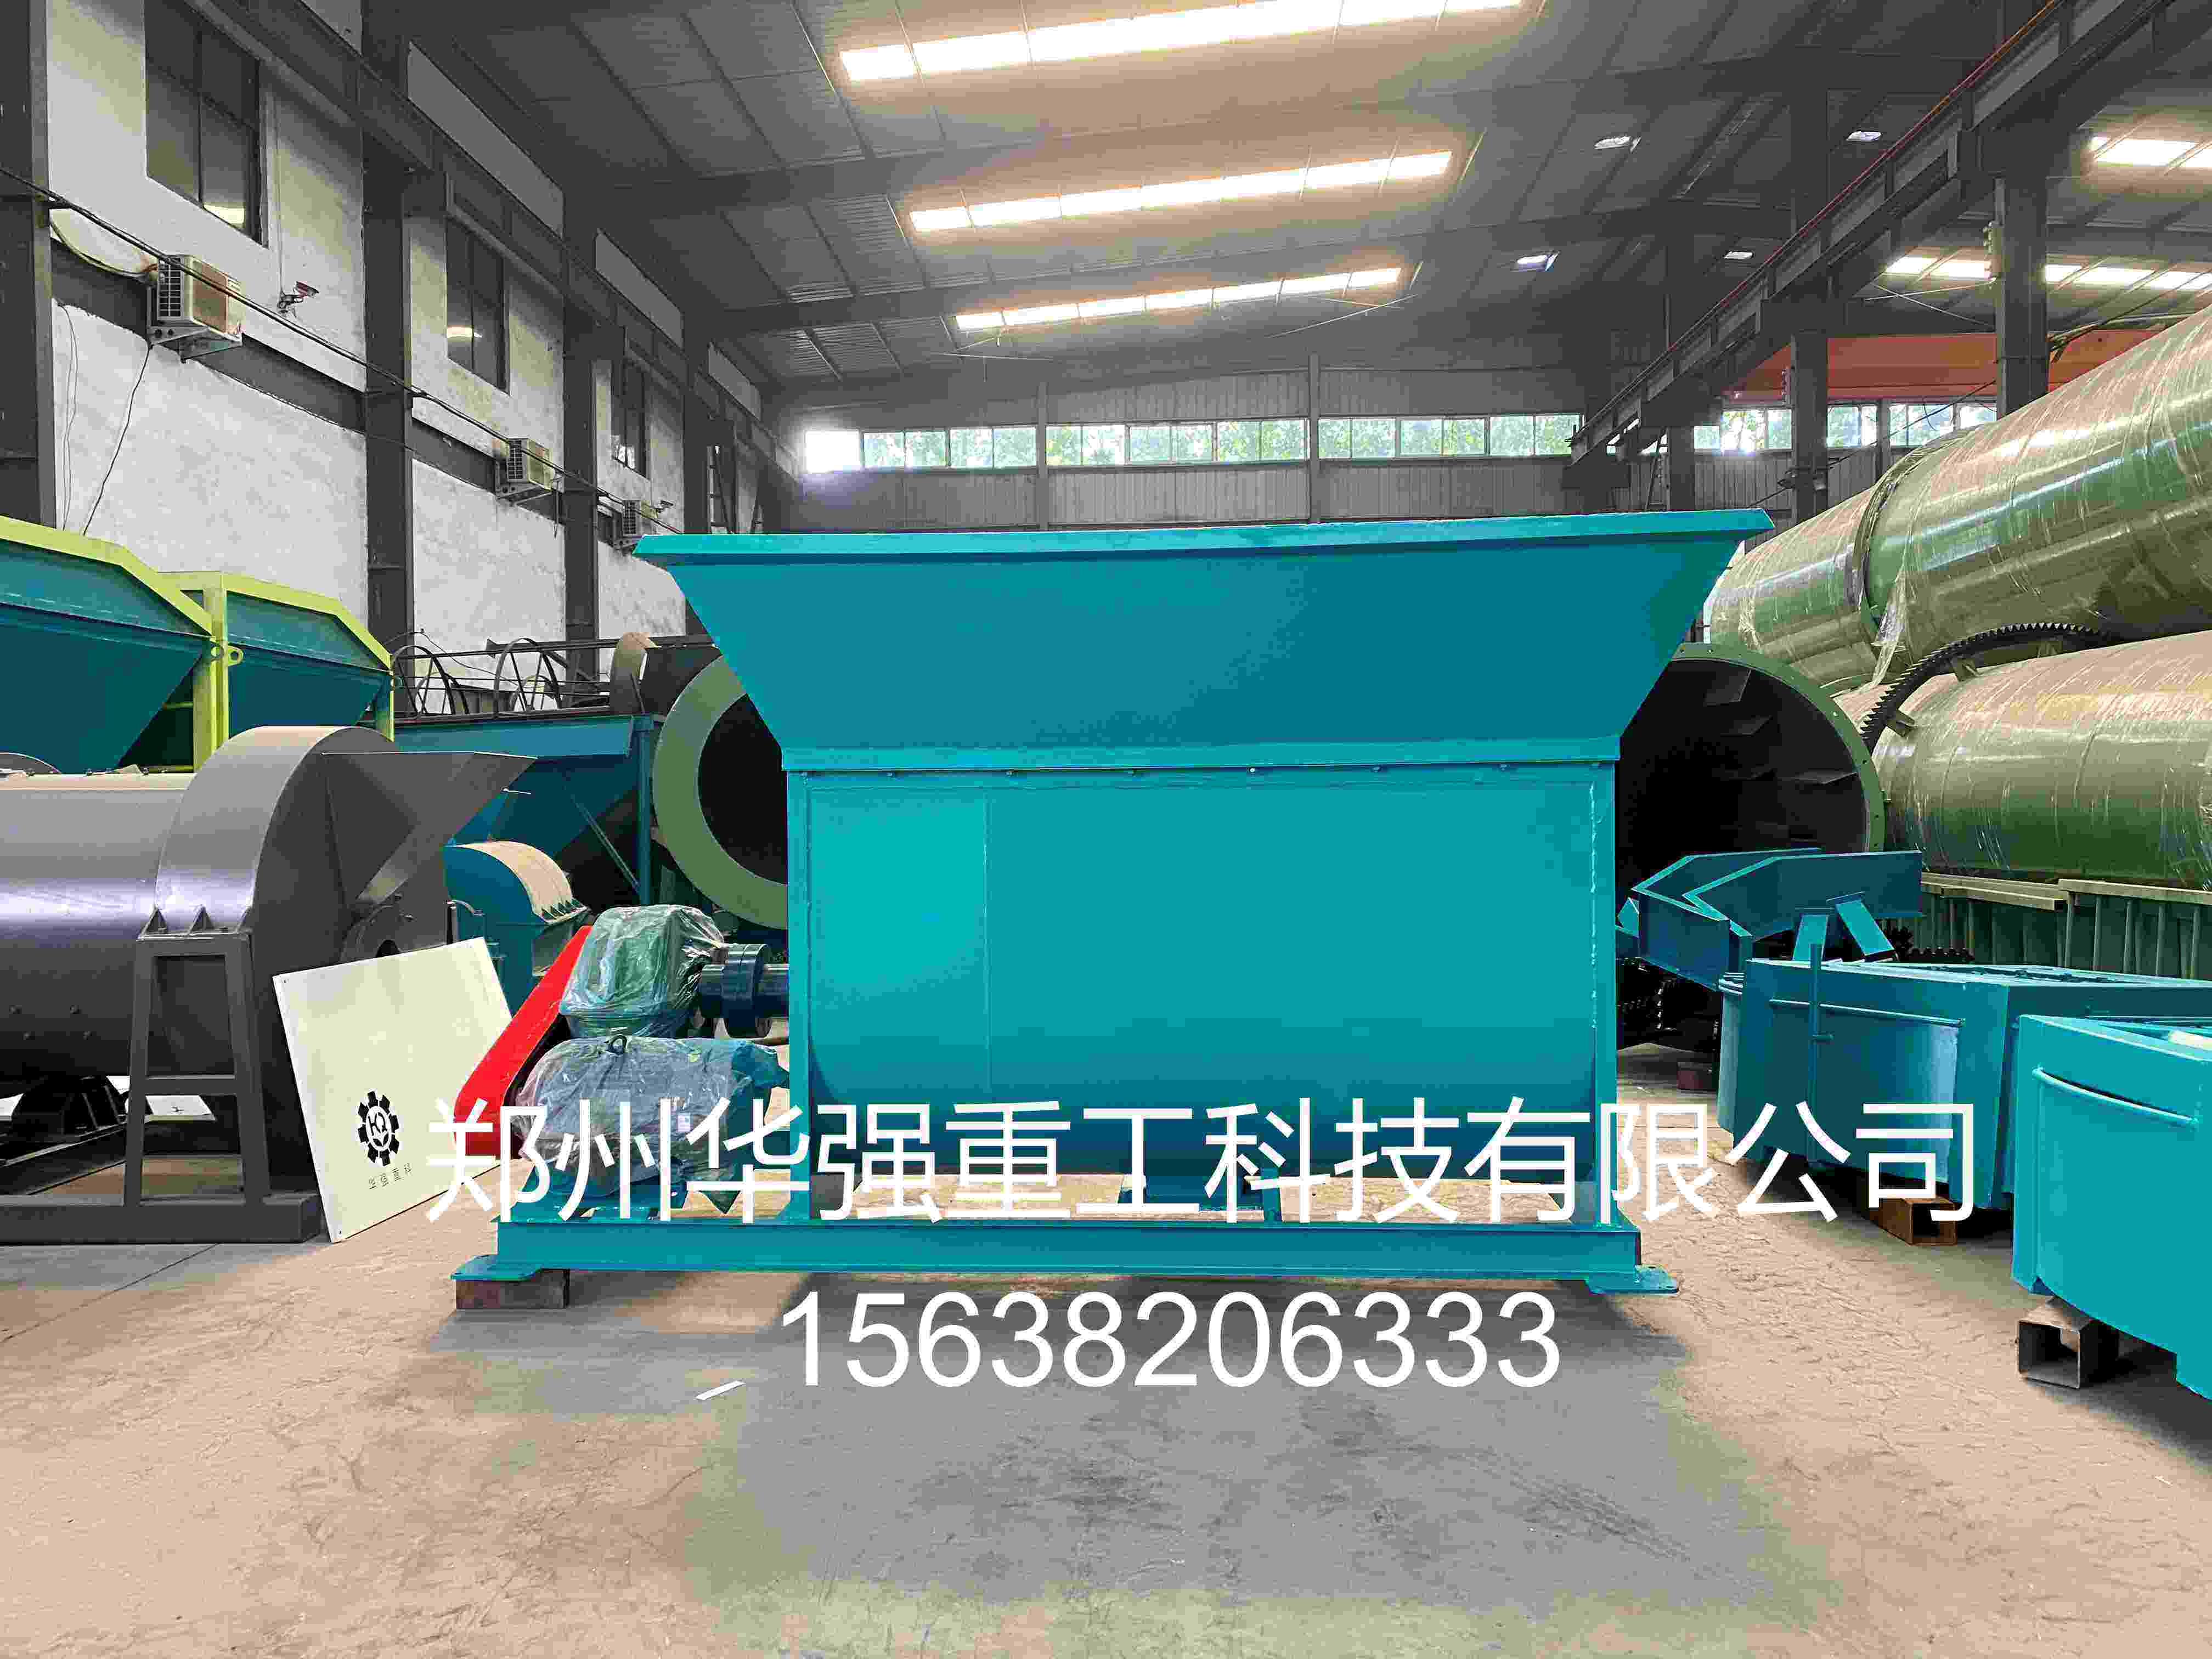 有机肥搅拌机干湿物料混合不结块设备在有机肥整套加工流程中,混合工序直接决定成品质量。很多加工厂经常遇到难题:发酵后的畜禽粪便湿度偏高,秸秆、锯末质地轻飘,多种物料混合时极易出现结块、分层现象。物料结块不仅影响后续造粒、包装工序,还会造成成品养分分布不均。有机肥搅拌机作为干湿物料混合不结块设备,能够有效解决这一痛点,成为有机肥生产线不可或缺的核心设备。 一、干湿物料混合结块的根本原因 腐熟鸡粪、猪粪、牛粪含水量普遍处于30%至50%区间,物料中腐殖酸、多糖成分具备较强黏性。秸秆碎料、菌渣密度小、质地蓬松,和湿粪比重差距较大。普通立式搅拌机、单轴搅拌设备运动轨迹单一,湿料容易贴附筒壁,慢慢堆积形成硬质料层;轻重物料难以充分交融,湿料相互粘连形成料团。随着搅拌持续,料团不断挤压变大,形成难以打散的硬块,造成混合失败。 专用有机肥搅拌机并非依靠提高转速解决结块问题,而是通过优化搅拌结构、降低物料粘附性,从根源打破料团结块。 二、实现干湿物料混合不结块的核心结构设计 卧式双轴桨叶搅拌结构是目前主流方案。两根搅拌轴相向运转,物料在腔体内持续完成轴向输送、径向抛洒,形成三维立体翻滚运动,进入腔体的结块物料能够被持续打散。外侧桨叶贴近筒壁运转,持续清理内壁附着物料,起到自清洁作用。 筒体内壁加装超高分子聚乙烯防粘衬板或者镜面不锈钢板材,表面光滑,大幅降低物料摩擦系数,湿料不容易粘附筒壁。桨叶和筒壁预留合理动态间隙,既能清理边角积料,又不会过度碾压物料。设备支持变频调速,处理湿黏物料时采用低速运转,避免高速搅拌产生热量,防止湿料受热粘结,同时保护有机肥内有益微生物活性。底部配备气动大开门卸料装置,短时间内完成排空,物料残留量低,避免湿料在设备内部长时间停留硬化。 三、干湿物料标准混合操作流程 原料预处理环节,秸秆、菌渣提前粉碎至5厘米以内,筛除石块、土块、塑料等杂质。混合前将物料整体含水率调控在35%至50%,简单判断标准:手握物料成团,轻触即可散开。鲜粪湿度过高时,提前掺入干秸秆粉、干发酵粪料调节水分。 投料遵循分步顺序:先投入秸秆粉等干辅料,再加入湿发酵粪料,**投放菌剂。功能菌剂不能直接投入,需要先用稻壳粉预稀释,防止菌剂抱团。设备装载量控制在额定容积70%以内,预留充足翻滚空间。卧式双轴搅拌机混合时长控制在5至8分钟,观察物料颜色均匀、无干粉堆、无湿泥料团即可停机,切勿长时间持续搅拌。每批次作业结束,空机运转1分钟,排净桨叶残留物料后再关闭卸料门。 四、根据生产规模合理选型 家庭农场、小型肥料作坊,推荐0.5至2立方米卧式双轴搅拌机,时产0.5至2吨,适配7.5至11千瓦电机,满足自用有机肥生产需求。 中型有机肥加工厂,年产3000至10000吨生产线,选用3至6立方米机型,电机功率15至22千瓦,可配套自动配料系统。 规模化颗粒有机肥连续生产线,配置8立方米以上变频双轴搅拌机,时产可达6吨以上,衔接粉碎、造粒、包装整套工序。普通粪料加工可选用耐磨锰钢材质,生产生物有机肥优先选用304不锈钢接触部件。 五、日常维护防止物料结块堆积 每班生产完毕,及时清理筒壁角落、桨叶根部、卸料门位置积料,湿料不要隔夜留存。每周检查桨叶固定螺栓、衬板磨损情况,定期为轴承加注润滑脂。当桨叶磨损超过5毫米,及时进行补焊或者调头安装;桨叶和筒壁间隙变大后尽快更换配件。更换肥料配方时,使用稻壳粉空机运转清洗腔体,避免不同原料相互污染。如果发现混合时间延长、出料出现硬渣,优先检查筒壁粘料厚度与桨叶磨损程度。 六、总结 有机肥搅拌机处理干湿混合物料,核心优势在于防粘自清洁、强制对流打散结块。搭配防粘衬板、合理控制物料含水率与投料顺序,能够杜绝湿粪抱团、干料分层问题,提升后续造粒成球率,保障成品养分均衡。对于有机肥生产企业而言,稳定的混合工序能够减少设备清理时间、降低返工成本,长远来看,比单纯追求增产量更具实用价值。2026-11-02
-
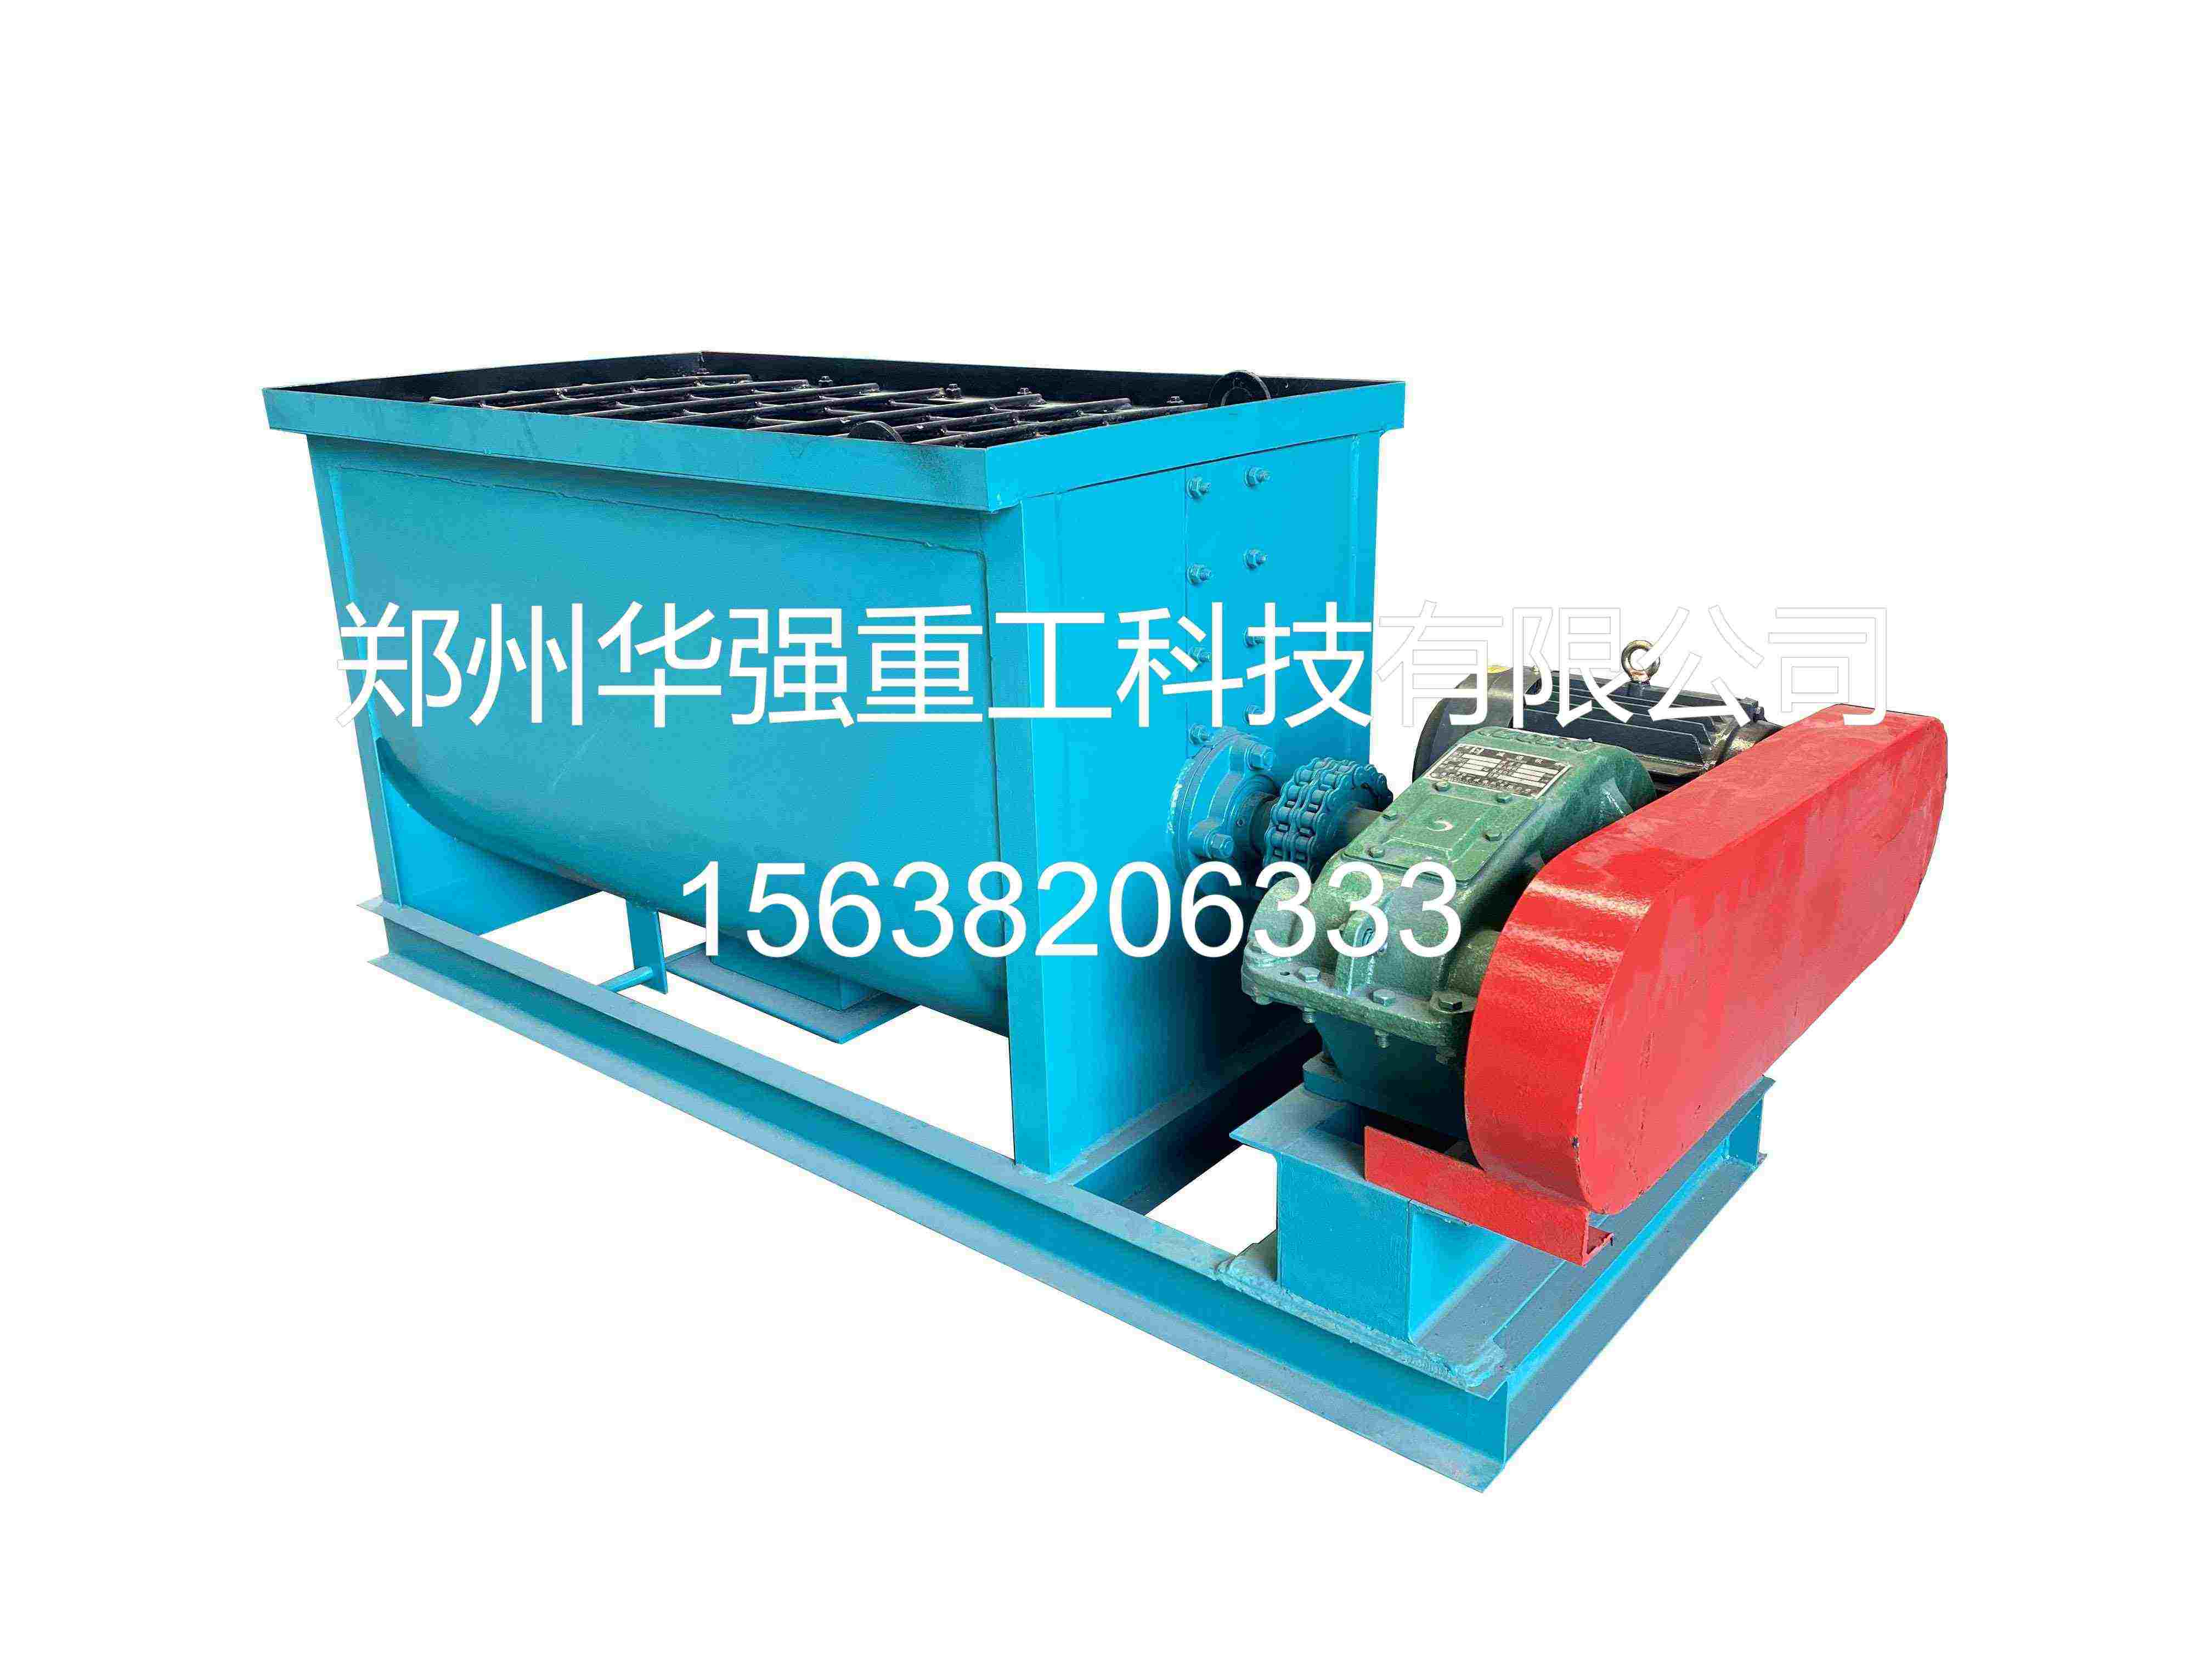 卧式双轴搅拌机有机肥菌剂均匀混合设备,保障肥料养分均衡在有机肥整套加工流程中,混合工序常常容易被忽视。很多厂家把重心放在发酵、粉碎、造粒设备上,却忽略菌剂、辅料与腐熟基础料混合不均带来的问题。物料混合不到位,会造成成品养分分布失衡、功能菌局部聚集或者分散不足,直接影响有机肥肥效。 卧式双轴搅拌机 凭借强制对流混合优势,成为有机肥生产中保障菌剂均匀分散的核心设备。 一、设备结构特点,实现增效无死角混合 卧式双轴搅拌机主体为U型密闭槽体,内部设置两根平行搅拌轴,轴上交错排布合金搅拌桨叶,搭配硬齿面减速机与大开门气动卸料装置。两根搅拌轴相向同步转动,一根轴推动物料向中心汇聚,另一根将物料向两侧分散,物料在腔体内持续完成对流、剪切、扩散三重运动,不存在混合死角。 和传统单轴搅拌、人工翻拌相比,优势十分突出。设备混合均匀度高,变异系数CV值可稳定控制在5%至7%;单批次混合时长仅需3至5分钟,连续生产模式下能够实现连续进料、连续出料;大口径卸料口设计,卸料速度快,物料残留率低,减少批次之间交叉污染。设备腔体可加装防粘衬板,处理含水20%至50%的发酵湿料时,不易出现物料粘壁、缠轴现象。 二、适配有机肥菌剂混合工艺要求 生物有机肥生产,功能菌添加量普遍偏低,如果直接将菌剂投入大量基础物料,极易出现菌剂抱团、局部浓度过高,甚至因摩擦升温造成菌体失活。 标准混合工艺流程:先将功能菌剂搭配腐熟有机肥或者稻壳粉进行预稀释,充分打散菌团;腐熟主料、秸秆粉、氮磷钾辅料先投入搅拌机预混1至2分钟;随后加入预混菌剂或者稀释菌液,继续搅拌2至3分钟。设备运行转速控制在15至25转每分钟,温和搅拌,既能打散微小物料团块,又不会因为剧烈摩擦产生高温损伤有益微生物,保障活菌存活率。 三、按照生产规模合理选型 小型加工场景,家庭农场、小型肥料作坊,可选择容积0.5至2立方米机型,时产0.5至2吨,适配7.5至11千瓦电机,满足自用有机肥生产需求。 中型有机肥加工厂,年产3000至10000吨生产线,推荐3至6立方米卧式双轴搅拌机,电机功率15至22千瓦,衔接粉碎、筛分、造粒工序。 大型连续化颗粒有机肥生产线,选用8至15立方米变频调速机型,时产可达6至10吨以上,电机功率30至45千瓦,匹配整套自动化流水线。 选型重点参考四点:接触物料部位材质,普通有机肥可选用耐磨锰钢,生物有机肥优先304不锈钢;轴端采用双重密封结构,防止物料渗入轴承;筒体内壁加装高分子防粘衬板,降低湿料粘附;前端对接缓冲料仓,后端衔接造粒或者包装输送设备,配套自动配料系统,进一步提升配料精度。 四、规范操作,规避生产问题 设备装料量不宜超过额定容积70%,装料过多物料无法充分对流,混合效果下降;装料过少则难以形成有效物料对流。投料遵循先干后湿原则,先投入秸秆粉、腐熟干料,再加入湿发酵粪料,然后投入菌剂。混合前将物料含水率调整至20%至30%区间,湿度偏高可掺入干辅料,湿度偏低可适度喷雾补水。秸秆类纤维原料提前粉碎至5厘米以内,防止缠绕搅拌桨叶。每批次作业结束,空机运转1分钟,排净腔体残留物料再关闭卸料门。 五、日常维护保养要点 每班生产完成后,及时清理筒壁角落、桨叶根部、卸料门位置残留物料,清理时禁止使用坚硬铁铲刮擦防粘衬板。每周检查桨叶固定螺栓是否松动,查看减速机油位,定期为轴承加注润滑脂。当桨叶磨损超过5毫米,及时进行补焊或者调头安装;桨叶与筒壁间隙变大后及时更换,避免出现混合死角。更换肥料配方时,使用稻壳粉空机运转清洗腔体,防止不同配方物料相互污染。设备安置场地做好排水,基础抬高15厘米以上,避免电机、减速机受潮。 六、总结 卧式双轴搅拌机不只是简单的掺混设备,更是稳定有机肥产品质量的关键设备。均匀的混合效果,能够避免成品养分不均、菌剂分布失衡,提升有机肥整体品质。不管是家庭农场加工自用肥料,还是肥料企业规模化生产商品有机肥,选配合适的卧式双轴搅拌机,能够有效提升产品稳定性,为后续造粒、包装工序打下良好基础。2026-11-02
相关工艺


