


有机肥球形颗粒机
 156-3820-6333
有机肥球型颗粒机是我公司是在KP-350颗粒压制机基础上,配置适应的抛圆装置,使圆柱状颗粒一次滚制成球、无返粒、成球率高、强度好、美观适用,是当今有机肥(生物)制球状颗粒的理想设备。
有机肥颗粒机参数:
| 型号 | PYS800 | PYS1000 | PYS1200 |
| 产量(t/h) | 1 | 2 | 3 |
| 配备动力(kw) | 11 | 11 | 15 |
| 甩盘直径(mm) | 800 | 1000 | 1200 |
| 外形尺寸(mm) | 2800x920x1290 | 3100x1020x1390 | 3400x1120x1490 |
有机肥球形颗粒机图片


相关产品
-
 有机肥组合造粒机产品简介 该系列造粒机是本公司多年生产经验总结生产的一种新型的有机肥造粒设备,它采用湿法连续推杆造粒工艺设计制造。此机不但可对多种有机物进行造粒,特别是对使用常规设备难以成粒的粗纤维物料,如:农作物秸秆、酒渣、菌渣、药渣、动物粪便等,经发酵后就可造粒,而且对腐植酸及城市污泥等原料的造粒效果也达到很好的效果。 用途及特点 该机由机体部分、造粒转子部分和传动部分组成。工作原理是物料从机体的一端进料口进入机内,通过造粒转子进行连续推动并与机壳进行机械运动,达到造粒之目的,成品颗粒在机体的另一端被推出机外。转子是由传动装置部分的电机、减速机所驱动,传动部分、机体部分大都固定在同一机架上,这样不但结构坚固、运行平稳,而且安装非常方便,是一种新时代的环保肥料生产设备。
-
 双模挤压造粒机双模挤压造粒机 采用螺旋、双向棍压、双模造粒技术,使有机物料在造粒区获得连续、强烈的棍压、剪切,促使粉粒物质间的物理造粒压力得以显著强化,造粒效率比常规挤压造粒机提高1-3倍,电耗降低60%以上。 双模造粒机是我公司目前生产的主要(生物)有机肥生产设备之一,是我厂科技人员集国内外先进颗粒机的基础上,以多年生产经验反复研究、改进、精心制造的肥料机械,该机工艺优良,操作简单,并设计出有不同型号多种机型,是肥料加工单位理想的加工机械。 1、该机主要用于(生物)有机肥,复和肥和养殖业加工行业的颗粒加工; 2、该机加工的颗粒状物料表面光洁,硬度适中,在加工过程中温升低并能较好的保持原料内部各营养成分;本机集喂料机搅拌机和造粒机三和一于一体;在均匀喂料时同时也将物料进行二次搅拌,喂料机配有调速器,在生产中跟具物料干湿度调节进料量,是主机不至于卡死或做无用功。主机集环模和平模于一体,相当于2台造粒机工作。 3、颗粒成分均匀,形状整齐,颗粒粗细的孔径可分为:Φ5、Φ6、Φ7、Φ8等。用户订货时可根据生产需要选择; 4、由于颗粒含水率低便于储存,在水中能较长时间的保持原状,大大提高物料的利用率。 5、造粒机模具,搅拌和输送叶片均为耐腐不锈钢调质;压辊铸造加锰并调质,达到防腐和耐磨。从而提高产量,减小设备的损耗。 型 号 HP-450 HP-650 产量t/h -----5 -----8 成 粒 率 >95 >95 颗粒温升℃ 功 率KW 30+2.2 45(55)+4
-
 平模挤压造粒机多功能平膜造粒机 可生产颗粒饲料、有机肥料、能生产圆柱状颗粒,还可连接抛光设备、使圆柱形颗粒一次滚制成球、无返粒、成球率高、强度好、美观迁用,是当今有机肥生产,饲料生产颗粒的理想设备。 1.采用压轮,且两端与模盘内、外圈线速一致,不出现轮与模的错位摩擦,减少了阻力,降低了动能损耗,延长了模具的使用寿命,降低了生产成本。 2.压轮均布设置,运转平稳,同时增加了压制区,提高了生产效率。 3.采用螺杆中心调压结构,模具间隙随大随小,适用不同物料,保证压制效果。 4.该机型备有Φ1.5-Φ20mm多种孔径模具,适应不同物料造粒,达到更佳效益。 型号 KP-400 KP-600 KP-800 产量t/h 1.8-2.5 2.5-3.5 4-5 成粒率 >95 >95 >95 颗粒温升℃ <30 <30 <30 颗粒直径mm 3-30 3-30 3-50 功率kw 30 55 75 整机重量kg 1200 1800 2500
相关新闻
-
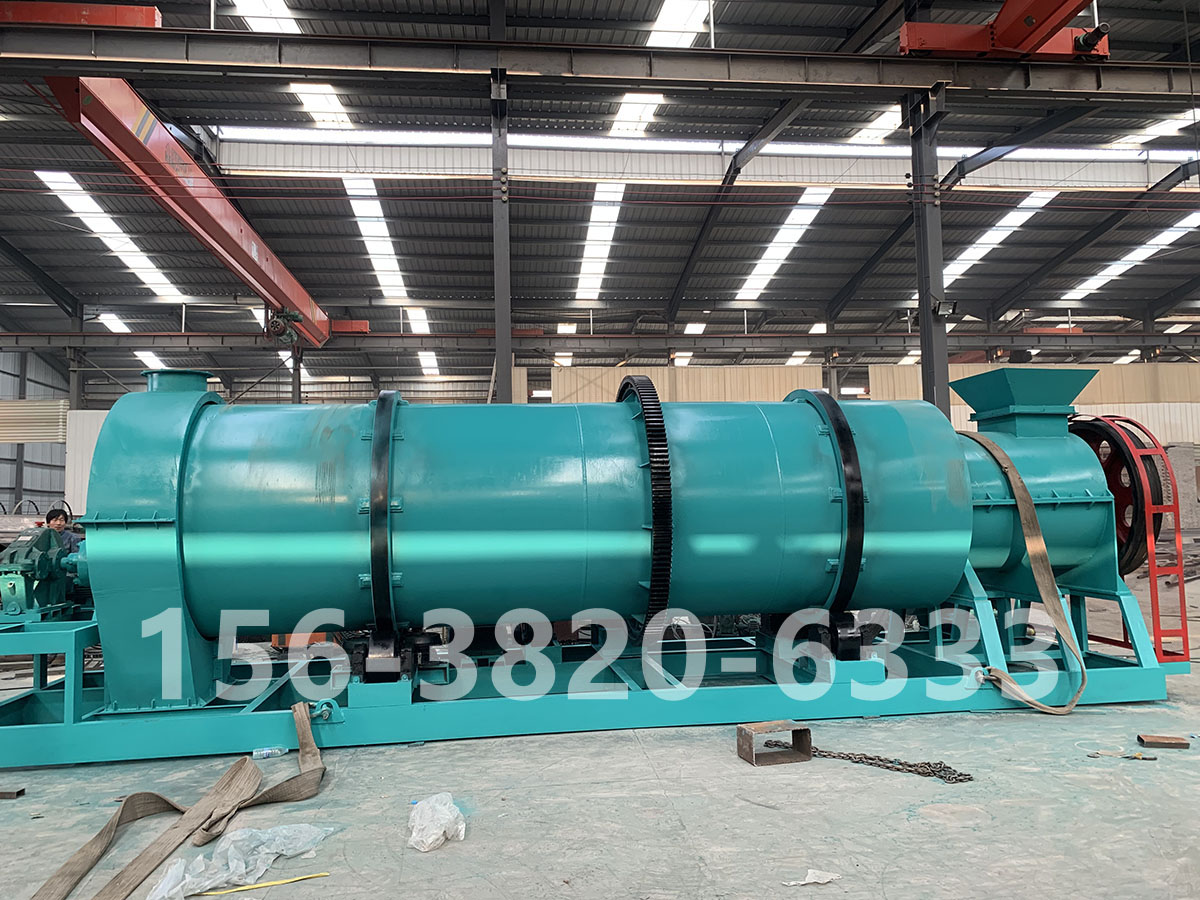 有机肥搅齿造粒机节能吗?烘干能耗、返料率与运行成本分析有机肥搅齿造粒机 是否节能,关键要看它能否减少烘干环节、降低返料量,并与整线工艺匹配。搅齿造粒机属于湿法造粒,发酵后含水率约20%—40%的有机物料可直接进入造粒,无需像部分湿法工艺那样先进行高水分造粒再大量烘干。因此,相比圆盘、转鼓等需要较多烘干的湿法造粒,搅齿造粒机在烘干能耗上具备一定优势。 从烘干能耗看,搅齿造粒机的主要节能点在于“造粒前不强制干燥”。发酵鸡粪、牛粪、猪粪、污泥、秸秆粉等物料腐熟后含水率通常较高,如果采用需要先烘干再成型的工艺,燃料、电费和热能损失都会增加。搅齿造粒机在物料含水率合适时即可成球,造粒后颗粒相对坚实,后续烘干负荷相对更低。不过,它并不一定完全取消烘干。如果成品需要长期储存、运输或包装水分要求较低,仍需配置烘干、冷却和筛分工段,只是烘干强度通常低于高水分湿法造粒。 从返料率看,搅齿造粒机的成粒率通常可达80%—90%以上,部分工况下可更高。返料率越低,意味着进入破碎、回混、再造粒的物料越少,电耗、人工和设备磨损也会相应下降。实际返料量与原料细度、含水率、搅齿转速、进料量以及筛分效率密切相关。水分过低时粉料多,水分过高时颗粒易粘连,都会增加返料。因此,运行中应根据物料状态及时调整,避免为追求产量而忽视成球稳定性。 从运行成本看,搅齿造粒机的能耗主要来自电机、输送、筛分及后续烘干冷却。与干法挤压造粒相比,它通常仍需一定烘干;与高水分湿法造粒相比,它又能减少烘干负担。综合来看,搅齿造粒机的节能优势体现在:发酵物料可直接造粒、颗粒成型较快、返料可控、整线烘干压力相对较小。对于以畜禽粪便、秸秆、菌渣、污泥等发酵有机物料为主的中小规模生产线,搅齿造粒机能在成球效果和能耗之间取得较好平衡。 选型时建议重点考察三点:一是原料含水率是否与设备适配;二是成粒率和返料率是否稳定;三是烘干、冷却、筛分是否与造粒产能匹配。只有把搅齿造粒机放在整条生产线中评估,才能真实体现其节能效果和长期运行成本优势。2026-11-12
-
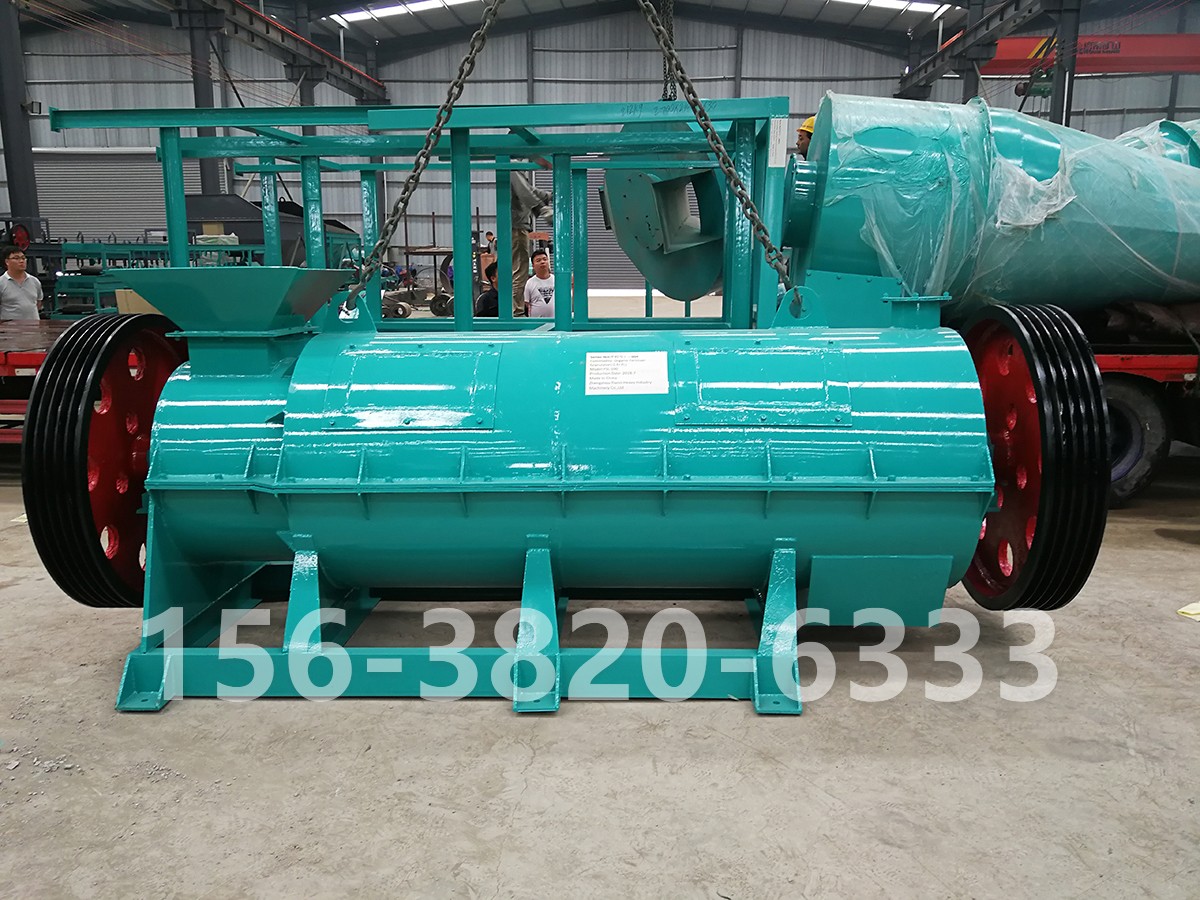 新型有机肥造粒机工作原理:搅齿造粒为什么适合发酵有机肥新型有机肥造粒机 通常采用湿法搅齿造粒工艺,其核心是利用高速旋转的搅齿对含水率较高的粉状物料进行搅拌、挤压、摩擦和团聚,使物料在造粒筒体内逐步形成球状颗粒。与传统挤压造粒不同,湿法搅齿造粒不需要把物料压成柱状再整形,而是在一定水分条件下直接成球,因此特别适合发酵鸡粪、牛粪、猪粪、污泥、秸秆粉、菌渣等有机基料。 发酵后的有机肥物料往往含水率较高,并带有一定粘性。如果采用干法挤压造粒,需要把水分控制得较低,否则容易粘辊、堵模;而湿法搅齿造粒恰恰可以利用这种粘性,使细小颗粒在搅齿作用下相互碰撞、团聚、压实,逐渐形成粒径均匀的球状颗粒。物料含水率一般控制在合理范围时,成球速度快,颗粒表面致密,返料量相对较低。 新型有机肥造粒机的造粒筒体内通常设置搅齿和衬板,搅齿在主轴带动下旋转,对物料产生剪切和推动力。物料从进料端进入后,在搅齿作用下不断翻滚、碰撞,细小颗粒逐步团聚成球,较大颗粒在摩擦中进一步密实。通过调节主轴转速、进料量和物料水分,可以控制颗粒大小和成球率。对于粒径要求较高的产品,还可配合筛分、抛圆等工序,进一步提升成品均匀度和外观圆整度。 这种工艺对发酵有机肥的适应性较强。发酵物料经过腐熟后,纤维、有机质和水分分布并不完全均匀,湿法搅齿造粒能够在造粒过程中继续混合、打散和团聚,减少结块和粒径不均问题。相比圆盘造粒,搅齿造粒的机械化程度更高,成球过程更稳定;相比挤压造粒,它对高湿物料的适应性更好,不需要把物料烘干后再造粒,有利于缩短工艺流程。 当然,湿法搅齿造粒也并非完全不受原料条件限制。物料细度、含水率、纤维含量和粘结性都会影响成球效果。水分过低时,颗粒难以团聚,粉料增多;水分过高时,颗粒容易粘连,筛分返料增加。因此,生产前应通过粉碎、混合等工序把物料处理到合适状态,并在运行中根据出料情况及时调整转速和进料量。 总体来看, 新型有机肥造粒机 凭借湿法搅齿造粒原理,能够较好匹配发酵有机肥含水率高、粘性大、有机质丰富的特点。它成球速度快、颗粒圆整度较好、对纯有机物料适应性强,适合鸡粪、牛粪、污泥、秸秆等有机肥生产线使用。对于希望提高成球率、降低返料、稳定颗粒品质的有机肥生产企业来说,是一种值得重点考虑的造粒设备方案。2026-11-12
-
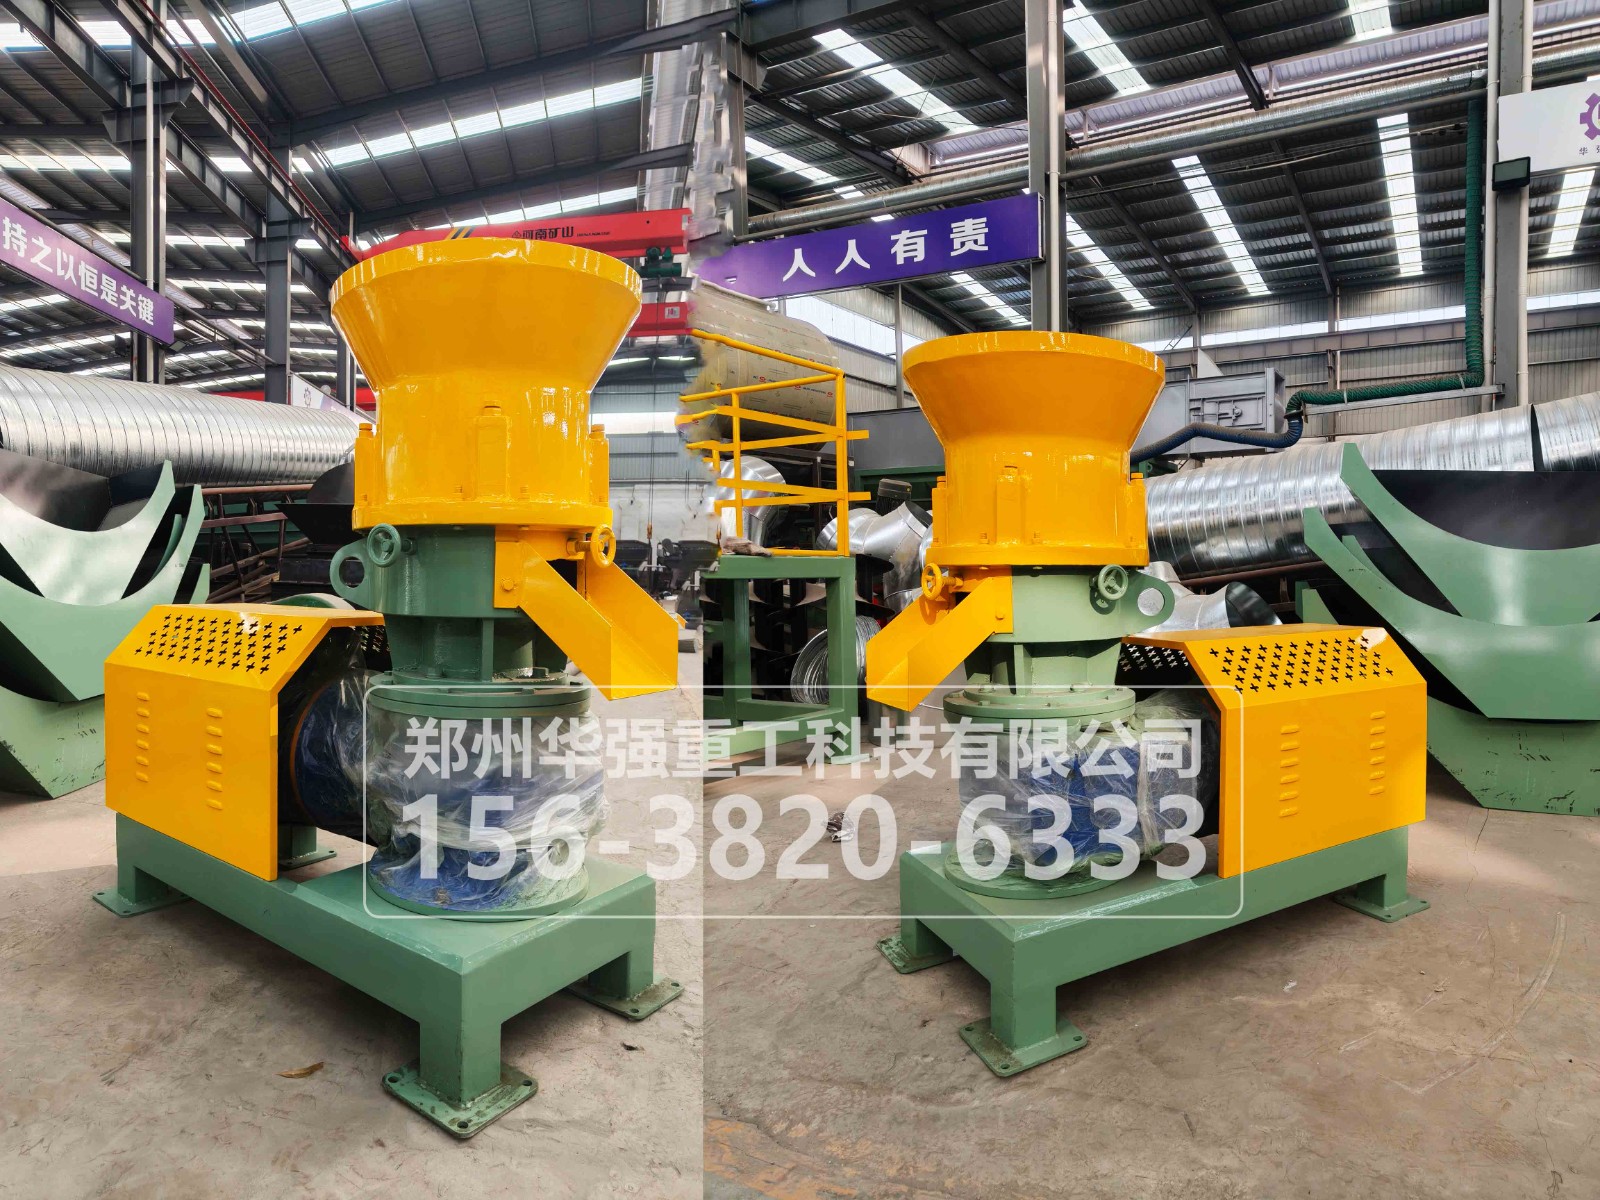 有机肥挤压造粒机有哪几种:对辊/双模/平模/环模怎么选有机肥挤压造粒机 不是一个机型,而是一类 干法冷压造粒设备 的统称:粉料不加水、不加热、不进烘干炉,靠机械压力硬挤成粒。市面上主流分四路—— 对辊挤压、双模造粒、平模挤压、环模挤压 。四者原理同源,但辊/模结构、出粒形状、时产档位和耗材成本差得很远。选型别先问"哪种好",先问自家的料、产量和卖相要哪一种。 一、四种机型,结构差在哪 对辊挤压造粒机 :两根相向旋转的辊轮,辊皮上铣弧型球窝,液压把粉料预压进辊缝,脱模后经破碎辊打成单粒。出扁球或圆柱粒,抗压强度高、全程不升温,做生物有机肥、菌肥和有机无机复混肥很稳;弱点是辊皮是专用件,换一套不便宜。 双模造粒机 :同一主机兼容 平模盘与环模圈 两种模具,换模就能切工艺,不少厂还配双层可翻面模盘,一面磨完翻面接着用。适合原料杂、订单粒径常变、又不想买两台主机的中型厂。它不是"多了一副模",是给产线留了切换余量。 平模挤压造粒机 :水平圆盘模上压辊碾压,粉料从模孔向下挤出,靠自重落料。结构很简单、占地小、两相电小机型多,时产多在 0.5~2 吨,家庭农场、合作社自用和试产阶段很合适;代价是连续性和颗粒密度不如环模。 环模挤压造粒机 :环形模圈配内向压辊,由饲料环模机改型而来,挤压线速度稳、模孔压缩比一致,时产 3~8 吨往上,颗粒密实、粉化率低,商品颗粒肥和复混肥厂的主流档;但整机重、电耗和模具投入都高一档。 二、别被名字绕晕:双模 ≠ 平模加环模 平模、环模是 专机专用 :一台机只装一种模,把单一工况跑到底。双模是 一机两用 :共用主机、传动和喂料,只换模盘与压辊组件。 所以预算紧、料单一,买专机更划算;原料一换就要改粒径、或者同时接有机肥和复混肥订单,双模的切换价值才体现出来。核参数时顺带问一句:平模能翻面、环模是不是也得整换——有些厂只给平模做了双层结构,环模仍是单面受力,后期耗材账完全不一样。 三、选型盯这 5 个维度 规模 :时产 0.5~2 吨看平模;3~8 吨看环模或双模;10 吨以上多机并联,对辊和环模都行。 原料 :四路都吃干料,含水常见卡在 9%~14%、细度 60 目上下,具体以带料试机为准。纤维长、轻质菌渣要先剪碎;化肥类高氯高硫料优先高铬辊皮或合金模。 卖相与强度 :要机播不碎、运输抗压、保菌活,选对辊冷压;要圆整度接近圆球,平模/环模再接抛圆段,别指望挤压机直接出滚圆球。 耗材 :对辊看辊皮,平模环模看模盘,双模看两面模孔是否都做双面淬火。问清"一套能压多少吨、能不能单买",比只比主机价实在。 电与厂房 :小平模可两相电、旧棚就能放;环模和对辊大机型要三相、做基础、留除铁和除尘位。 四、试机别只看出粒圆不圆 带自家干粉连续跑 4 小时,记四组数: 进机含水与细度、辊隙或模孔压缩比与主机电流、成粒率与筛下粉率、颗粒抗压强度与包装前料温 。同一批料分别上两种机型跑,比听十句参数介绍都准。 对辊拼强度与保菌,平模拼轻巧低门槛,环模拼连续增产,双模拼一机切换。四种 有机肥挤压造粒机 没有通吃款,把原料含水、时产、颗粒卖相和模具耗材这四张牌摊开,机型基本就自己浮出来了。2026-11-11
-
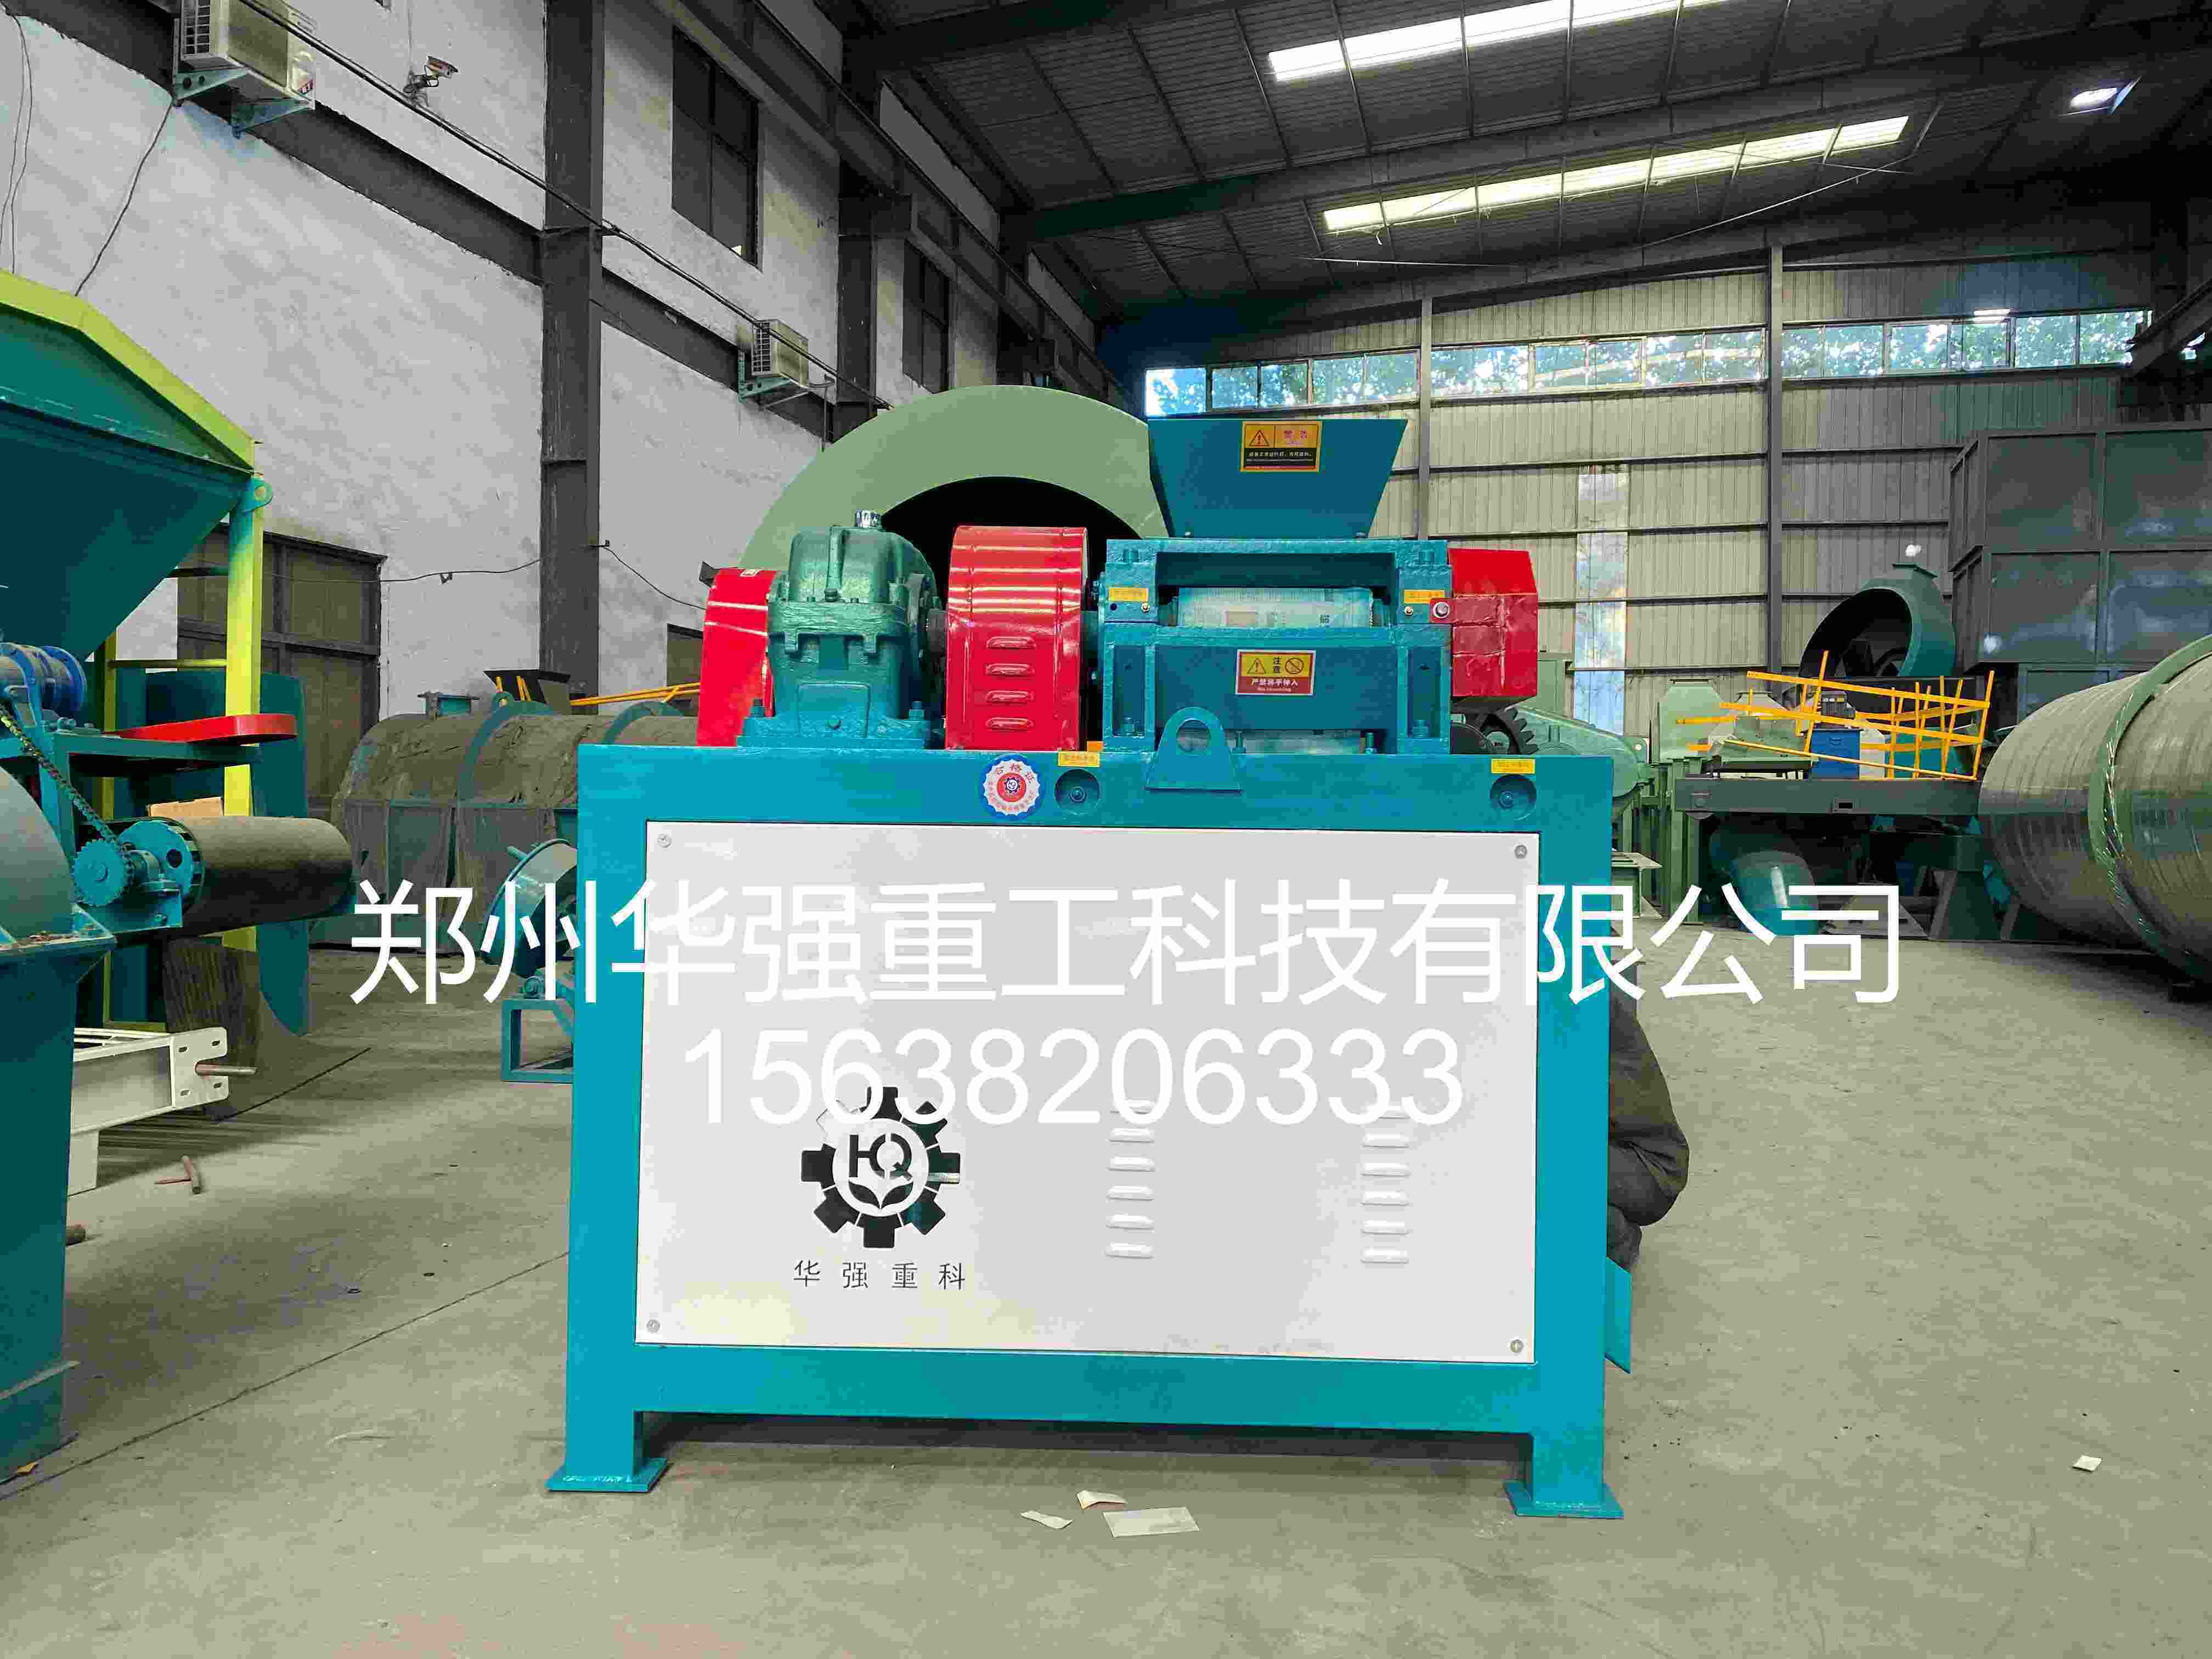 对辊挤压造粒机整线配置:粉碎+搅拌+对辊造粒+筛分+包装对辊挤压造粒机整线 走的是干法冷压路线,和湿法搅齿、双模造粒**的区别只有一句话: 不加水、不加热、不烘干 。腐熟干粉料从进线到出成品颗粒,全程常温,靠的是双辊高压把粉料硬挤进弧型模孔。标准五段串法: 粉碎→搅拌调质→对辊造粒→筛分返料→自动包装 。整条线没有燃烧机、没有热风炉、没有排湿风机,运行成本压到**,颗粒强度反而比湿法线高出一个档次。 一、一吨干粉走完五站,各站改了什么 先一站·粉碎 :腐熟干料进场常有结块和未剪断的秸秆纤维,用立式粉碎机或链式粉碎机打到 60 目以上(90% 过筛更稳)。这一站只改粒径不改水分,但细度直接决定后面辊皮堵不堵、颗粒表面光不光。粗颗粒进辊缝会硌伤辊面,纤维长丝会缠在刮刀上甩不掉。 第二站·搅拌调质 :双轴搅拌机干混主料和腐殖酸、中微量元素、少量膨润土。对辊机吃的是干料,含水一般控在 9%~14%(不同物料和辊皮差异大,具体以试机为准)。水多粘辊皮、水少压不实——搅拌段就是"卡水分"的完成后的一道关。不加水的纯干料要加 1%~3% 植物油或木质素磺酸钙做增塑剂,否则颗粒容易掉粉。 第三站·对辊造粒 :变频螺旋把粉料预压进双辊咬合区,液压系统给线压力(常见 10~25MPa,视原料定),辊皮弧型模孔把料压成扁球或圆柱坯片,刮刀脱模后由破碎辊打成单粒。成粒率视原料和辊况可达 85%~95%,颗粒抗压强度通常 8~20N,比湿法圆球高不少。 第四站·筛分返料 :滚筒筛分三层——细粉(<2mm)回搅拌机再造粒,大块(>5mm)破碎后回筛,合格粒(2~4mm)进包装。返料比例按原料工况控制,闭路循环不排废。关键是返料不能"裸回"——按固定比例掺新料,别让系统越回越细、含水越回越低。 第五站·包装 :挤压过程会生一点热(辊面温度通常 40~60℃),风冷皮带走一段降温后进自动定量包装秤,25kg/50kg 缝包。水分控得好可以免烘干直接包,梅雨季加简易防结块包膜更稳。 二、整线跑顺,卡住三个隐藏节点 除铁比调机重要 :永磁除铁器必须装在喂料螺旋前。金属硬物进辊缝一次,辊面就留**凹坑,后面每转一圈都刮出碎粉。这条线省什么都不能省除铁。 辊隙和压力同调 :换配方先调辊间隙(一般 0.1~0.8mm),再调液压压力。只加压力不调隙,电机过载跳闸;只调隙不加压力,颗粒虚、一捏就碎。两个参数要一起动。 筛下粉别全回 :返料比例超过 30% 后成球率开始下滑,颗粒强度也降。经验做法是每三批返料掺一批新粉,把系统含水拉回来。 三、为什么这条线比湿法线省这么多 湿法搅齿线要"造粒→低温烘干→冷却",热风、排湿、除尘全套上,单吨颗粒肥综合能耗高。对辊干法线砍掉整个热工段:不烧煤燃气、无烘干尾气、无蒸汽系统,单吨电耗通常只有湿法线的三分之一到一半,环保手续也简单——没有烟囱、没有废气排放口,很多地方连环评都走备案制。 代价是外观:对辊出的是扁球或圆柱粒,不如圆盘球圆润。但扁粒有扁粒的优势——机播不碎、运输抗压、施用后崩解速度可控。生物有机肥和菌肥厂尤其喜欢这条线,因为全程不升温,益生菌存活率比湿法线高 20~40 个百分点。 四、试机必记的 5 个数 带自家干粉连续跑 4 小时,记全这些再签配置: 进机粉料 含水率、细度分布 (决定能不能压) 对辊 辊隙、液压压力、主机电流 (决定压得好不好) 成粒率、筛下粉率、返料比 (决定出成多少) 合格颗粒 抗压强度(N)、粒径分布 (决定卖不卖得动) 包装前 料温、实测水分 (决定能不能直接装袋) 只看出粒圆不圆就下单,后期粘辊、闷机、粉化全得自己扛。 对辊挤压造粒整线的核心竞争力不是"能出粒",而是"用很短工序、很低能耗把干粉变成高密度、耐运输、可保菌的颗粒"。前端把细度和含水卡死,中段双辊压力稳,后段筛分返料闭路,然后直接包装——省掉的是烘干炉,留住的是利润和肥效。2026-11-11
相关工艺


