


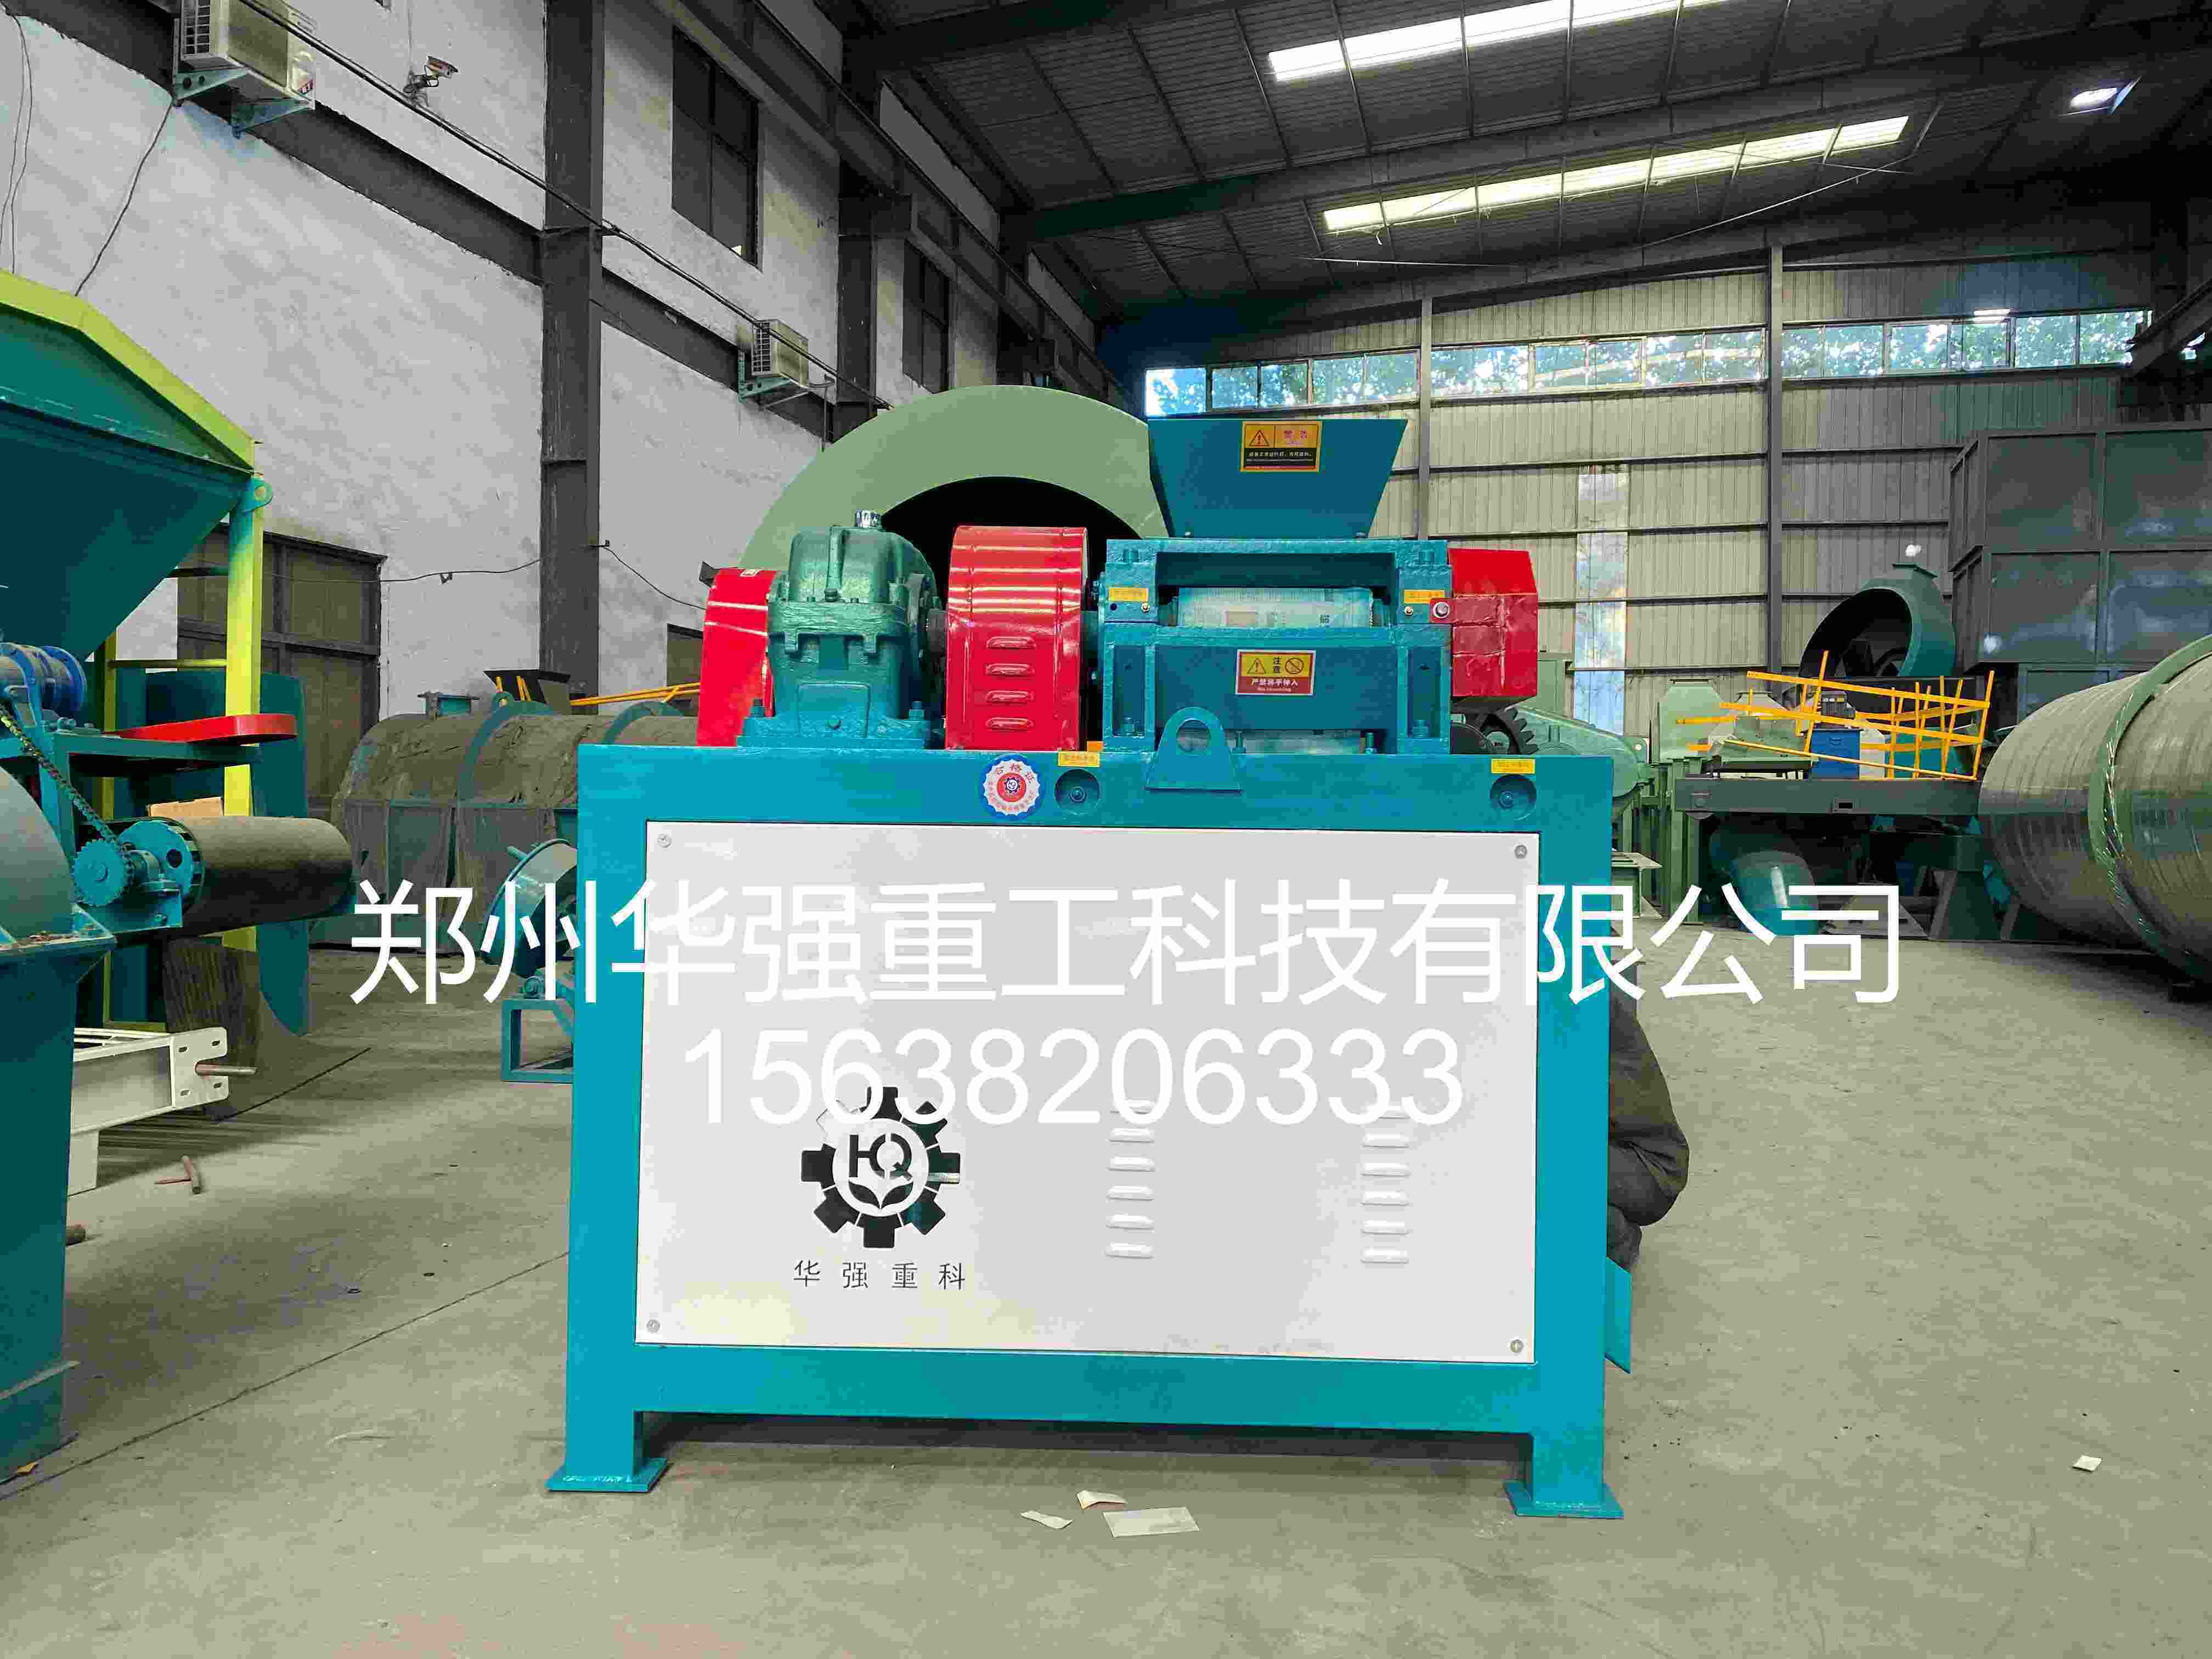
对辊挤压造粒机整线走的是干法冷压路线,和湿法搅齿、双模造粒**的区别只有一句话:不加水、不加热、不烘干。腐熟干粉料从进线到出成品颗粒,全程常温,靠的是双辊高压把粉料硬挤进弧型模孔。标准五段串法:粉碎→搅拌调质→对辊造粒→筛分返料→自动包装。整条线没有燃烧机、没有热风炉、没有排湿风机,运行成本压到**,颗粒强度反而比湿法线高出一个档次。
一、一吨干粉走完五站,各站改了什么
先一站·粉碎:腐熟干料进场常有结块和未剪断的秸秆纤维,用立式粉碎机或链式粉碎机打到 60 目以上(90% 过筛更稳)。这一站只改粒径不改水分,但细度直接决定后面辊皮堵不堵、颗粒表面光不光。粗颗粒进辊缝会硌伤辊面,纤维长丝会缠在刮刀上甩不掉。
第二站·搅拌调质:双轴搅拌机干混主料和腐殖酸、中微量元素、少量膨润土。对辊机吃的是干料,含水一般控在 9%~14%(不同物料和辊皮差异大,具体以试机为准)。水多粘辊皮、水少压不实——搅拌段就是"卡水分"的完成后的一道关。不加水的纯干料要加 1%~3% 植物油或木质素磺酸钙做增塑剂,否则颗粒容易掉粉。
第三站·对辊造粒:变频螺旋把粉料预压进双辊咬合区,液压系统给线压力(常见 10~25MPa,视原料定),辊皮弧型模孔把料压成扁球或圆柱坯片,刮刀脱模后由破碎辊打成单粒。成粒率视原料和辊况可达 85%~95%,颗粒抗压强度通常 8~20N,比湿法圆球高不少。
第四站·筛分返料:滚筒筛分三层——细粉(<2mm)回搅拌机再造粒,大块(>5mm)破碎后回筛,合格粒(2~4mm)进包装。返料比例按原料工况控制,闭路循环不排废。关键是返料不能"裸回"——按固定比例掺新料,别让系统越回越细、含水越回越低。
第五站·包装:挤压过程会生一点热(辊面温度通常 40~60℃),风冷皮带走一段降温后进自动定量包装秤,25kg/50kg 缝包。水分控得好可以免烘干直接包,梅雨季加简易防结块包膜更稳。
二、整线跑顺,卡住三个隐藏节点
除铁比调机重要:永磁除铁器必须装在喂料螺旋前。金属硬物进辊缝一次,辊面就留**凹坑,后面每转一圈都刮出碎粉。这条线省什么都不能省除铁。
辊隙和压力同调:换配方先调辊间隙(一般 0.1~0.8mm),再调液压压力。只加压力不调隙,电机过载跳闸;只调隙不加压力,颗粒虚、一捏就碎。两个参数要一起动。
筛下粉别全回:返料比例超过 30% 后成球率开始下滑,颗粒强度也降。经验做法是每三批返料掺一批新粉,把系统含水拉回来。
三、为什么这条线比湿法线省这么多
湿法搅齿线要"造粒→低温烘干→冷却",热风、排湿、除尘全套上,单吨颗粒肥综合能耗高。对辊干法线砍掉整个热工段:不烧煤燃气、无烘干尾气、无蒸汽系统,单吨电耗通常只有湿法线的三分之一到一半,环保手续也简单——没有烟囱、没有废气排放口,很多地方连环评都走备案制。
代价是外观:对辊出的是扁球或圆柱粒,不如圆盘球圆润。但扁粒有扁粒的优势——机播不碎、运输抗压、施用后崩解速度可控。生物有机肥和菌肥厂尤其喜欢这条线,因为全程不升温,益生菌存活率比湿法线高 20~40 个百分点。
四、试机必记的 5 个数
带自家干粉连续跑 4 小时,记全这些再签配置:
进机粉料含水率、细度分布(决定能不能压)
对辊辊隙、液压压力、主机电流(决定压得好不好)
成粒率、筛下粉率、返料比(决定出成多少)
合格颗粒抗压强度(N)、粒径分布(决定卖不卖得动)
包装前料温、实测水分(决定能不能直接装袋)
只看出粒圆不圆就下单,后期粘辊、闷机、粉化全得自己扛。
对辊挤压造粒整线的核心竞争力不是"能出粒",而是"用很短工序、很低能耗把干粉变成高密度、耐运输、可保菌的颗粒"。前端把细度和含水卡死,中段双辊压力稳,后段筛分返料闭路,然后直接包装——省掉的是烘干炉,留住的是利润和肥效。
 156-3820-6333
-
 圆盘造粒机圆盘造粒机用途及特点: 造粒盘盘角采用整体圆弧结构,成粒率可达93%以上.造粒盘设有三个出料口,便于间断生产作业,大大降低了劳动强度,提高了劳动效率,减速机与电动机采用柔性皮带传动,起动平稳,减缓冲击力,提高设备使用寿命.造粒盘盘底采用多条辐射钢板加强,坚固耐用,不变形.加厚、加重、坚固的底座设计,不需地脚螺栓固定,运转平稳.造粒机主齿轮采用高频淬火,使用寿命增加1倍.造粒机盘内衬高强度玻璃钢,防腐耐用.本机有造粒均匀、成粒率高、运转平稳、设备坚固耐用、使用寿命长等特点,是广大用户选择的理想设备。 圆盘造粒机主要技术参数: 型号 造粒盘直径(mm) 盘边高度(mm) 容积(m³) 转速(r/mi) 电机功率(kw) 生产能力(t/h) 减速机型号 ZL08 800 250 21 1.5 0.1-0.3 ZL10 1000 250 0.4 24 2.2 0.3-0.5 XW5-59 ZL15 1500 300 1.1 22 5.5 0.5-0.8 ZQ250-48 ZL18 1800 300 1.4 18 5.5 0.6-1.0 ZQ250-48 ZL20 2000 350 1.8 18 5.5 0.8-1.2 ZQ400-48 ZL25 2500 350 2.5 18 7.5 1.0-1.5 ZQ250-23 ZL28 2800 400 3.3 18 11 1.0-2.5 ZQ350-48 ZL30 3000 450 3.9 16 11 2.0-3.0 ZQ350-23 ZL32 3200 500 4.3 13.6 15 2.0-3.5 ZQ350-23 ZL36 3600 550 5.5 11.3 18.5 3.0-5.0 ZQ400-23 ZL45 4500 600 6.5 8 22 4.0-6.0 ZQ250-48
-
 新型有机肥造粒机新型有机肥造粒机是多年复合肥加工设备设计、生产经验研制而成的新科技产品。它用于对发酵后的各种有机物进行造粒,突破常规的有机物造粒工艺,造粒前不用对原料进行干燥、粉碎,直接配料就可以加工出球状颗粒,可节省大量能源。 新型有机肥造粒机特点: ·生产的颗粒为球状。 ·有机物含量可高达**,实现纯有机物造粒。 ·利用有机物微粒在一定作用力下,能互相镶嵌长大的特点,造粒时不需要加粘结剂。 ·颗粒坚实,造粒后即可筛分,降低干燥能耗。 ·发酵后的有机物无需干燥,原料含水分可在20-40%。 新型有机肥专用造粒机主要技术参数: 规格型号 生产能力(t/h) 功率(Kw) YSL—40型 1—1.5 22 YSL—60型 1.5—2 30 YSL—80型 2—4 45 YSL—100型 4—6 55 YSL—120型 6—8 75
-
 转鼓造粒机转鼓式造粒机,机内通入蒸气、气体氨或加入磷酸或氮溶液、磷氨料浆、重钙料浆,在筒内完成化学反应和供热的复混肥造粒过程或者补充少量水分的复混肥冷造粒过程.把需成粒的物料通过筒体的旋转运动,在筒体没料产生滚动旋转,在一定的湿度、温度下粘聚成球,完成制球工序。 转鼓式造粒机特点: 1、成球率达70%,有少量返料,返料粒度小,可重新造粒; 2、通入蒸气加热,提高物料温度,使物料成球后水分低,提高干燥效率; 3、用橡胶工程塑料作内衬,原料不易粘筒,并起到防腐保温作用; 4、产量大,动力消耗省,维护费用低。 转鼓造粒机主要技术参数: 规格 筒体 功率 生产能力 外形尺寸 重量 倾角 内径 长度 转速 长*宽*高 0 m m r/mi Kw t/h m t ZG1.2*4 2-2.5 1.2 4 17 5.5 1-3 4.6*2.2*2.0 2.7 ZG1.4*5 2-2.5 1.4 5 14 7.5 3-5 1.8*2.8*2.3 8.5 ZG1.6*6 2-2.5 1.6 6 11.5 11 5-8 7.0*3.2*3.1 12.0 ZG1.8*7 2-2.5 1.8 7 11.5 15 8-10 8.3*3.5*3.3 18.5 ZG2.0*8 2-2.5 2.0 8 11 18.5 10-15 9.1*3.6*3.5 22.0 ZG2.2*8 2-2.5 2.2 8 10.5 22 15-20 9.5*4.4*3.9 28.0
-
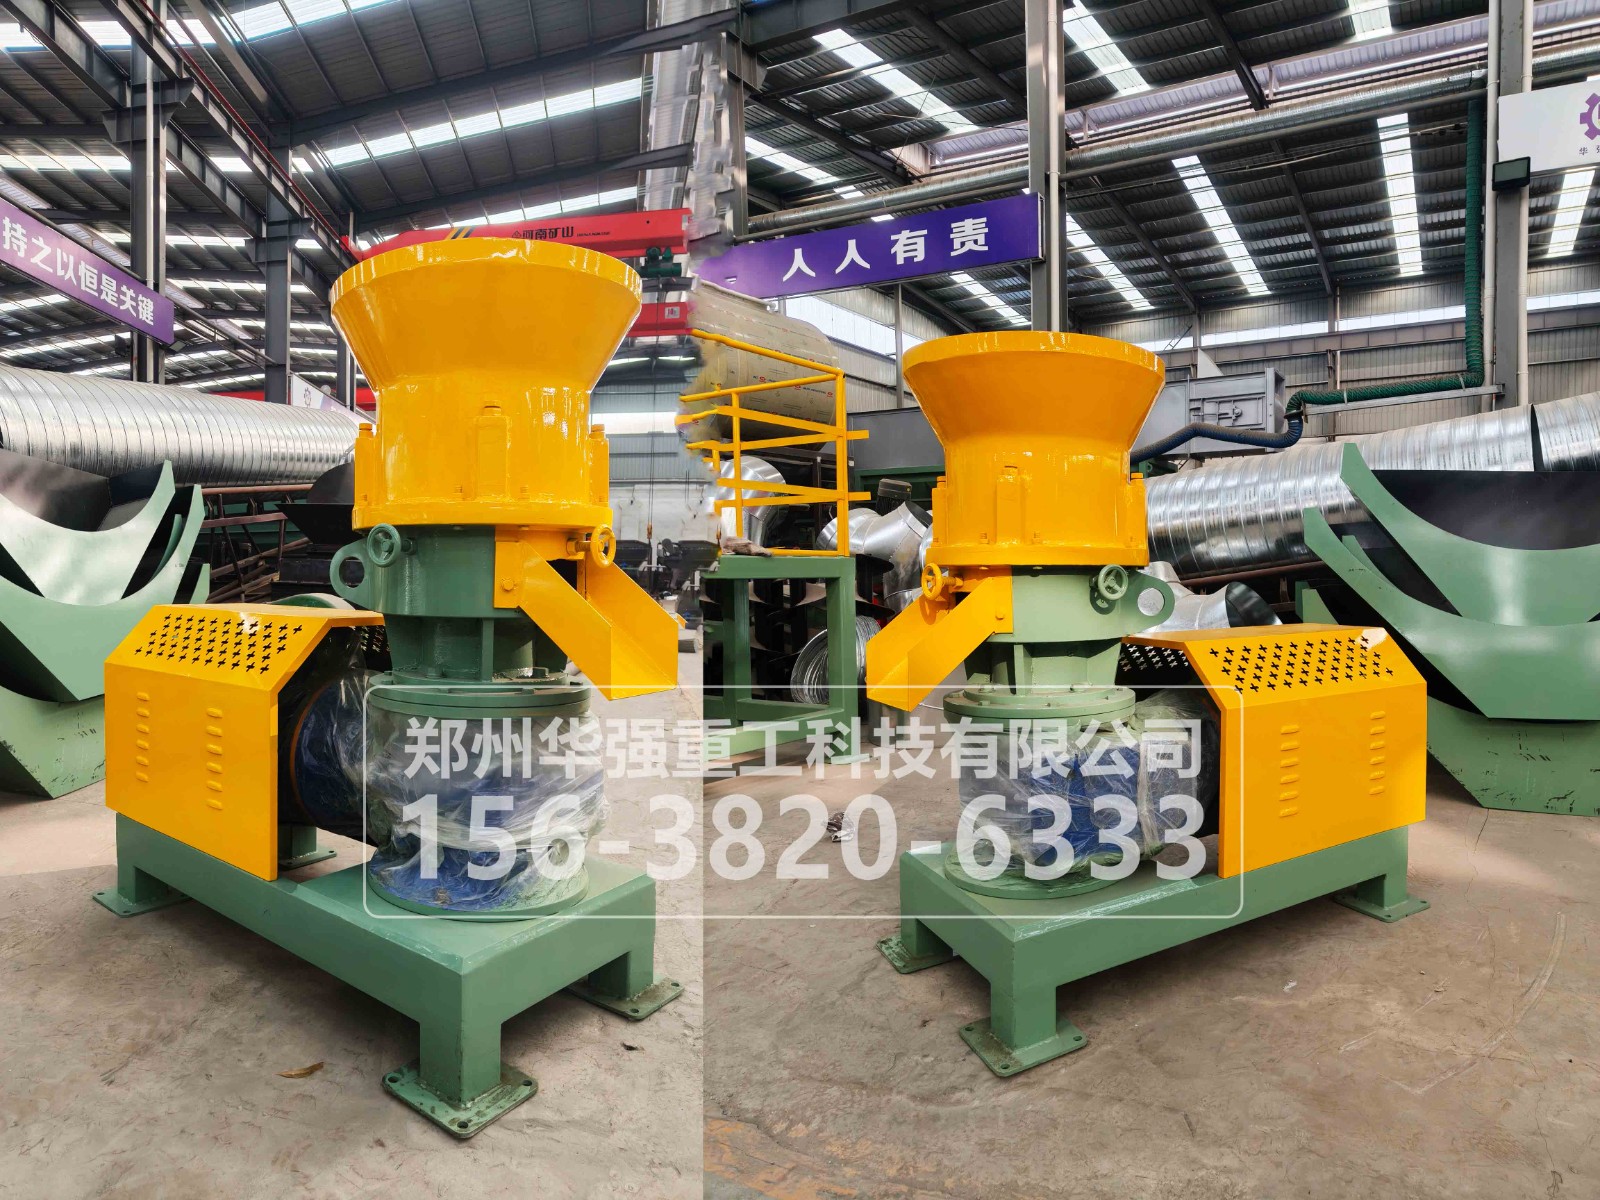 有机肥挤压造粒机有哪几种:对辊/双模/平模/环模怎么选有机肥挤压造粒机 不是一个机型,而是一类 干法冷压造粒设备 的统称:粉料不加水、不加热、不进烘干炉,靠机械压力硬挤成粒。市面上主流分四路—— 对辊挤压、双模造粒、平模挤压、环模挤压 。四者原理同源,但辊/模结构、出粒形状、时产档位和耗材成本差得很远。选型别先问"哪种好",先问自家的料、产量和卖相要哪一种。 一、四种机型,结构差在哪 对辊挤压造粒机 :两根相向旋转的辊轮,辊皮上铣弧型球窝,液压把粉料预压进辊缝,脱模后经破碎辊打成单粒。出扁球或圆柱粒,抗压强度高、全程不升温,做生物有机肥、菌肥和有机无机复混肥很稳;弱点是辊皮是专用件,换一套不便宜。 双模造粒机 :同一主机兼容 平模盘与环模圈 两种模具,换模就能切工艺,不少厂还配双层可翻面模盘,一面磨完翻面接着用。适合原料杂、订单粒径常变、又不想买两台主机的中型厂。它不是"多了一副模",是给产线留了切换余量。 平模挤压造粒机 :水平圆盘模上压辊碾压,粉料从模孔向下挤出,靠自重落料。结构很简单、占地小、两相电小机型多,时产多在 0.5~2 吨,家庭农场、合作社自用和试产阶段很合适;代价是连续性和颗粒密度不如环模。 环模挤压造粒机 :环形模圈配内向压辊,由饲料环模机改型而来,挤压线速度稳、模孔压缩比一致,时产 3~8 吨往上,颗粒密实、粉化率低,商品颗粒肥和复混肥厂的主流档;但整机重、电耗和模具投入都高一档。 二、别被名字绕晕:双模 ≠ 平模加环模 平模、环模是 专机专用 :一台机只装一种模,把单一工况跑到底。双模是 一机两用 :共用主机、传动和喂料,只换模盘与压辊组件。 所以预算紧、料单一,买专机更划算;原料一换就要改粒径、或者同时接有机肥和复混肥订单,双模的切换价值才体现出来。核参数时顺带问一句:平模能翻面、环模是不是也得整换——有些厂只给平模做了双层结构,环模仍是单面受力,后期耗材账完全不一样。 三、选型盯这 5 个维度 规模 :时产 0.5~2 吨看平模;3~8 吨看环模或双模;10 吨以上多机并联,对辊和环模都行。 原料 :四路都吃干料,含水常见卡在 9%~14%、细度 60 目上下,具体以带料试机为准。纤维长、轻质菌渣要先剪碎;化肥类高氯高硫料优先高铬辊皮或合金模。 卖相与强度 :要机播不碎、运输抗压、保菌活,选对辊冷压;要圆整度接近圆球,平模/环模再接抛圆段,别指望挤压机直接出滚圆球。 耗材 :对辊看辊皮,平模环模看模盘,双模看两面模孔是否都做双面淬火。问清"一套能压多少吨、能不能单买",比只比主机价实在。 电与厂房 :小平模可两相电、旧棚就能放;环模和对辊大机型要三相、做基础、留除铁和除尘位。 四、试机别只看出粒圆不圆 带自家干粉连续跑 4 小时,记四组数: 进机含水与细度、辊隙或模孔压缩比与主机电流、成粒率与筛下粉率、颗粒抗压强度与包装前料温 。同一批料分别上两种机型跑,比听十句参数介绍都准。 对辊拼强度与保菌,平模拼轻巧低门槛,环模拼连续增产,双模拼一机切换。四种 有机肥挤压造粒机 没有通吃款,把原料含水、时产、颗粒卖相和模具耗材这四张牌摊开,机型基本就自己浮出来了。2026-11-11
-
对辊挤压造粒机整线配置:粉碎+搅拌+对辊造粒+筛分+包装对辊挤压造粒机整线 走的是干法冷压路线,和湿法搅齿、双模造粒**的区别只有一句话: 不加水、不加热、不烘干 。腐熟干粉料从进线到出成品颗粒,全程常温,靠的是双辊高压把粉料硬挤进弧型模孔。标准五段串法: 粉碎→搅拌调质→对辊造粒→筛分返料→自动包装 。整条线没有燃烧机、没有热风炉、没有排湿风机,运行成本压到**,颗粒强度反而比湿法线高出一个档次。 一、一吨干粉走完五站,各站改了什么 先一站·粉碎 :腐熟干料进场常有结块和未剪断的秸秆纤维,用立式粉碎机或链式粉碎机打到 60 目以上(90% 过筛更稳)。这一站只改粒径不改水分,但细度直接决定后面辊皮堵不堵、颗粒表面光不光。粗颗粒进辊缝会硌伤辊面,纤维长丝会缠在刮刀上甩不掉。 第二站·搅拌调质 :双轴搅拌机干混主料和腐殖酸、中微量元素、少量膨润土。对辊机吃的是干料,含水一般控在 9%~14%(不同物料和辊皮差异大,具体以试机为准)。水多粘辊皮、水少压不实——搅拌段就是"卡水分"的完成后的一道关。不加水的纯干料要加 1%~3% 植物油或木质素磺酸钙做增塑剂,否则颗粒容易掉粉。 第三站·对辊造粒 :变频螺旋把粉料预压进双辊咬合区,液压系统给线压力(常见 10~25MPa,视原料定),辊皮弧型模孔把料压成扁球或圆柱坯片,刮刀脱模后由破碎辊打成单粒。成粒率视原料和辊况可达 85%~95%,颗粒抗压强度通常 8~20N,比湿法圆球高不少。 第四站·筛分返料 :滚筒筛分三层——细粉(<2mm)回搅拌机再造粒,大块(>5mm)破碎后回筛,合格粒(2~4mm)进包装。返料比例按原料工况控制,闭路循环不排废。关键是返料不能"裸回"——按固定比例掺新料,别让系统越回越细、含水越回越低。 第五站·包装 :挤压过程会生一点热(辊面温度通常 40~60℃),风冷皮带走一段降温后进自动定量包装秤,25kg/50kg 缝包。水分控得好可以免烘干直接包,梅雨季加简易防结块包膜更稳。 二、整线跑顺,卡住三个隐藏节点 除铁比调机重要 :永磁除铁器必须装在喂料螺旋前。金属硬物进辊缝一次,辊面就留**凹坑,后面每转一圈都刮出碎粉。这条线省什么都不能省除铁。 辊隙和压力同调 :换配方先调辊间隙(一般 0.1~0.8mm),再调液压压力。只加压力不调隙,电机过载跳闸;只调隙不加压力,颗粒虚、一捏就碎。两个参数要一起动。 筛下粉别全回 :返料比例超过 30% 后成球率开始下滑,颗粒强度也降。经验做法是每三批返料掺一批新粉,把系统含水拉回来。 三、为什么这条线比湿法线省这么多 湿法搅齿线要"造粒→低温烘干→冷却",热风、排湿、除尘全套上,单吨颗粒肥综合能耗高。对辊干法线砍掉整个热工段:不烧煤燃气、无烘干尾气、无蒸汽系统,单吨电耗通常只有湿法线的三分之一到一半,环保手续也简单——没有烟囱、没有废气排放口,很多地方连环评都走备案制。 代价是外观:对辊出的是扁球或圆柱粒,不如圆盘球圆润。但扁粒有扁粒的优势——机播不碎、运输抗压、施用后崩解速度可控。生物有机肥和菌肥厂尤其喜欢这条线,因为全程不升温,益生菌存活率比湿法线高 20~40 个百分点。 四、试机必记的 5 个数 带自家干粉连续跑 4 小时,记全这些再签配置: 进机粉料 含水率、细度分布 (决定能不能压) 对辊 辊隙、液压压力、主机电流 (决定压得好不好) 成粒率、筛下粉率、返料比 (决定出成多少) 合格颗粒 抗压强度(N)、粒径分布 (决定卖不卖得动) 包装前 料温、实测水分 (决定能不能直接装袋) 只看出粒圆不圆就下单,后期粘辊、闷机、粉化全得自己扛。 对辊挤压造粒整线的核心竞争力不是"能出粒",而是"用很短工序、很低能耗把干粉变成高密度、耐运输、可保菌的颗粒"。前端把细度和含水卡死,中段双辊压力稳,后段筛分返料闭路,然后直接包装——省掉的是烘干炉,留住的是利润和肥效。2026-11-11
-
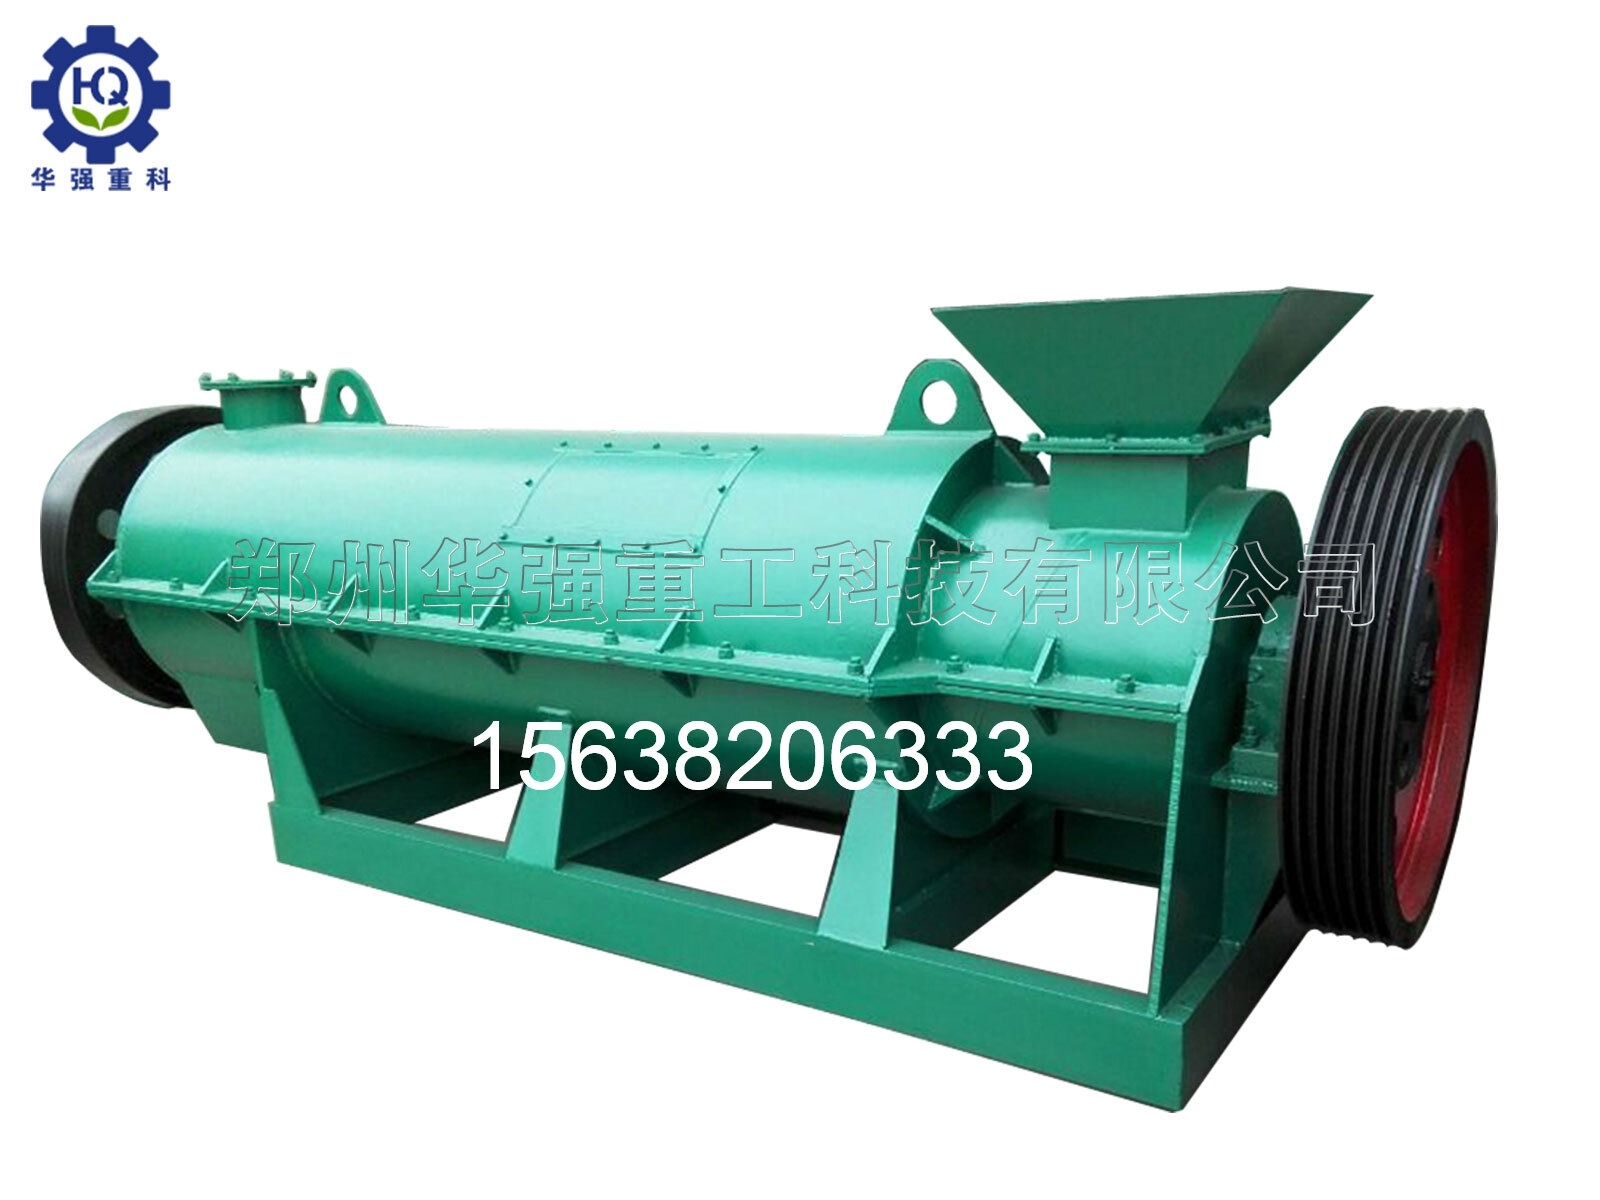 有机无机复混肥能用搅齿造粒机吗,氮磷钾会分层吗结论先说:分层不是调出来的,是控出来的 搅齿造粒机本身不挑养分,它只负责把喂进去的混合料团成球。喂得匀,出来的颗粒就匀;喂得飘,它只会把偏差放大。所以 防分层 = 前段配料精度 + 混合均匀度 + 搅齿参数匹配 + 返料闭环 ,四件事按顺序做实。 一、配料端:秤不准,后面全白搭 有机无机复混肥的氮磷钾比例通常按 15-15-15、10-10-10 或定制配方走,偏差来源**处就是 自动配料系统 。 快慢加料标定 :每仓做空秤→满秤→落差值三档标定,尤其尿素、氯化钾这类密度大的无机粉,落差补偿没补准,一批料前后段能差 2%–3%; 微量仓单独配小秤 :中微量元素(锌、硼、镁)添加量 0.1%–0.5%,共用大秤误差会放大到 10% 以上,必须独立小螺旋或失重秤; 配方切换清仓 :换配方时,秤斗、溜管、缓冲仓残留的上一批化肥粉必须走空或清出,别靠「下一批冲一冲」,这是串料和分层**常见的隐蔽源。 二、混合端:时间省不得,细度要对齐 配料准了,还要混得匀。有机粉和无机粉密度差大,混不好进搅齿腔就预分层。 混合时间 :双轴搅拌机或卧式混合机,有机无机复混料建议 3–5 分钟/批,别为了提产压到 2 分钟以内; 细度对齐 :有机肥腐熟粉过 40–60 目,化肥粉(尿素、一铵、钾肥)粉碎到 40 目左右,避免「粗化肥颗粒裹在有机细粉里滚」,筛分后大颗粒富钾、细粉富氮; 含水预调 :混合段就把综合含水调到 25%–30%,太干无机粉易飘,太湿进搅齿就粘壁。混合均匀度 CV 值按复混肥国标控,一般 ≤5%。 三、搅齿造粒段:转速、喷液、进料的三角关系 转速 :中小机型 200–400 r/mi,高转速剪切强、成球快,但无机粉易被甩到外层形成「壳」,内部有机质核养分偏低。建议先中速试跑,看颗粒剖面再微调; 喷液 :雾化水少量多次,沿搅齿腔长度方向布 2–3 个喷嘴,别单点猛喷。喷液量按「手握成团、落地即散」手感控,一般占总料重 5%–8%; 进料量 :保持腔体填充率 40%–60%,太少吃不饱、成球率低,太多搅齿打不开、颗粒大小不均。和前段配料螺旋做联锁,进料波动控制在 ±10% 以内。 四、返料闭环:很容易被忽略的分层放大器 筛分后筛下细粉和不合格小球回用,是分层的很大隐患——因为细粉里往往富氮(轻、易飘),大颗粒里富钾(重、易沉)。 返料单独计量 :别直接倒回主机,用螺旋秤或批次称重,按成品量的 15%–25% 回混; 批次隔离 :每批成品的头尾料单独接出,不混入主批次,送检样从中间段取; 换配方清返料 :配方切换时,返料仓必须清空或单独标记,不能把上一批的富氮细粉混进新配方。 五、验收:袋袋取样,别只看出球率 同批成品按上、中、下三层取样,每层取 3 袋,送化验室测 N、P₂O₅、K₂O; 波动按复混肥标准:总养分偏差 ≤1.5%(具体看登记证等级),单养分偏差 ≤1.0%; 合同里写清:成球率、颗粒抗压、养分均匀度三项一起验收,缺一项不签字。2026-11-10
-
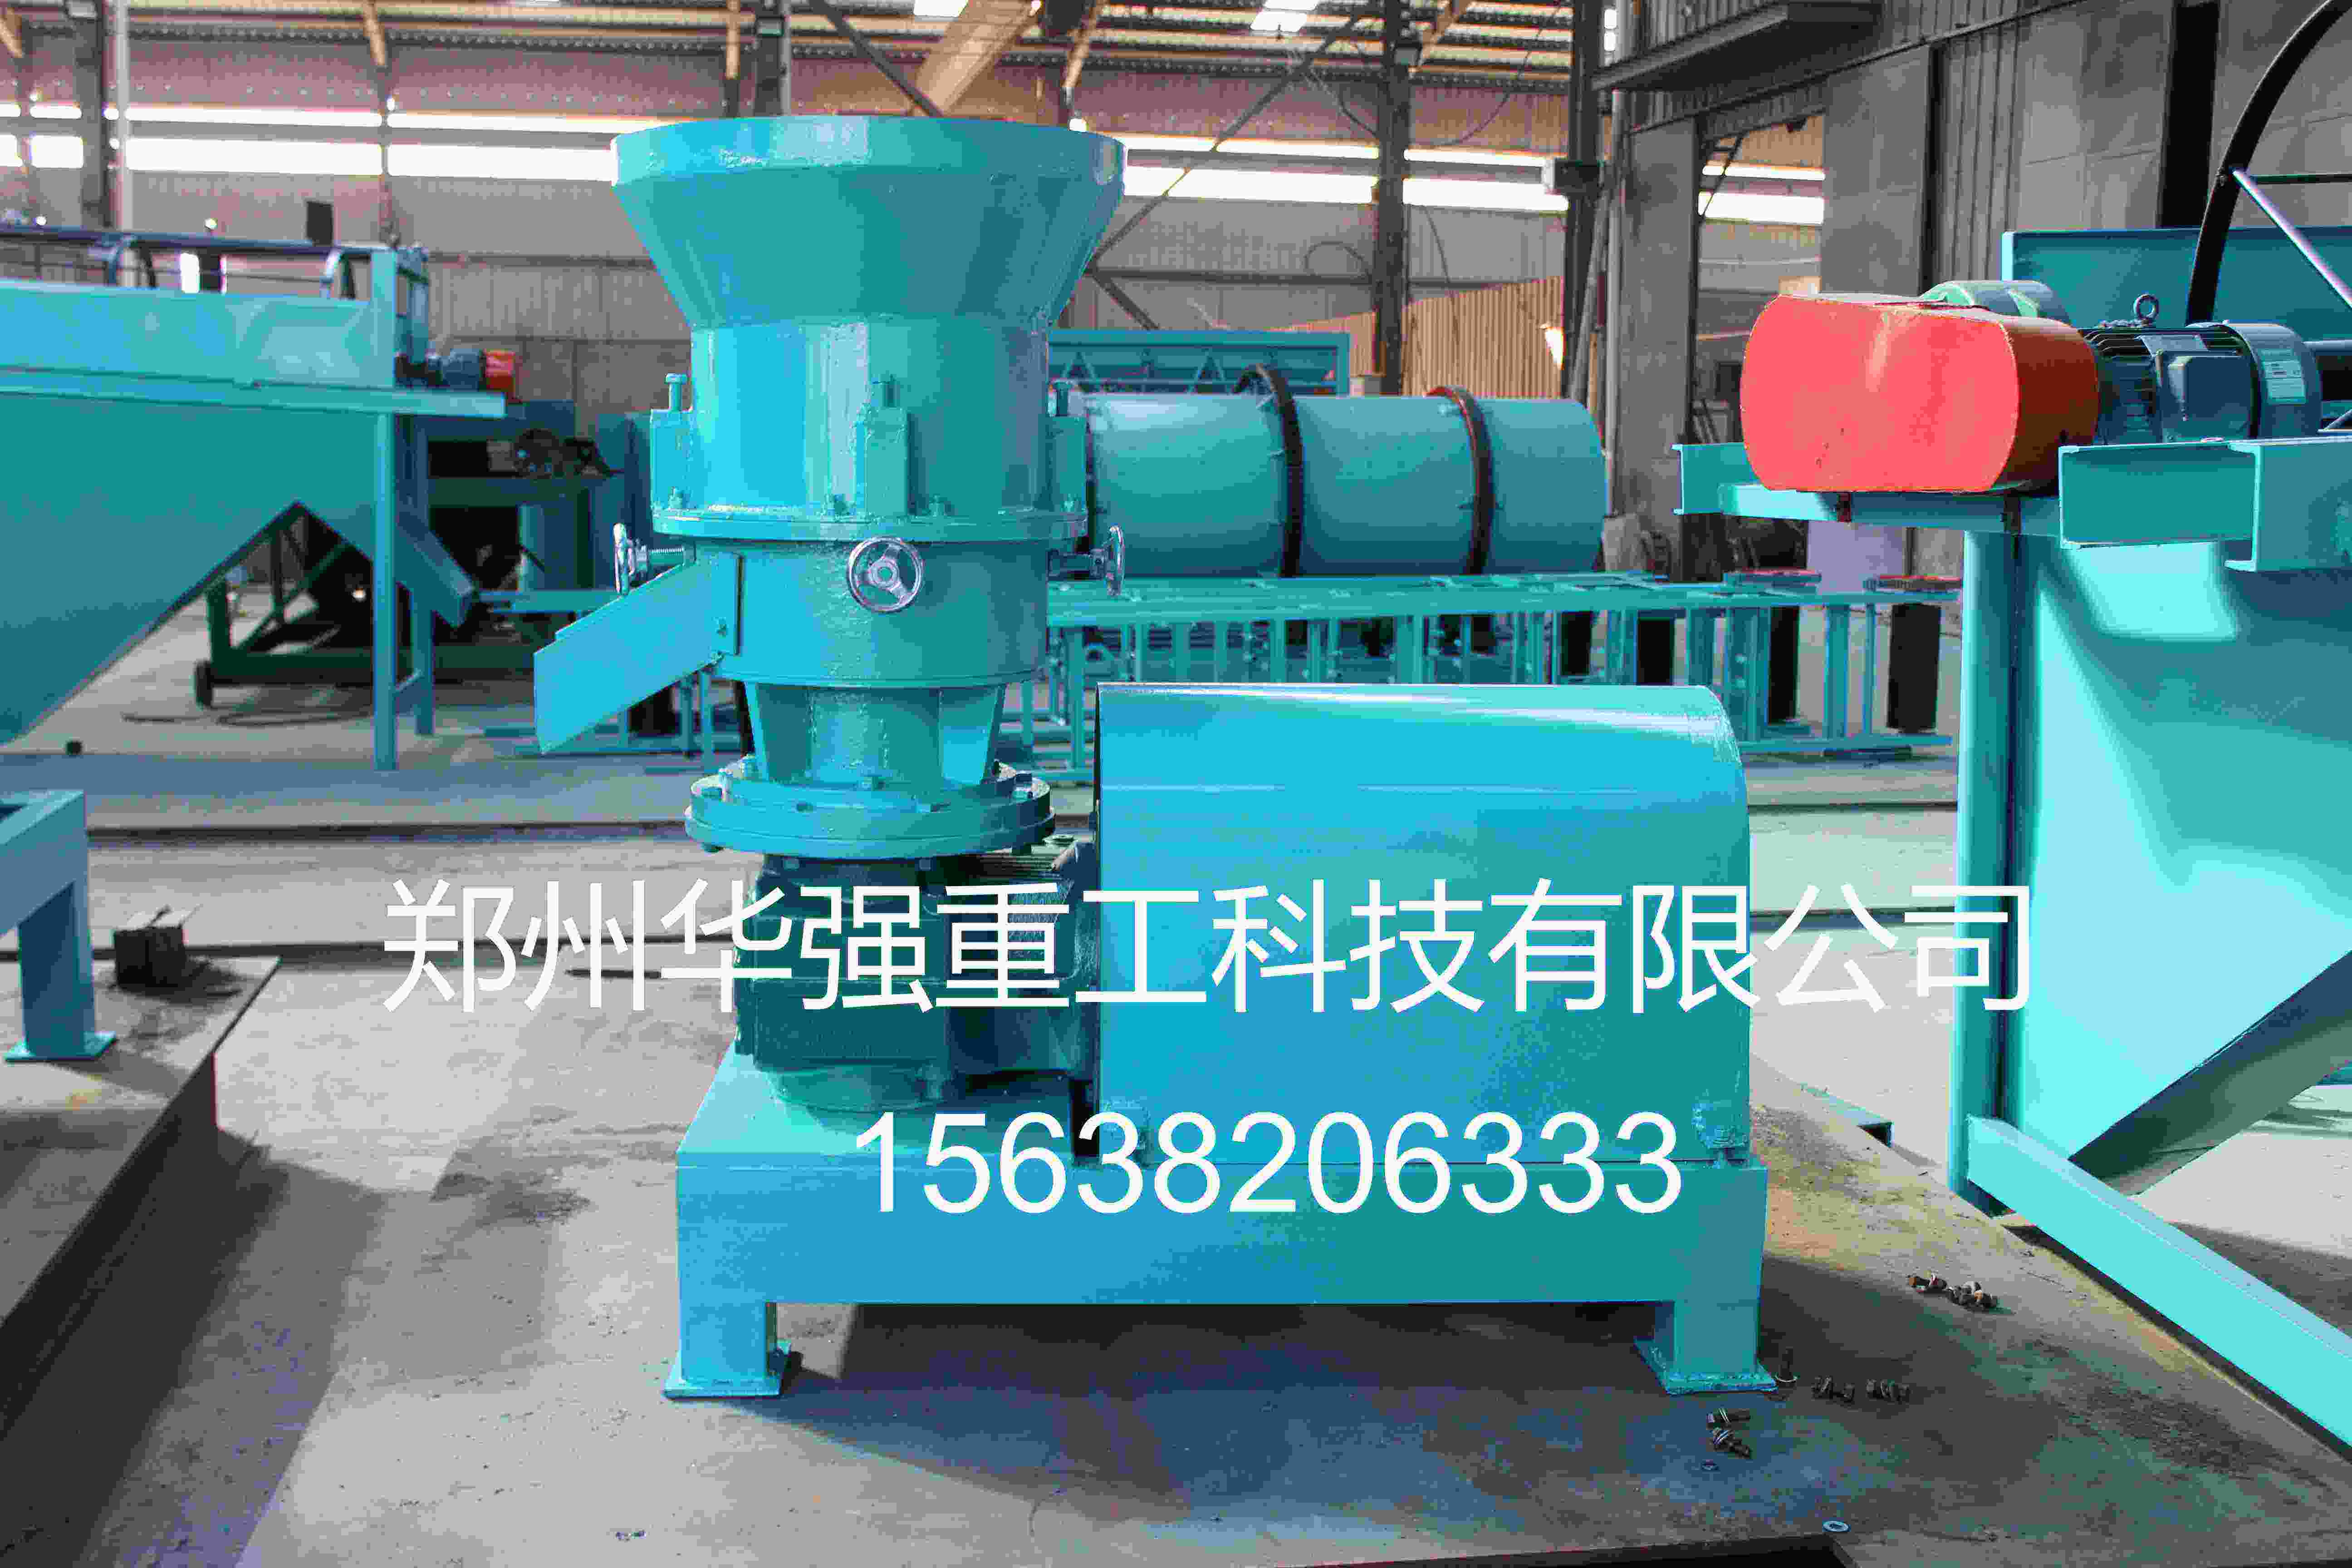 矿粉压球机工作原理拆一遍:预压—咬料—辊压—脱模矿粉压球机不是「把粉倒进模具压一下」,靠的是预压螺旋先把散粉变成有压力的料柱,再靠两辊同步咬入、高压重排成型 。理解这条链,比死记某个压力数字有用得多。 一、先看整机:不止两个辊子 标准配置是两台相向同步转动的辊子,辊面开球窝,配预压螺旋强制喂料、液压或弹簧恒压系统、同步齿轮传动,后接筛分与返料回用。铁精粉、除尘灰、氧化铁皮、钢渣粉、萤石粉这类料,本身没有有机肥腐熟料那种结合力,成球主要靠 高压让颗粒重排 + 粘结剂搭桥 ,所以预压和恒压段比成球段更决定成败。粉尘大的线还要在喂料口、辊隙上方布负压收尘,不然辊面打滑、零点飘。 二、四步拆开看 1)预压:把散粉变成「料柱」 粉料从缓冲仓下来先经预压螺旋,螺旋定量、排气、建立初始料压。这一步不实,后面两辊吃料忽多忽少,直接出半粒、扁球。预压螺旋转速与主辊速比要按物料试跑标定,不是越快越好。 2)咬料:两辊把料「拽」进辊隙 相向旋转的辊面靠摩擦力把料柱带入咬合区。物料太干、太粗、内摩擦小,就「吃不进」,表现为主机空转、出料全是粉;含水偏高又易在辊面打滑。细度、含水窗口和辊面状态,决定咬料稳不稳。 3)辊压:线压力把颗粒压密实 进入两辊极小间隙后,液压恒压或弹簧压紧提供持续线压力,颗粒被重排、空隙被挤掉,粘结剂在接触点成桥,形成 生球强度 。压力不足,球一捏就碎、落下就散;一味拉满,又容易粘窝、辊子发热、辊皮偏磨。正确做法是按「成球率 + 生球落下强度」从低到高阶梯试压,别一次顶到上限。 4)脱模:球窝张开、球靠重力落出 辊子继续转,两个球窝错开张开,成球靠自重和脱模角脱离,刮料板清掉残料。球窝光洁度、对窝精度、刮板间隙、物料含水,任一不对就粘窝堵窝。出球后一般先过筛,筛下粉回预压段闭环,部分配方还需养护或低温固化再入炉。 三、四步对上现场毛病,排查不走弯路 全是粉、不出球 → 查 咬料 :含水、细度、辊面打滑、预压没建压; 半粒、扁球多 → 查 预压 :螺旋速比、喂料波动、料仓架桥; 一捏就碎、落下散 → 查 辊压 :恒压值、辊隙、粘结剂掺量; 粘窝、堵窝、电流飘 → 查 脱模 :球窝抛光、对窝、刮板间隙、料太湿; 产量忽高忽低 → 回看前段 自动配料系统 的给料与落差补偿,别只盯主机。 四、和对辊挤压造粒机差在哪 同属辊压成型,看着像,工况不是一回事: 矿粉压球机 走高压 + 粘结剂 + 生球落下强度,常配预压螺旋、液压站、热处理辊皮和除尘; 对辊挤压造粒机 做有机肥多为常温干法,靠腐熟料自身结合力,通常省烘干。球窝尺寸、辊压等级、辊皮材质都不能直接互套,选型时别被「都是两个辊」带偏。 五、验收该写进合同的几项 成球率、生球落下强度或抗压口径、单次换辊皮/对窝时间、辊皮材质与热处理要求、双线互锁与返料分线逻辑、批次报表字段(配方号、辊压档、清仓确认、首袋复称)。只写「能压成球」,投产后常补的就是预压段和返料闭环。2026-11-10


