


有机肥与复混肥生产线上,混合工序常被视为"把料拌一拌"的简单环节。实际上,成品颗粒养分是否均匀、田间会不会出现局部烧苗、抽检能否过关,几乎全部由这一环节决定。同样一张配方,用螺带式搅拌机和用普通立式搅拌机,出来的产品可能判若两种。差异究竟如何产生,又该如何验证与兑现,是本文讨论的重点。
一、混合机理不同,结果不在同一量级
螺带式搅拌机采用卧式 U 型筒体,主轴上布置内外两层反向螺带:外层螺带把筒壁物料由两端推向中心,内层螺带把轴心物料送回两端,轴向对流叠加径向剪切,形成三维复合运动。物料在全容积内被成团搬运、反复置换,混合以对流为主,因而能在很短时间内达到团块状均匀,进而实现微观均匀,通常每批 3~5 分钟即可达标,CV 值稳定控制在 3%~5% 以内。
普通立式搅拌机则是垂直筒体配中心绞龙,靠螺旋把底部物料提升至顶部再靠重力散落,属于局部提升、重力扩散的混合方式。物料整体置换率低、循环路径单一,混合周期长,单批常需十几分钟,且易出现轻重颗粒分层,对添加量极少的微量元素、功能菌剂分散能力有限,均匀度通常只能维持在 87% 左右。两者差距的本质,是对流混合与扩散混合的效率差。
二、均匀度不是靠"多搅一会儿"换来的
不少操作习惯认为混合时间越长越保险,这是误区。混合均匀度随时间的变化并非直线上升,而是先快速提升,达到峰值后进入波动区。超过绝佳混合时间后,粒度差异与密度差异引发的偏析开始显现,轻、重颗粒重新分离,出现"过度混合",均匀度反而下降,同时白白增加电耗与时间成本。按相关试验方法,**混合时间需通过混合曲线测定——按不同时间间隔停机抽样绘制曲线确定,螺带式一般每 30 秒设一个取样间隔。因此,与其延长搅拌时间,不如按机型与物料实测确定绝佳时间点。
三、操作细节决定均匀度能否兑现
设备选型正确只是前提,操作规范同样关键。装填系数方面,卧式螺带混合机以 0.6~0.8 为宜,料位**不应超过转子顶部平面;料位过低物料晃荡、过高则转子被埋没、对流受阻,混合效果都会下降。投料顺序上,应先投配比量大的组分,再将少量及微量组分置于物料上面,避免微量成分直接落入死角或底部成团;粒度大的先加、粒度小的后加,密度差异大时先加密度小的物料。
微量元素与菌剂的处理更需谨慎。用量极少的维生素、微量元素、菌剂,必须先与粒度、密度接近的载体做预稀释,制成预混料后再进入主混合机,每次稀释比一般不超过 100,经多次低稀释比混合后再参与主混。直接进入大料的微量组分,几乎必然出现局部富集或缺失。
四、如何验证:用数据而不是感觉
验证混合均匀度有标准方法可循。常用甲基紫示踪法或氯化钠示踪法:按批次混合量的规定比例加入示踪剂,混合完成后多点取样,卧式混合机通常取上取样平面 6 个点(距机壳 50~100mm)、下取样平面 4 个点(料位一半深度),共 10 个样品,每个 100~150g;经萃取、比色测定各样品示踪剂含量,计算标准差与变异系数 CV。判定参考区间为:CV 小于 10% 为优秀,10%~15% 为良好,15%~20% 为一般,超过 20% 则属不合格,需检查设备磨损、是否超载或调整投料顺序。按此方法实测,才能判断设备真实水平,而非依赖样本宣传。
五、混好之后还要防分离
混合完成并不等于结束。流动性好的粉体在卸料、输送、入仓、包装过程中都存在分离趋势:物料下落成堆时大颗粒因惯性滚落至堆底,振动时小颗粒下移、大颗粒上浮,气流吹动时按粒度与密度重新分层。因此卧式螺带混合机宜采用大开门结构,在规定时间内一次性放清,避免用侧口螺旋缓慢出料造成过度搅拌与离析;同时尽量减少物料的下落、滚动与滑动环节,缩短输送距离。
一句话总结
螺带式搅拌机靠对流混合实现 3~5 分钟、CV 值 3%~5% 的均匀效果,立式机靠重力扩散难以企及;但设备优势要转化为产品优势,还需卡住装填系数、投料顺序、绝佳混合时间与防分离四个环节。
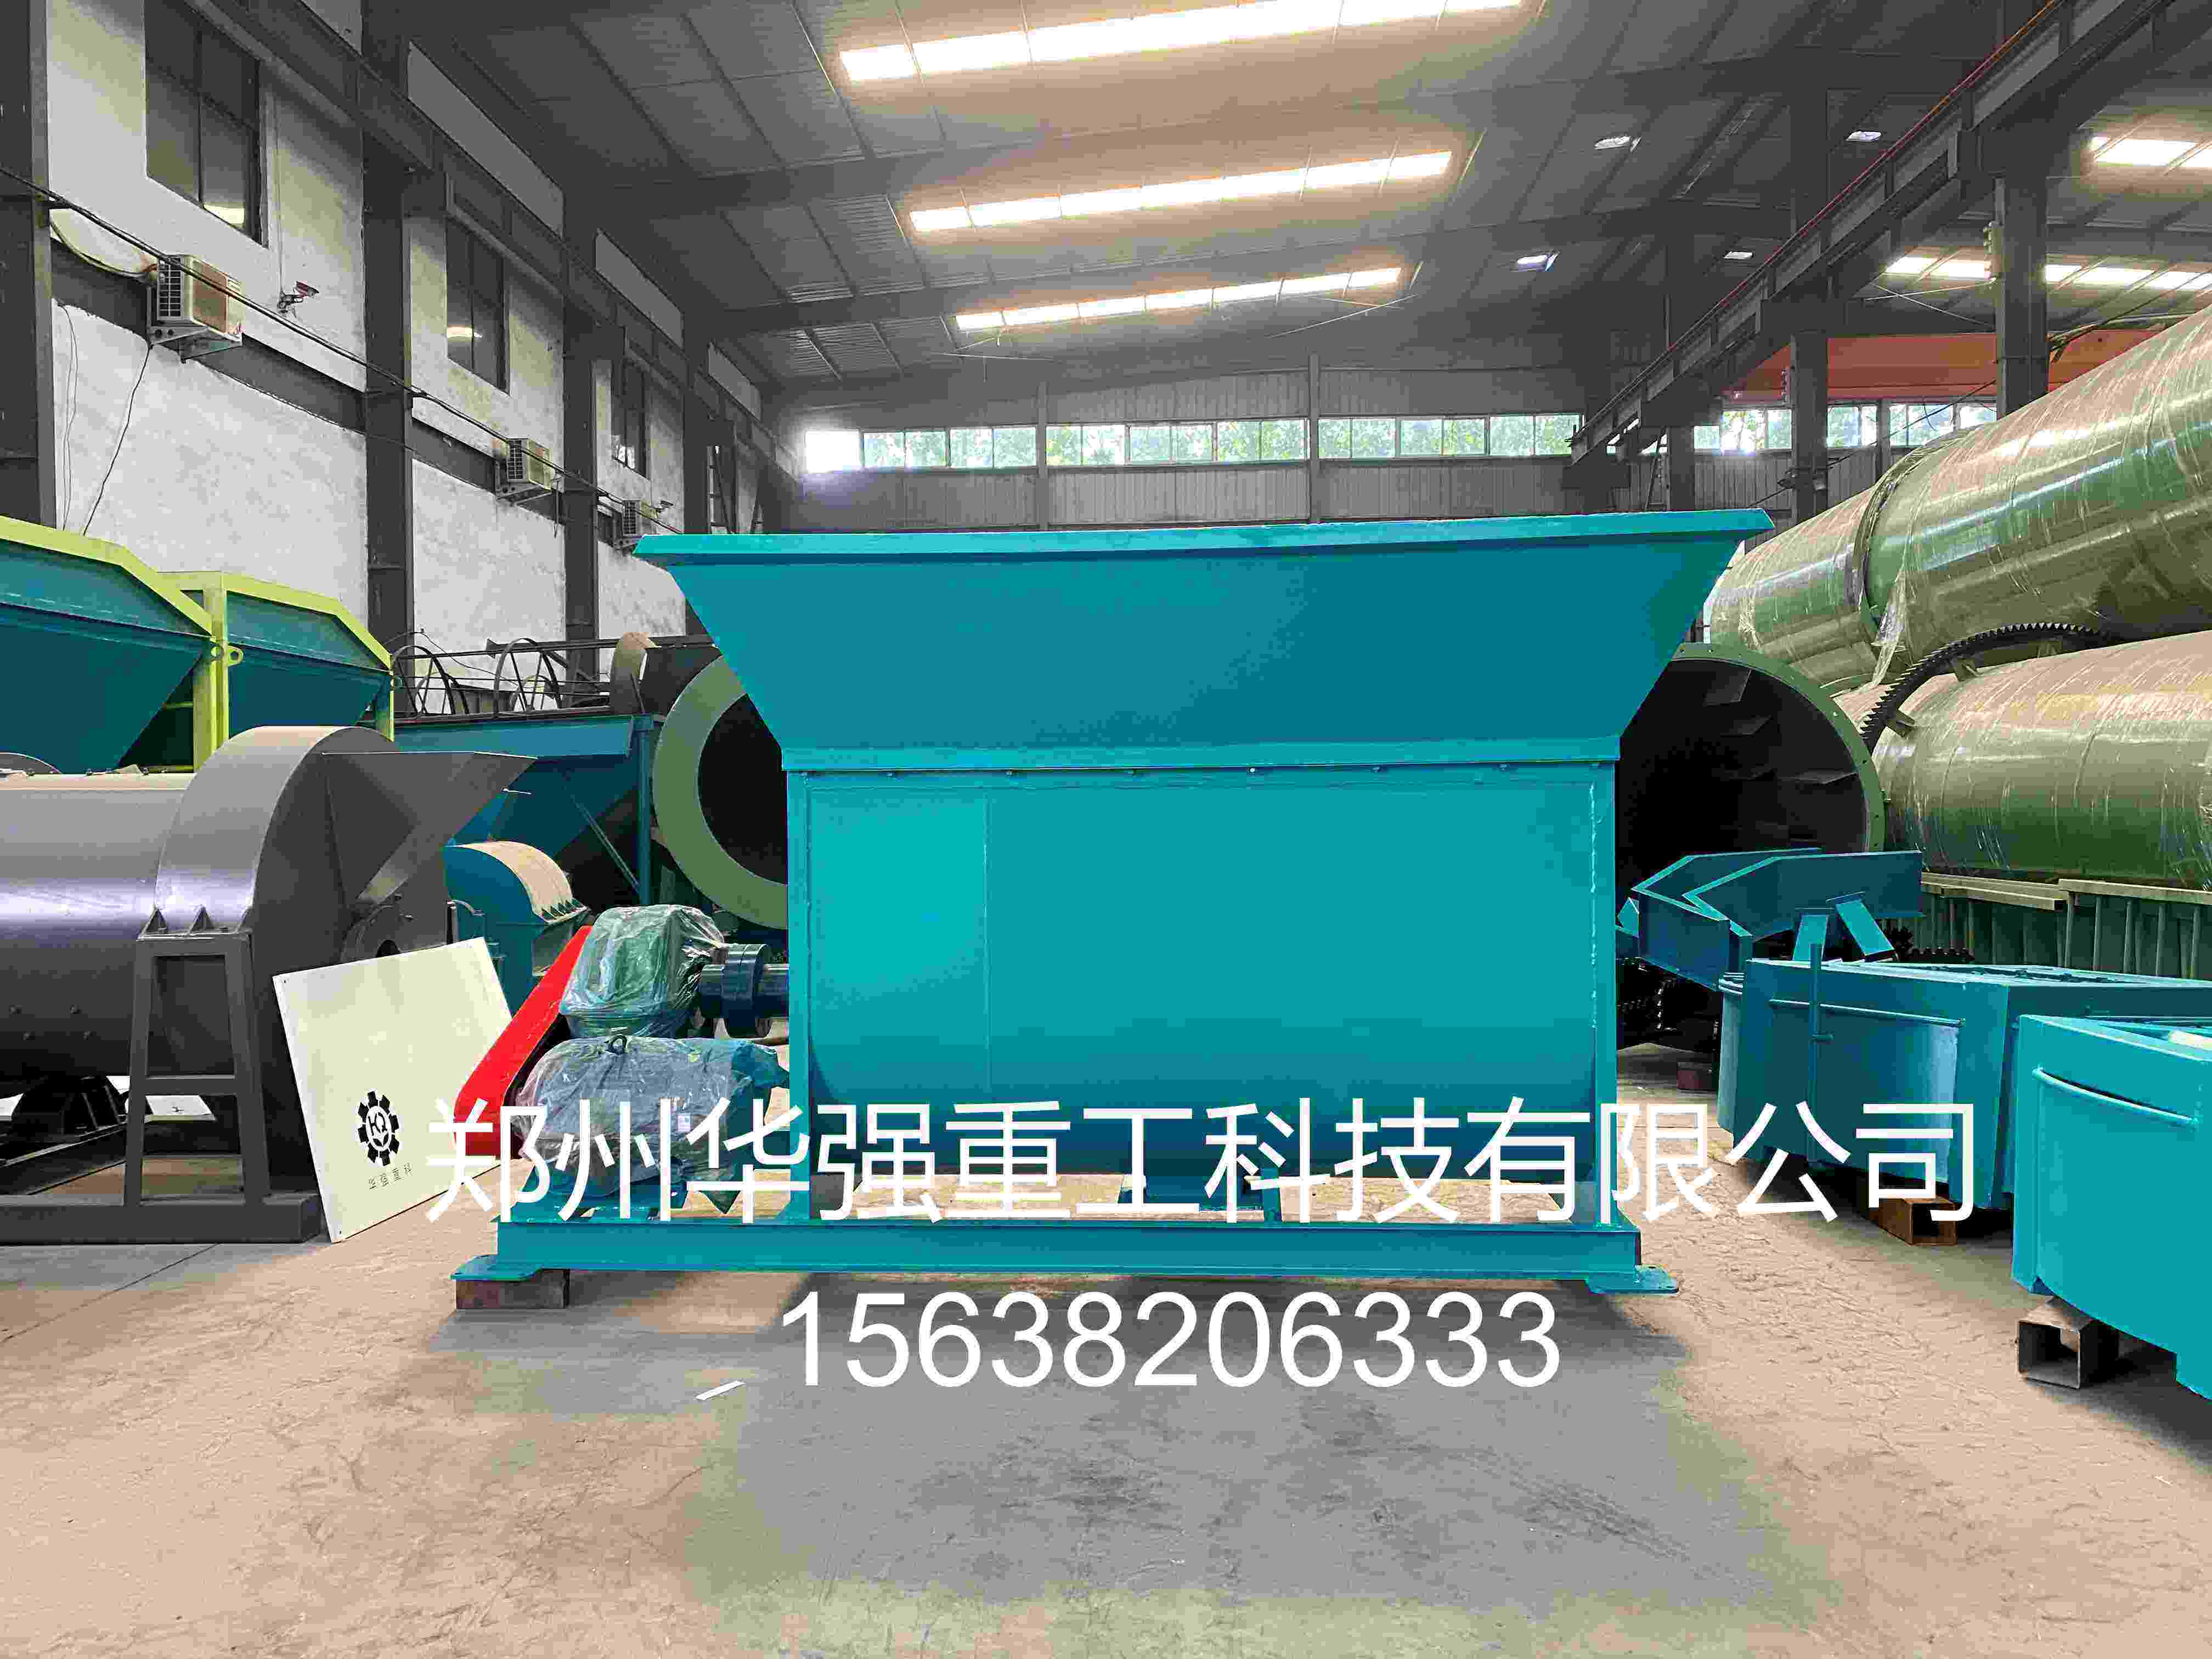 156-3820-6333
-
 有机肥生产线有机肥料富含有机质,能提供作物生长所需养分,又能培肥改良土壤。有机肥种类繁多,原料十分广泛,肥料也千变万化。它提供作物生长所需养分,它含有作物生长的16种营养成分,还含有其他有益作物生长的元素,可促进作物生长,养分释放均匀长久,有机肥所含的养分多以有机态形式存在,可缓慢释放,长久供应作物养分。施用有机肥可改良土壤结构增强土壤肥力,有机肥可增加土壤持水量,一般可提高10倍左右,又有很好的排水性,因此能缓和土壤干湿之差,是作物根部环境不至于过大或过小。 我厂是专业的有机肥设备生产厂家所产产品是以鲜鸡、猪粪为原料,不含任何化学成份,而鸡、猪消化能力差,只能消耗掉25%的营养成份,而饲料中另外75%营养成分随粪便排出,从而使干成品含氮、磷、钾、有机质、氨基酸、蛋白质等成份。鸡粪烘干机既为企业创造了经济效益,又为人类的环保工程作出了巨大贡献。
-
 BB肥掺混设备BB肥掺混设备用途及特点: 本产品为BB肥生产线主要设备:采用正反、转操作,通过特殊内螺旋机构进行物料搅拌与输出。具有结构紧凑、产量大、搅拌均匀等特点。 BB肥掺混设备主要技术参数: 规格 倾度(O) 转速 功率(KW) 生产能力(万吨/年) BH-3 20 14.5 7.5 2-3 BH-5 20 12.5 11 3-5 BJ-10 20 10.5 22 5-10
-
 盘式搅拌机盘式搅拌机用途及特点: 主要用于原料的混合。盘内采用聚丙烯板内衬或不锈钢板,因此,不易粘料。耐磨损,采用摆线针轮减速机具有结构紧凑、操作方便、搅拌均匀、卸料输送方便等特点。 盘式搅拌机主要技术参数: 规格 搅拌机 转速 功率 生产能力 外形尺寸 长×宽×高 质量 直径 壁高 mm mm r/mi kw t/h mm kg PJ1600 1600 400 12 5.5 3-5 1612×1612×1368 1200 PJ1800 1800 400 10.5 7.5 4-6 1900×1812×1368 1400 PJ2200 2200 500 10.5 11 6-10 2300×2216×1503 1668 PJ2500 2500 500 9 15 10-16 2600×2516×1653 2050
-
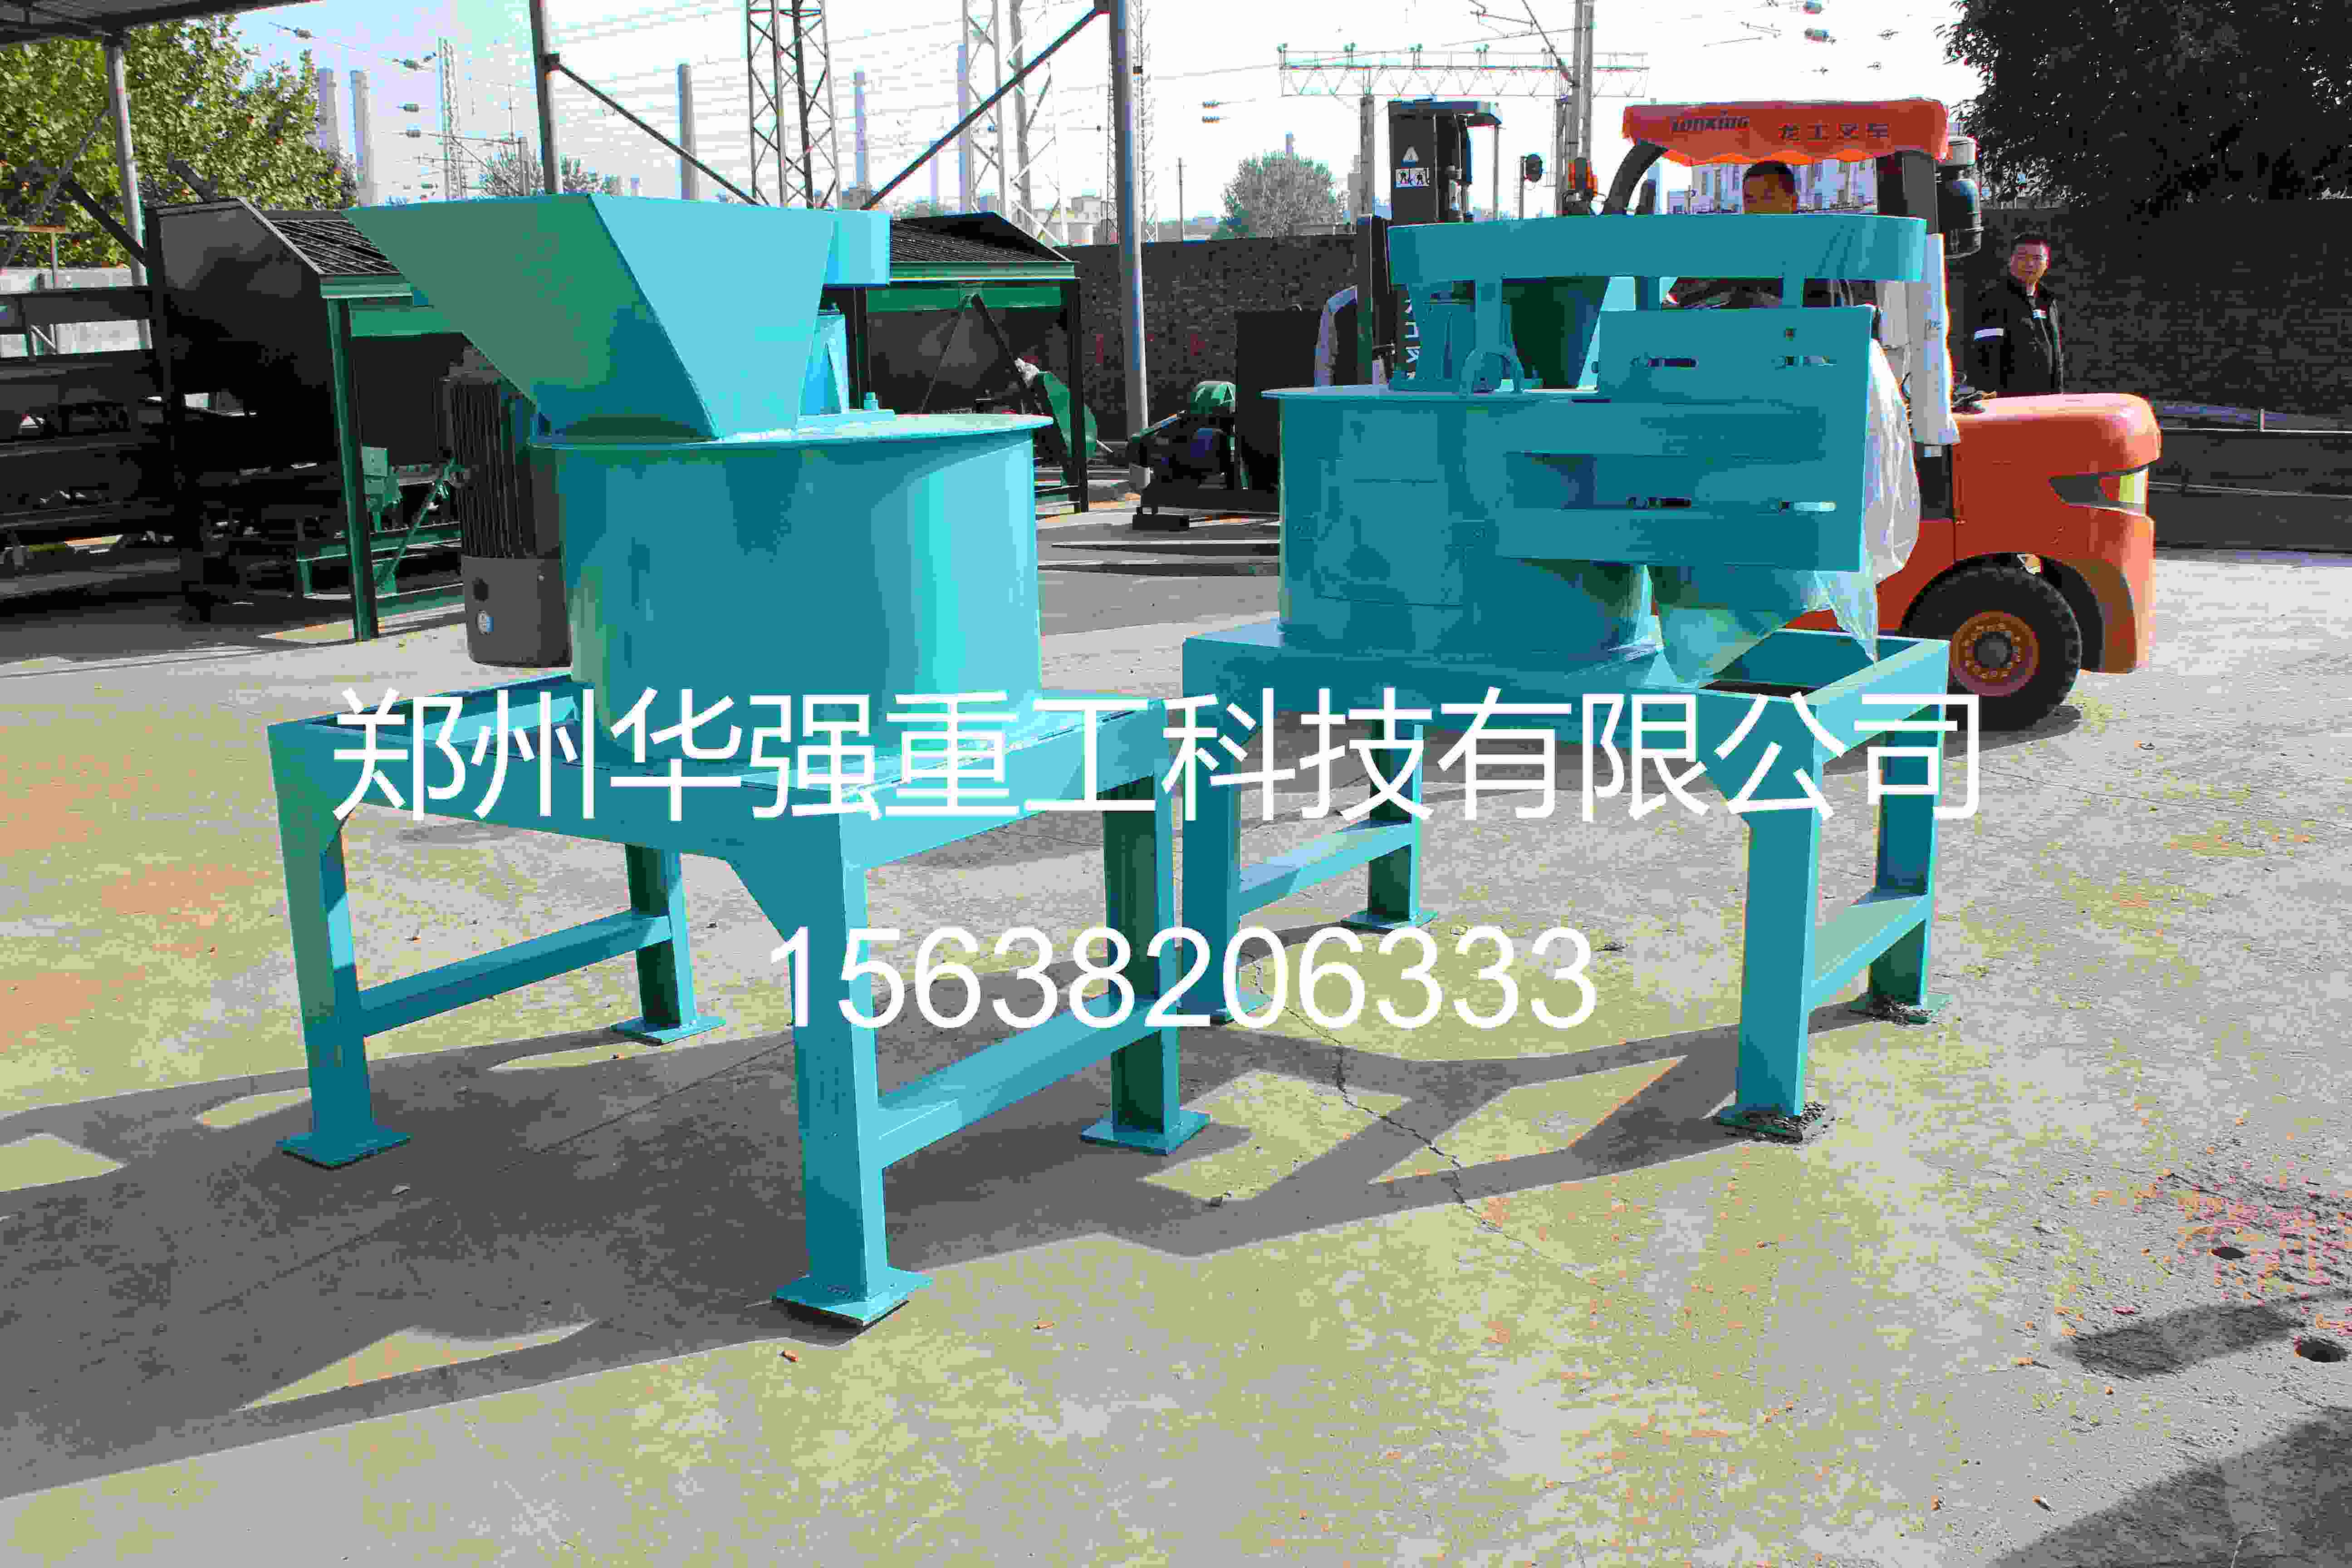 有机肥粉碎机锤头磨损快?从材质、工艺到使用技巧全面解析有机肥生产过程中,粉碎机锤头是**核心的易损件之一。很多用户反映,普通锤头用不到一个月就磨损严重,甚至出现崩口、断裂,不仅影响生产效率,还增加了配件采购成本。合金锤头凭借其高硬度、强韧性和超长使用寿命,成为规模化有机肥企业的**配置。本文将从材质选择、制造工艺、使用技巧三个维度,帮助用户科学选型并延长锤头寿命。 为什么普通锤头在有机肥粉碎中寿命短? 有机肥原料的特殊性决定了普通锤头难以胜任。腐熟后的畜禽粪便含水率高达25%-50%,普通碳钢锤头易被物料粘附,加速磨损,且湿料中的酸性物质会腐蚀锤头表面。秸秆、稻壳等杂质硬度高,对锤头冲击大,易导致普通锤头崩口或断裂。规模化生产线需长时间运行,频繁更换锤头会严重影响生产效率,增加人工成本。 合金锤头通过材质创新和工艺优化,**解决了这些痛点。目前主流的合金锤头材质包括高铬铸铁、双金属复合材料、多元合金钢等,其耐磨性是普通高锰钢锤头的3-5倍,部分高端产品寿命甚至可达传统锤头的5倍以上。 合金锤头的耐磨原理 优质合金锤头的耐磨性主要源于三个方面。**是高硬度基体,通过添加铬、钼、钒、镍等合金元素,锤头工作面的硬度显著提升。例如高铬合金锤头中的碳化物颗粒能强力支撑基体,避免工作过程中材料脱落,保证高抗磨性。第二是强韧性结合,采用双金属复合铸造工艺,锤头工作区使用高铬合金保证耐磨性,锤柄部分使用高锰钢或低合金钢增强韧性,有效解决了"硬度高易断裂、韧性好不耐磨"的矛盾。第三是锻打工艺强化,优质合金锤头采用锻打制造,能消除金属冶炼过程中的疏松缺陷,优化微观组织结构,使锤头更加坚固耐用。 延长锤头寿命的使用技巧 即使配备了合金锤头,正确的使用和维护也能进一步延长其寿命。控制进料粒度是关键,严禁超大块物料进入粉碎腔,避免冲击过载导致锤头崩口。定期调隙也很重要,利用双向调隙技术,锤片磨损后移动位置即可继续使用,无需立即更换。均衡安装同样不可忽视,更换新锤头时需称重分组,保证转子动平衡,防止偏磨。及时清理机腔积料,减少额外负荷和粘壁现象,也能有效延长锤头使用寿命。 选型建议 中小型有机肥厂建议选择锻打合金锤头,性价比高,寿命是普通锤头的2-3倍。规模化生产线推荐双金属复合锤头,虽然单价较高,但综合使用成本更低。高纤维物料为主的场景,优先选用齿形或异形合金锤头,提升撕裂效率。2026-09-17
-
 立式粉碎机有机肥原料专用 鸡粪牛粪秸秆粉碎有机肥生产中,原料粉碎是决定发酵效果和造粒质量的关键预处理环节。鸡粪、牛粪等畜禽粪便通常含有秸秆、稻壳等粗纤维杂质,腐熟发酵后仍存在团块和未分解纤维,直接进入造粒工序会导致颗粒松散、强度不足。立式粉碎机凭借无筛底设计、双级转子结构和高湿物料不堵塞的特性,成为有机肥原料粉碎的优选设备。 设备结构与工作原理 立式粉碎机采用上下双级转子串联结构,物料从进料口进入后,先经上级转子高速锤击破碎,随即进入下级转子进行二次粉碎,在腔体内形成锤打锤、料打料的**粉碎效果。设备无筛网筛底设计,彻底解决了高湿物料堵塞筛孔的行业难题,即使物料含水率高达25%-30%,也能顺畅出料。出料粒度通过调节锤头与衬板间隙控制,通常可稳定在3mm以下,满足有机肥造粒对原料细度的要求。 鸡粪牛粪秸秆粉碎的适配性 鸡粪和牛粪作为有机肥的主要原料,具有以下特点:一是含水率高,发酵后含水率通常在25%-35%;二是纤维含量高,鸡粪中混有垫料秸秆,牛粪中含有未消化的草料纤维;三是粘性大,腐熟后物料易结团。传统带筛底的锤式粉碎机在处理这类物料时,筛网极易被湿料堵塞,导致产量骤降甚至停机清理。 立式粉碎机 的无筛底设计恰好解决了这一痛点。物料在粉碎腔内自由下落,不受筛网限制,即使含水率偏高也能顺畅排出。双级转子的两级破碎使纤维物料被反复锤击撕裂,秸秆、稻壳等粗纤维被粉碎至3mm以下,与粪便充分混合均匀。对于腐熟后的鸡粪团块, 立式粉碎机 的锤击力可将其破碎成均匀粉料,为后续造粒提供理想原料。 核心优势 不堵塞:无筛底设计,高湿物料畅通无阻,连续作业不停机。 细度可调:通过调节锤头与衬板间隙,出料粒度可在1-5mm范围内灵活控制,满足不同造粒工艺需求。 耐磨耐用:锤头采用高合金耐磨材质,使用寿命是普通锤头的3-5倍,降低更换频率和维护成本。 能耗低:飞轮储能设计,主电机启动后利用飞轮惯性维持运转,单位产量电耗比传统粉碎机低15%-20%。 维护简便:液压启闭机壳,更换锤头、衬板无需拆卸设备,单人即可完成维护作业。 生产线配套 在有机肥生产线中, 立式粉碎机 通常配置在发酵翻抛工序之后、配料混合工序之前。腐熟后的鸡粪牛粪经立式粉碎机粉碎至3mm以下,再与氮磷钾及中微量元素经卧式搅拌机混合均匀,随后进入造粒工序。对于产能5-10吨/小时的中型生产线,选配进料粒度50mm以下、功率37-45kW的中型立式粉碎机即可满足需求。 选型建议 鸡粪为主:纤维含量相对较低,可选配标准型立式粉碎机,功率30-37kW。 牛粪为主:粗纤维含量高,建议选配加强型双级立式粉碎机,功率45-55kW,锤头采用高锰钢材质。 混合原料:鸡粪牛粪秸秆混配,出料粒度要求1-3mm,需选配带间隙调节功能的精密型立式粉碎机。 郑州华强重工科技有限公司这款有机肥专用立式粉碎机,还可根据用户产能需求提供不同型号选择,从时产1-2吨的小型家用机型,到时产几十吨的大型生产线配套机型均可按需定制。2026-09-17
-
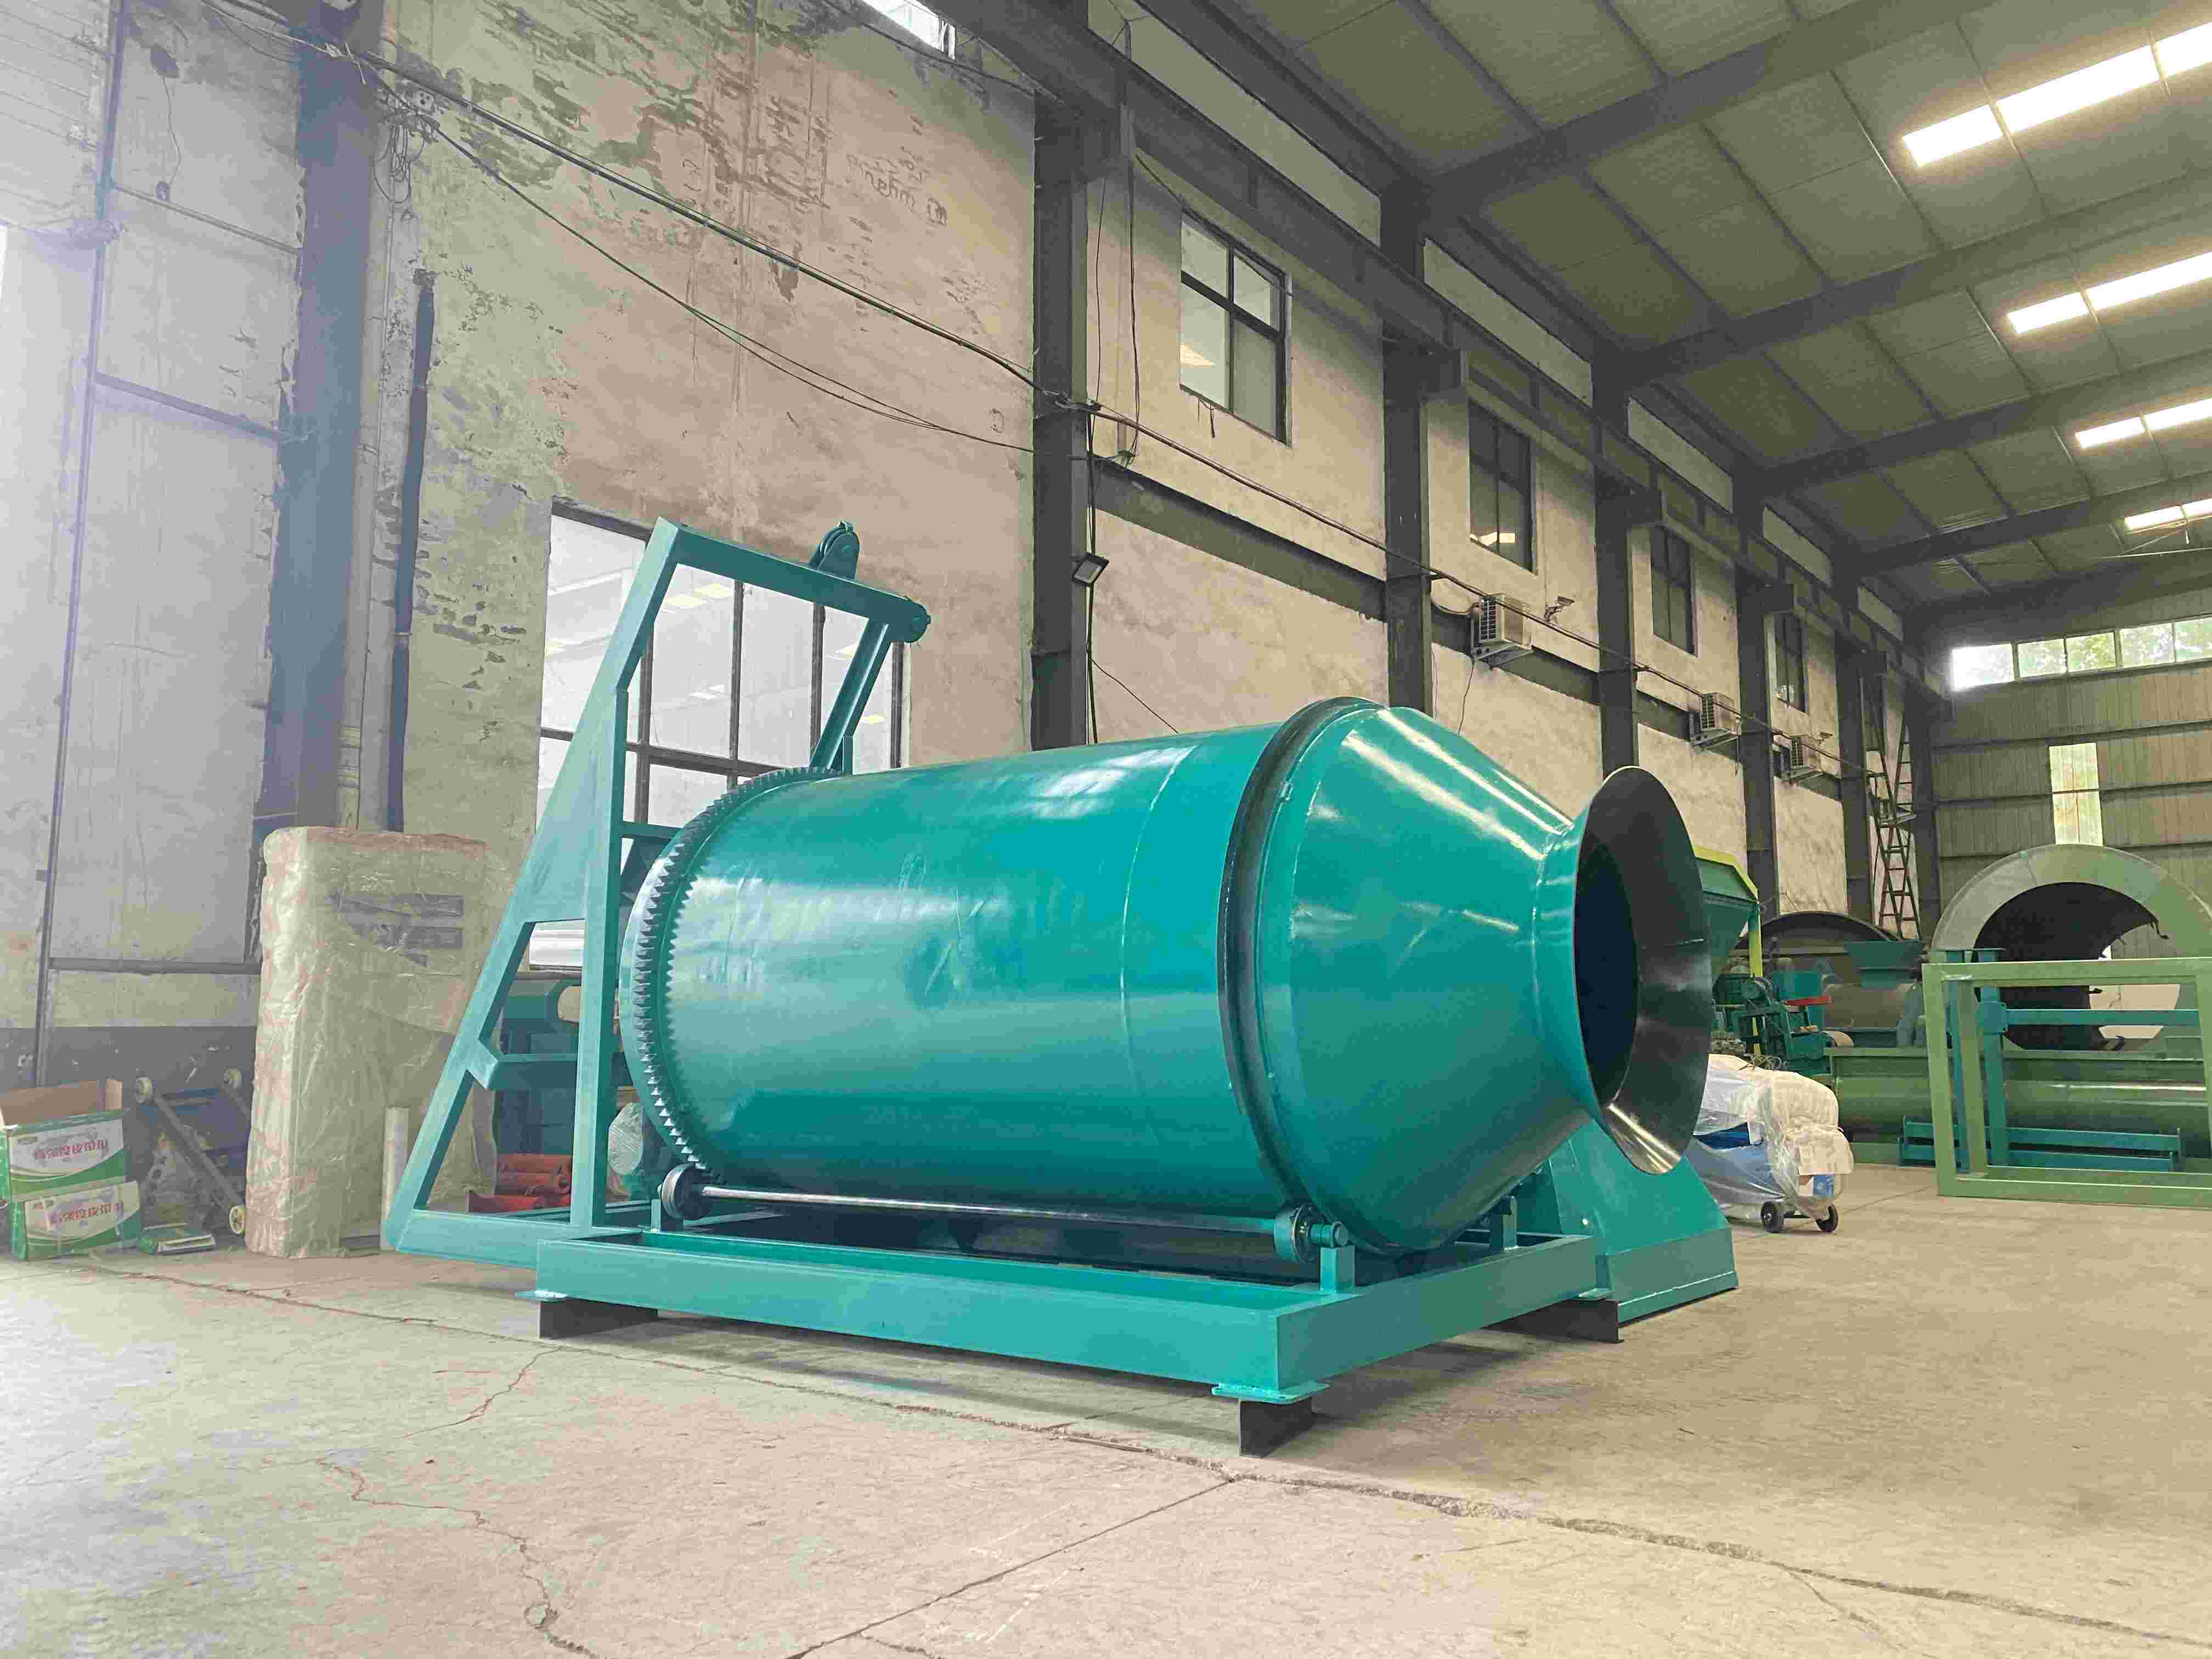 BB肥搅拌机多大容量合适?按批次产量选型对照BB肥(掺混肥)采用物理掺混工艺,不需要烘干与造粒,设备投资轻、建设周期短,是县域配肥站与中小肥料厂的主流选择。整条线中,搅拌机的容量选型很容易出错:选小了产能跟不上,旺季三班倒都补不回来;选大了单批物料堆积、混合不均,还白白占用资金与场地。合理的做法是从批次产量倒推容积。 一、先搞懂两个换算关系 一是容积与装料量的关系。BB肥颗粒物料容重通常在 0.9~1.2 吨/立方米,装料系数一般控制在 0.6~0.8,料位**不应超过转子顶部平面。装料系数低于 0.6 设备效率浪费,高于 0.8 则对流受阻、均匀度下降,还可能因启动力矩过大烧毁电机。以 1 立方米有效容积、装料系数 0.7、容重 1.0 吨/立方米计算,单批装料量约 0.7 吨。 二是批次与产能的关系。产能等于单批重量乘以每小时可完成批次。BB肥单批混合时间通常 2~5 分钟,加上进料与卸料,一个完整循环一般 5~6 分钟,每小时约完成 10~12 批。因此 1 立方米机型对应时产约 7~8 吨,与行业标注的 5~10 吨/小时区间吻合。 二、按产能档位对照容积 按当前主流配置,可形成清晰的对照关系。小型线时产 3~5 吨,适配乡镇配肥站、小型农资合作社,混合机规格取 0.5~1 立方米,配套电机 5.5~11kW,单批混料 300~700 公斤。中型线时产 8~15 吨,适配中小型肥料厂,混合机规格取 1~3 立方米,配套电机 11~18.5kW,建议搭配自动配料与自动包装。大型线时产 15~30 吨,适配规模化配肥中心,混合机规格取 3~6 立方米,配套大功率变频电机与 PLC 智能控制系统,支持多组配方一键切换。 按年产量反推同样成立:年产 1~2 万吨对应时产 5~8 吨,宜选 1 立方米左右机型;年产 3 万吨对应时产 10~12 吨,宜选 2 立方米机型;年产 5 万吨对应时产 15~18 吨,宜选 3 立方米以上机型或采用批混系统。 三、机型与容量的匹配 同为 1 立方米,不同机型的实际表现差异明显。卧式双轴桨叶式混合速度快,每批 1~2 分钟即可完成,均匀度高、残留少,是年产 3 万吨以上连续化生产线的优选;单轴螺带式结构简单、造价低,混合时间略长,适合预算有限的中小项目;回转滚筒式靠筒内抄板带料自由滚落,几乎无强制剪切,颗粒破碎率可控制在 0.3% 以内,特别适合高价控释肥与多配方频繁切换的配肥站。 四、三个常被忽略的选型变量 换产频率决定容积取舍:单一配方大批量生产宜选大容积连续式,多品种小批量的农资配肥点宜选 1~2 立方米快开盖滚筒式,筒体可反转排空,配合压缩空气吹扫后残留率低于 0.1%,有效防止配方串味。物料特性决定剪切强度:以颗粒原料为主的掺混肥应优先低破碎、防分层机型,避免高剪切结构导致颗粒粉碎、品相受损。场地条件决定机型布局:空间受限优先卧式紧凑型,追求自动化量产可选配智能配料系统的大型机型。 BB肥搅拌机容量按"时产 ÷ 每小时批次 ÷ 装料系数 ÷ 容重"倒推:时产 5 吨选 0.5~1 立方米,10 吨选 1~2 立方米,15 吨以上选 3 立方米;容量定产能,机型定破碎率与残留,两者同时匹配才算选对。2026-09-16
-
一台螺带式搅拌机,混合均匀度远超普通立式搅拌机有机肥与复混肥生产线上,混合工序常被视为"把料拌一拌"的简单环节。实际上,成品颗粒养分是否均匀、田间会不会出现局部烧苗、抽检能否过关,几乎全部由这一环节决定。同样一张配方,用螺带式搅拌机和用普通立式搅拌机,出来的产品可能判若两种。差异究竟如何产生,又该如何验证与兑现,是本文讨论的重点。 一、混合机理不同,结果不在同一量级 螺带式搅拌机 采用卧式 U 型筒体,主轴上布置内外两层反向螺带:外层螺带把筒壁物料由两端推向中心,内层螺带把轴心物料送回两端,轴向对流叠加径向剪切,形成三维复合运动。物料在全容积内被成团搬运、反复置换,混合以对流为主,因而能在很短时间内达到团块状均匀,进而实现微观均匀,通常每批 3~5 分钟即可达标,CV 值稳定控制在 3%~5% 以内。 普通立式搅拌机则是垂直筒体配中心绞龙,靠螺旋把底部物料提升至顶部再靠重力散落,属于局部提升、重力扩散的混合方式。物料整体置换率低、循环路径单一,混合周期长,单批常需十几分钟,且易出现轻重颗粒分层,对添加量极少的微量元素、功能菌剂分散能力有限,均匀度通常只能维持在 87% 左右。两者差距的本质,是对流混合与扩散混合的效率差。 二、均匀度不是靠"多搅一会儿"换来的 不少操作习惯认为混合时间越长越保险,这是误区。混合均匀度随时间的变化并非直线上升,而是先快速提升,达到峰值后进入波动区。超过绝佳混合时间后,粒度差异与密度差异引发的偏析开始显现,轻、重颗粒重新分离,出现"过度混合",均匀度反而下降,同时白白增加电耗与时间成本。按相关试验方法,**混合时间需通过混合曲线测定——按不同时间间隔停机抽样绘制曲线确定,螺带式一般每 30 秒设一个取样间隔。因此,与其延长搅拌时间,不如按机型与物料实测确定绝佳时间点。 三、操作细节决定均匀度能否兑现 设备选型正确只是前提,操作规范同样关键。装填系数方面,卧式螺带混合机以 0.6~0.8 为宜,料位**不应超过转子顶部平面;料位过低物料晃荡、过高则转子被埋没、对流受阻,混合效果都会下降。投料顺序上,应先投配比量大的组分,再将少量及微量组分置于物料上面,避免微量成分直接落入死角或底部成团;粒度大的先加、粒度小的后加,密度差异大时先加密度小的物料。 微量元素与菌剂的处理更需谨慎。用量极少的维生素、微量元素、菌剂,必须先与粒度、密度接近的载体做预稀释,制成预混料后再进入主混合机,每次稀释比一般不超过 100,经多次低稀释比混合后再参与主混。直接进入大料的微量组分,几乎必然出现局部富集或缺失。 四、如何验证:用数据而不是感觉 验证混合均匀度有标准方法可循。常用甲基紫示踪法或氯化钠示踪法:按批次混合量的规定比例加入示踪剂,混合完成后多点取样,卧式混合机通常取上取样平面 6 个点(距机壳 50~100mm)、下取样平面 4 个点(料位一半深度),共 10 个样品,每个 100~150g;经萃取、比色测定各样品示踪剂含量,计算标准差与变异系数 CV。判定参考区间为:CV 小于 10% 为优秀,10%~15% 为良好,15%~20% 为一般,超过 20% 则属不合格,需检查设备磨损、是否超载或调整投料顺序。按此方法实测,才能判断设备真实水平,而非依赖样本宣传。 五、混好之后还要防分离 混合完成并不等于结束。流动性好的粉体在卸料、输送、入仓、包装过程中都存在分离趋势:物料下落成堆时大颗粒因惯性滚落至堆底,振动时小颗粒下移、大颗粒上浮,气流吹动时按粒度与密度重新分层。因此卧式螺带混合机宜采用大开门结构,在规定时间内一次性放清,避免用侧口螺旋缓慢出料造成过度搅拌与离析;同时尽量减少物料的下落、滚动与滑动环节,缩短输送距离。 一句话总结 螺带式搅拌机 靠对流混合实现 3~5 分钟、CV 值 3%~5% 的均匀效果,立式机靠重力扩散难以企及;但设备优势要转化为产品优势,还需卡住装填系数、投料顺序、绝佳混合时间与防分离四个环节。2026-09-16


