


牛粪是所有畜禽粪便里很难造粒的一种。鸡粪、猪粪含氮高、有粘性,腐熟后能滚成球;牛粪恰恰相反——粗纤维多、木质素高、粘性差,纤维还带弹性,压成球一松手就回弹散开。很多牧场买了造粒机,投料进去出来一堆碎粉,成球率不到50%,问题基本都出在没摸清牛粪脾气。
难点一:纤维太长,成不了球还缠设备
牛是反刍动物,粪便里全是没消化完的粗纤维,长的能到几厘米。这些纤维像钢筋一样架在物料中间把颗粒"撑"住,粉料粘不上去。用对辊挤压更糟——纤维直接缠在辊皮模孔上,堵模闷车。
破解:腐熟要到位(55~70℃持续15天以上,纤维会部分降解软化),粉碎用半湿物料粉碎机或链式粉碎机,打到60~80目。掺了大量垫草的,先过滚筒筛把没打碎的长纤维筛出来返回再碎。这步做不到,后面调什么参数都没用。
难点二:粘性差,成球率低
牛粪腐熟后粘性明显不足,加上纤维撑骨架,液桥力拉不住。喷水少了滚不起来,喷水多了成泥团,成球率常在50%~65%徘徊。
破解三条路:加粘结剂(膨润土、凹凸棒土、淀粉,添加1%~5%,膨润土**常用);掺20%~30%鸡粪或菌渣提粘提氮;配氮磷钾做复混,无机盐溶解再结晶形成"盐桥",强度显著提升。
难点三:含水率窗口窄
牛粪发酵完含水30%~45%,但不同工艺要求完全不同:圆盘/转鼓造粒入机水分要控制在25%~32%,抓一把能攥成团、松手轻碰就散;对辊挤压要求含水≤10%,必须先烘干否则粘辊堵模。
破解:粉碎后、造粒前装在线水分检测仪,用喷水量或干料回掺实时调节。靠工人手感判断,批次波动太大。
难点四:强度不足,烘干后开裂
纤维弹性导致颗粒压实后回弹,抗压强度常低于15N;烘干升温太快,内部水分急剧汽化留下微孔裂纹,运输一颠就碎。
破解:造粒时让颗粒在盘内多滚(越滚越实);烘干低温慢烘,进风150~200℃不超220℃,延长时间让水分缓慢迁出;冷却用逆流式降到比室温高5℃以内再包装。目标抗压强度做到≥15N,好一些能到20N以上。
难点五:养分太低
牛粪NPK总养分只有2%~3%,而NY/T 525-2021要求总养分≥4%。纯牛粪颗粒肥常卡在标准线上下,卖不上价。
破解:走有机-无机复混路线——牛粪有机质可达50%以上,用它做基底,配入氮磷钾无机肥补到目标含量,既符合国标又能卖出颗粒肥溢价。
工艺路线与参数
工段 | 设备 | 关键参数 |
|---|---|---|
发酵 | 槽式翻抛机/履带翻堆机 | 55~70℃维持15天以上 |
粉碎 | 半湿物料粉碎机 | 60~80目 |
配料 | 双轴搅拌机+皮带秤 | 粘结剂1%~5%+无机肥 |
造粒 | 圆盘造粒机(推荐) | 入机水分25%~32% |
烘干 | 回转滚筒烘干机 | 进风150~200℃,出机≤15% |
冷却 | 逆流式冷却机 | 室温+5℃以内 |
筛分 | 滚筒筛分机 | 2~4mm合格,其余返料 |
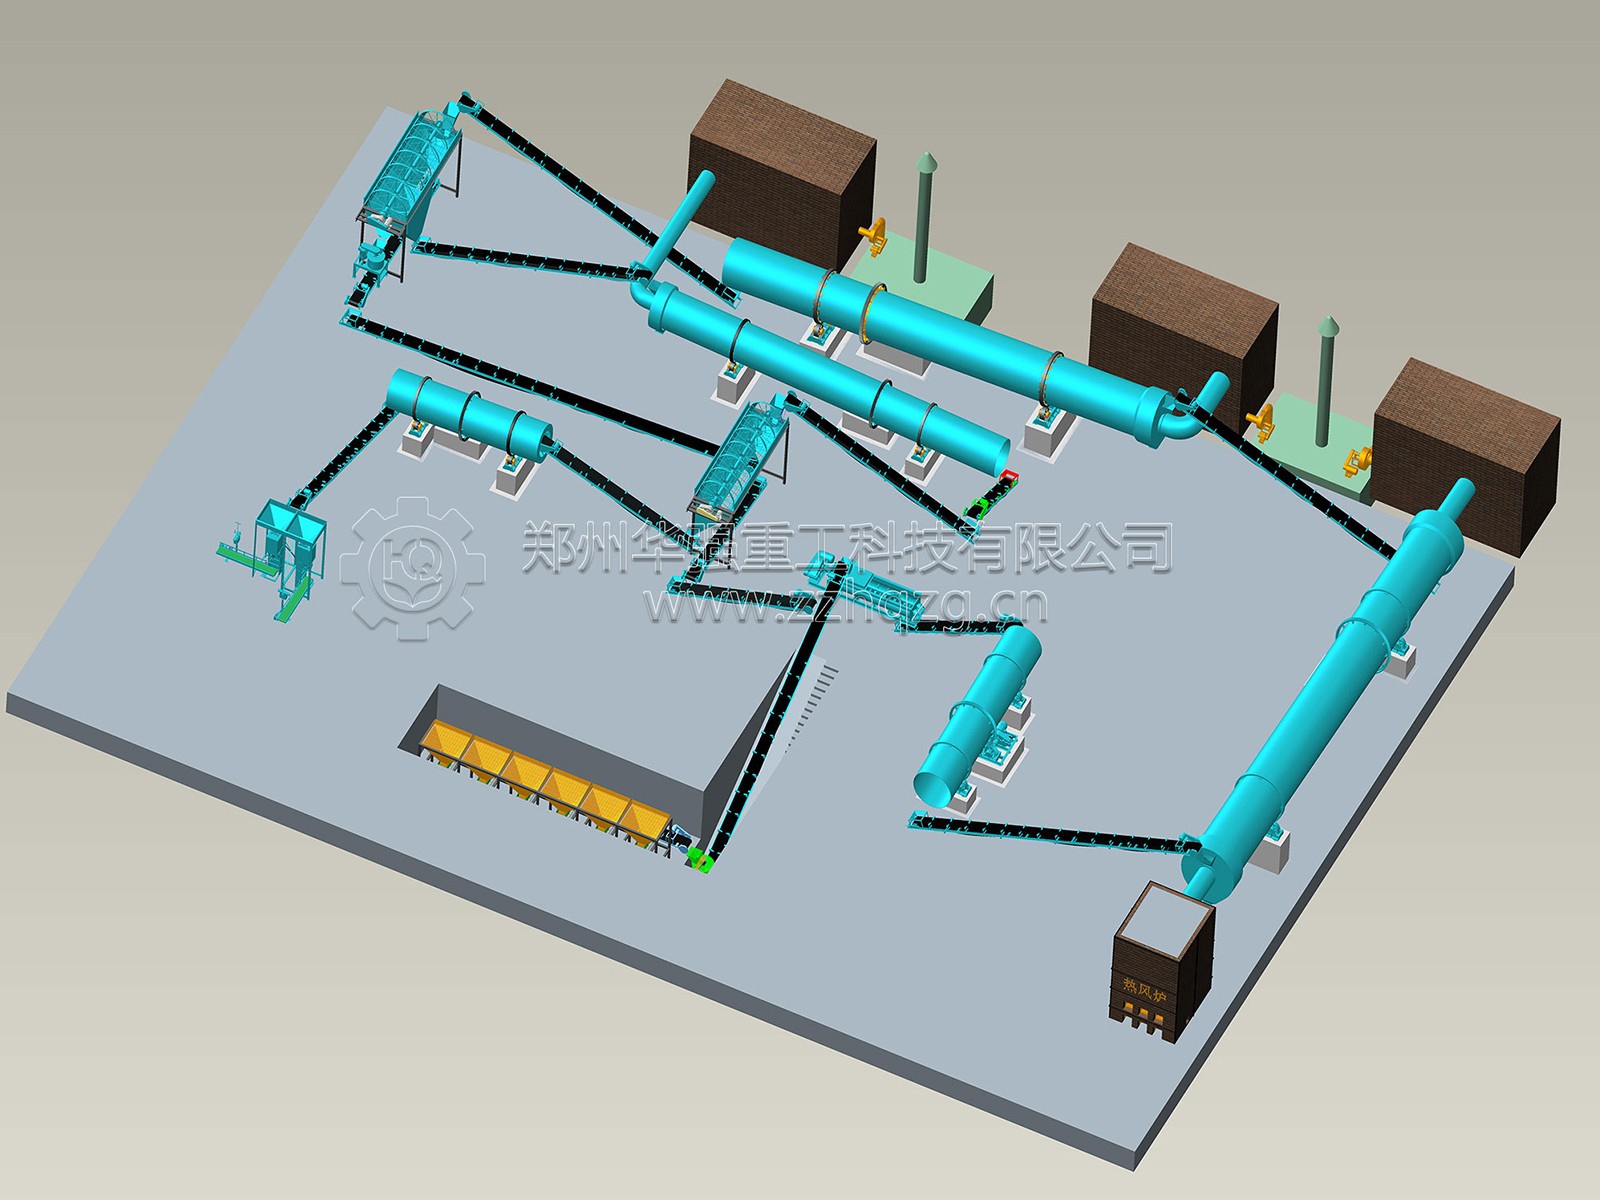
首推圆盘造粒,因为牛粪纤维多、需要较长滚动时间和灵活加水,圆盘正好满足,投资也低。只有年产5万吨以上才考虑转鼓。
返料闭路是提产关键
一次成球率通常只有60%~75%,筛出的细粉和大颗粒必须粉碎后返回造粒机。返料比控制在1:1到1:1.5,系统才稳。技巧是用筛出的小颗粒做"母粒"回盘,小颗粒滚动时不断粘粉,越滚越大越圆,成球率和圆整度都会改善。
一句话总结:牛粪造粒的核心不是换台好造粒机,而是先腐熟透、纤维打短、水分卡准、粘结剂补粘、配伍提养分这五步做扎实。理顺之后,圆盘配闭路返料,成球率能稳定到85%以上。
 156-3820-6333
-
 有机肥生产线有机肥料富含有机质,能提供作物生长所需养分,又能培肥改良土壤。有机肥种类繁多,原料十分广泛,肥料也千变万化。它提供作物生长所需养分,它含有作物生长的16种营养成分,还含有其他有益作物生长的元素,可促进作物生长,养分释放均匀长久,有机肥所含的养分多以有机态形式存在,可缓慢释放,长久供应作物养分。施用有机肥可改良土壤结构增强土壤肥力,有机肥可增加土壤持水量,一般可提高10倍左右,又有很好的排水性,因此能缓和土壤干湿之差,是作物根部环境不至于过大或过小。 我厂是专业的有机肥设备生产厂家所产产品是以鲜鸡、猪粪为原料,不含任何化学成份,而鸡、猪消化能力差,只能消耗掉25%的营养成份,而饲料中另外75%营养成分随粪便排出,从而使干成品含氮、磷、钾、有机质、氨基酸、蛋白质等成份。鸡粪烘干机既为企业创造了经济效益,又为人类的环保工程作出了巨大贡献。
-
 复合肥生产线采用无干燥常温工艺生产,一次成型、产量1-1.5t/h、1.5-3th/h两种规格。该设备投资少、见效快、经济效益好。成套设备流程布局紧凑,科学合理,技术先进。节能降耗,无三废排出,操作稳定,运行可靠维修方便。原料适应性广,适用于复混肥料、医药、化工、饲料等各种原料的造粒,产品成粒率高。能生产各种浓度,多种类型(包括有机肥、无机肥、生物肥、磁化肥等)复混肥。
-
 BB肥生产线BB肥生产线 它根据复混肥料厂及化肥经销商要求设计制作,产量1-10万吨,采提升槽直接进料、搅拌机直接卸料的工艺,几乎达到了“零”落料的目标。 BB肥主体设备采用正反转操作,通过特殊内螺旋机构及独特的三维结构进行物料搅拌与输出,整套设备具有价格低、占地面积小、产量大、搅拌均匀等特点。 BB肥生产线特点如下: (一)全自动。BB肥生产线由自动配料系统、混合系统、定量包装机三部分组成,电脑控制,全自动化生产。大大减少了工作人员,降低了劳动强度。 (二)精度高。配料系统为电脑控制、电子称重,严格控制配比。各种不同配料,电子定量包装后的误差都小于千分之一。 (三)产量大。该生产线设计产量为每小时8T~30T,有三种规格供选择。这样充分解决了BB肥因季节性强集中要料的矛盾。 (四)技术新。 1.混合系统采用滚筒式无损坏混合机、桶式上料机,不仅不损坏物料原有的颗粒形状,更防止混合后的成品再发生离析现象;分批间歇混合方式,混合均匀度高。混合机叶片设计独特,搅拌均匀,进出料迅速。有效地提高了产品的质量和市场竞争力。 2.针对我国南方气候潮湿、生产车间相对较小、人工成本高,XYPF-B系列(地面上料法)生产线设备,配料系统下置、桶式提升,生产线结构紧凑、占地面积小,直接在地面上料,劳动强度相对较小。独特的桶式提升装置,更大限度的减少物料和空气的接触,避免了生产过程中物料吸湿返潮。 3.XYPF-Ⅱ系列防腐机型,采用不同的特殊防腐措施,大大延长了设备的使用寿命,特别适合在多雨潮湿的地区使用。 4.BB肥生产线没有任何藏粒死角,停机后清理,方便、简单。 (五)易管理。生产线主控室可监控各组成设备的运行状态,高速485或232通讯接口,方便与打印机、计算机连接,可储存20种配方,实现生产管理现代化。 (六)适应性强。适合各种恶劣现场环境,包括北方高寒地区、南方潮湿地区。
-
牛粪做颗粒有机肥工艺:造粒难点和破解方案牛粪是所有畜禽粪便里很难造粒的一种。鸡粪、猪粪含氮高、有粘性,腐熟后能滚成球;牛粪恰恰相反——粗纤维多、木质素高、粘性差,纤维还带弹性,压成球一松手就回弹散开。很多牧场买了造粒机,投料进去出来一堆碎粉,成球率不到50%,问题基本都出在没摸清牛粪脾气。 难点一:纤维太长,成不了球还缠设备 牛是反刍动物,粪便里全是没消化完的粗纤维,长的能到几厘米。这些纤维像钢筋一样架在物料中间把颗粒"撑"住,粉料粘不上去。用对辊挤压更糟——纤维直接缠在辊皮模孔上,堵模闷车。 破解 :腐熟要到位(55~70℃持续15天以上,纤维会部分降解软化),粉碎用半湿物料粉碎机或链式粉碎机,打到60~80目。掺了大量垫草的,先过滚筒筛把没打碎的长纤维筛出来返回再碎。这步做不到,后面调什么参数都没用。 难点二:粘性差,成球率低 牛粪腐熟后粘性明显不足,加上纤维撑骨架,液桥力拉不住。喷水少了滚不起来,喷水多了成泥团,成球率常在50%~65%徘徊。 破解三条路 :加粘结剂(膨润土、凹凸棒土、淀粉,添加1%~5%,膨润土**常用);掺20%~30%鸡粪或菌渣提粘提氮;配氮磷钾做复混,无机盐溶解再结晶形成"盐桥",强度显著提升。 难点三:含水率窗口窄 牛粪发酵完含水30%~45%,但不同工艺要求完全不同:圆盘/转鼓造粒入机水分要控制在25%~32%,抓一把能攥成团、松手轻碰就散;对辊挤压要求含水≤10%,必须先烘干否则粘辊堵模。 破解 :粉碎后、造粒前装在线水分检测仪,用喷水量或干料回掺实时调节。靠工人手感判断,批次波动太大。 难点四:强度不足,烘干后开裂 纤维弹性导致颗粒压实后回弹,抗压强度常低于15N;烘干升温太快,内部水分急剧汽化留下微孔裂纹,运输一颠就碎。 破解 :造粒时让颗粒在盘内多滚(越滚越实);烘干低温慢烘,进风150~200℃不超220℃,延长时间让水分缓慢迁出;冷却用逆流式降到比室温高5℃以内再包装。目标抗压强度做到≥15N,好一些能到20N以上。 难点五:养分太低 牛粪NPK总养分只有2%~3%,而NY/T 525-2021要求总养分≥4%。纯牛粪颗粒肥常卡在标准线上下,卖不上价。 破解 :走有机-无机复混路线——牛粪有机质可达50%以上,用它做基底,配入氮磷钾无机肥补到目标含量,既符合国标又能卖出颗粒肥溢价。 工艺路线与参数 工段 设备 关键参数 发酵 槽式翻抛机/履带翻堆机 55~70℃维持15天以上 粉碎 半湿物料粉碎机 60~80目 配料 双轴搅拌机+皮带秤 粘结剂1%~5%+无机肥 造粒 圆盘造粒机(推荐) 入机水分25%~32% 烘干 回转滚筒烘干机 进风150~200℃,出机≤15% 冷却 逆流式冷却机 室温+5℃以内 筛分 滚筒筛分机 2~4mm合格,其余返料 首推圆盘造粒,因为牛粪纤维多、需要较长滚动时间和灵活加水,圆盘正好满足,投资也低。只有年产5万吨以上才考虑转鼓。 返料闭路是提产关键 一次成球率通常只有60%~75%,筛出的细粉和大颗粒必须粉碎后返回造粒机。返料比控制在1:1到1:1.5,系统才稳。技巧是 用筛出的小颗粒做"母粒"回盘 ,小颗粒滚动时不断粘粉,越滚越大越圆,成球率和圆整度都会改善。 一句话总结:牛粪造粒的核心不是换台好造粒机,而是先腐熟透、纤维打短、水分卡准、粘结剂补粘、配伍提养分这五步做扎实。理顺之后,圆盘配闭路返料,成球率能稳定到85%以上。2026-10-17
-
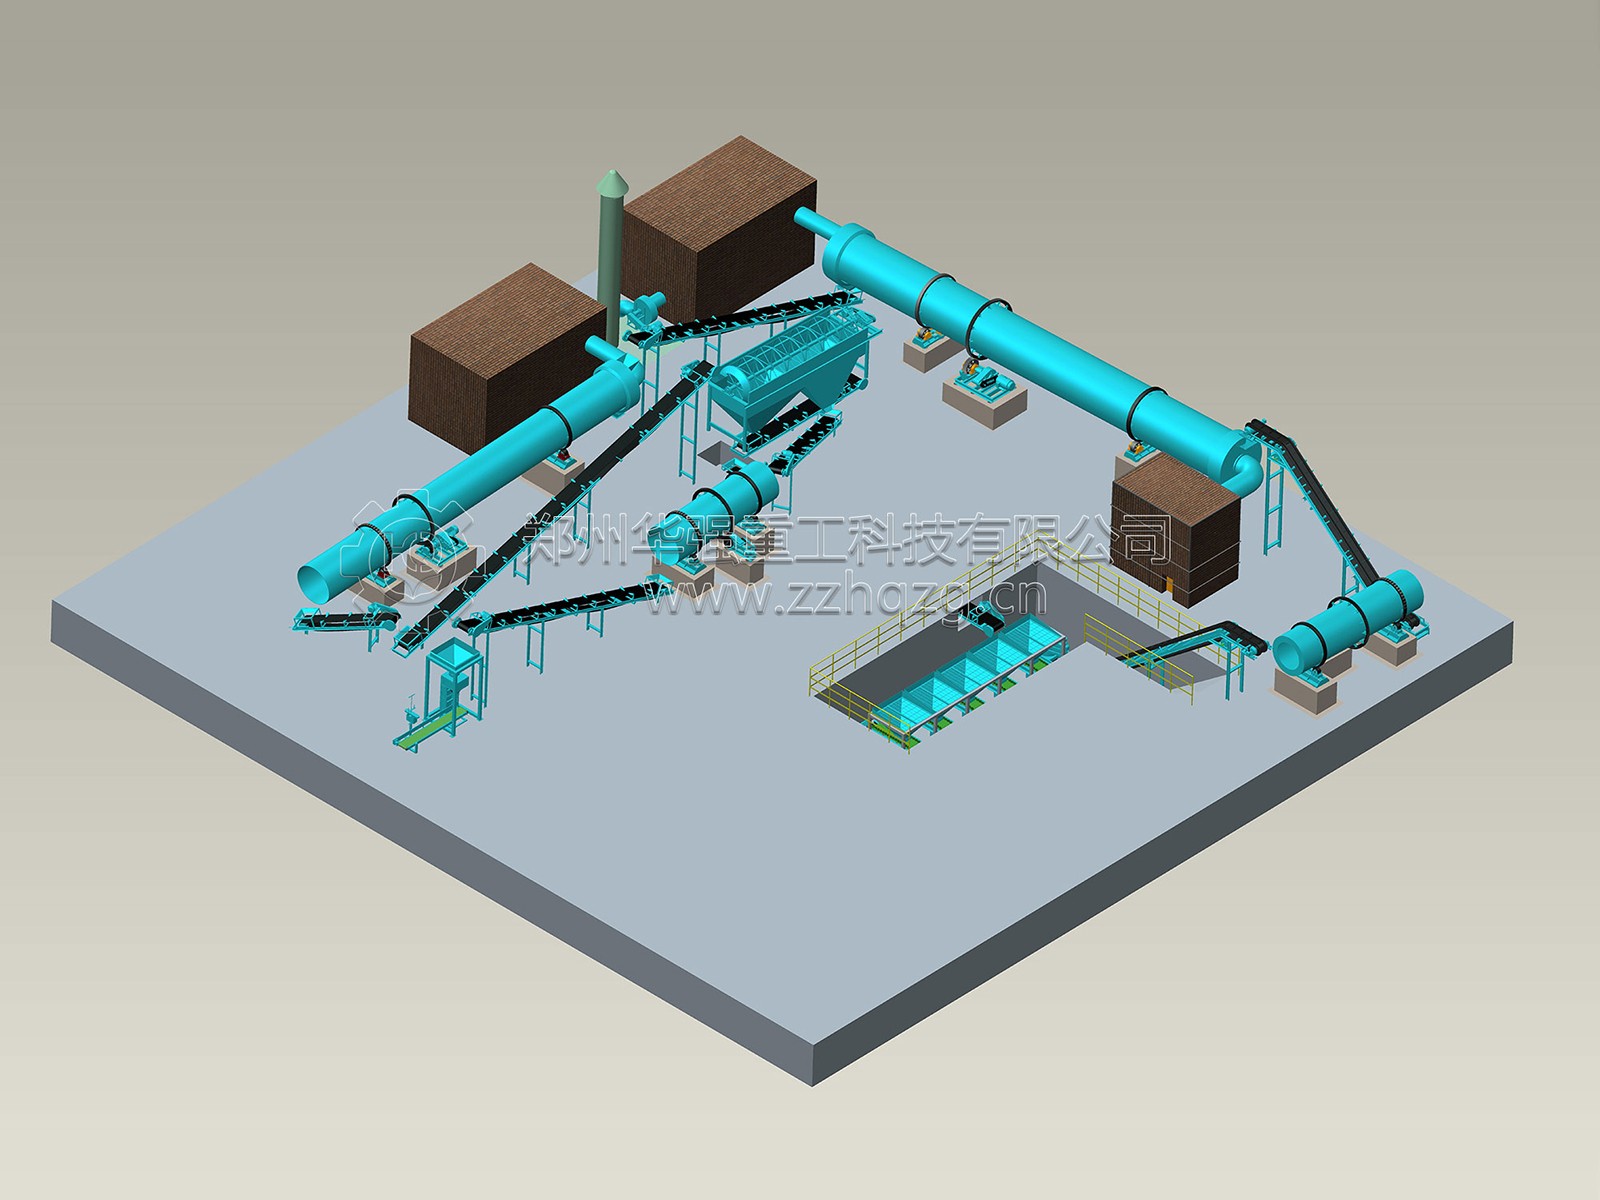 复合肥生产线要不要配烘干机?干法工艺可以省这个问题是复合肥项目里 特别影响投资预算的决策之一 。一台滚筒烘干机加配套热风炉、引风机、除尘系统,整套下来占设备总投入的15%~25%。能不能省,取决于你选的 造粒工艺路线 ——湿法工艺绕不开,干法工艺天然不需要。 湿法工艺:烘干机是刚需,省不了 转鼓造粒、喷浆造粒、氨酸法造粒,这三种都属于 湿法工艺 ——造粒过程中必须加水或蒸汽形成液相,让粉料在滚动中靠液桥力团聚成球。出来的颗粒含水率通常在12%~18%,不烘干直接包装,运输途中就会发霉、结块、粉化。 烘干段在湿法线里的位置 :造粒机出口→烘干机(把水分干到≤2%)→冷却机(颗粒从60~80℃降到室温)→筛分→包装。烘干机是这条链路里 能耗很大的单机 ,热源成本(煤/天然气/生物质)占吨肥加工费的30%~40%。 为什么不能砍 :复合肥国标要求水分≤2%(高浓度)或≤5%(中浓度)。湿法造粒出来的颗粒如果不烘干,水分超标直接导致产品降级甚至报废。没有讨价还价的余地。 干法工艺:常温成型,烘干机直接划掉 对辊挤压造粒、平模挤压造粒属于 干法工艺 ——原料粉体含水率控制在2%以内,常温下靠双辊高压直接把粉料压成片状,再破碎整粒成圆形。整个过程不加一滴水、不加蒸汽,颗粒出来就是干的。 干法线的设备清单里没有烘干机 ,也没有冷却机(颗粒温度和环境温度差不多)。省掉的不仅是两台主机,还有热风炉、引风机、烟囱、除尘脱硫系统。整套投资比同产能湿法线低30%~40%,厂房面积也能砍掉20%~30%。 干法适合什么料 :原料本身含水低的粉体——如尿素、氯化钾、磷酸一铵等单质肥粉碎后拼混挤压;有机-无机复混肥(有机肥基底料先烘干再配入);配方肥、测土配肥等小批量多品种场景。 干法的局限 :成粒率比湿法低(约85%~90%,湿法可达95%),颗粒圆整度和抗压强度稍逊,不适合做高端水溶肥和外观要求高的产品。但对大田用常规复合肥来说完全够用。 半干法:介于两者之间 有些厂用 圆盘造粒+低液相 工艺,造粒时只喷少量粘结剂(不喷水不喷蒸汽),颗粒含水控制在8%~10%,可以用 低温烘干或自然晾晒 替代高温滚筒烘干。这种方式投资介于湿法和干法之间,适合小规模、燃料成本高的地区。但产能上不去,时产超过5吨就不经济了。 决策对照表 工艺路线 要不要烘干机 原因 适合产能 转鼓蒸汽造粒 必须配 蒸汽液相造粒,颗粒含水12%~18% 年产3~30万吨 喷浆造粒 必须配 料浆含水高,需高温固化 年产5~20万吨 氨酸法造粒 必须配 管式反应器出料含水10%~15% 年产5~15万吨 圆盘造粒(低液相) 可选配 粘结剂用量少,可晾晒或低温烘干 年产1~5万吨 对辊挤压造粒 不需要 干法常温成型,颗粒含水≤2% 年产1~10万吨 平模挤压造粒 不需要 同上,适合小产能 年产0.5~3万吨 选干法省烘干机,但别踩这三个坑 原料含水必须卡死在2%以内 ——挤压造粒对原料水分极其敏感,超了就堵模孔、颗粒松散、成粒率断崖式下跌。原料进线前必须测含水率,超了就先烘干或晾晒。很多人以为"干法不用烘干"就万事大吉,结果原料本身含水5%,挤压辊一压全粘在模具上。 原料细度要够 ——挤压造粒要求80%以上通过60目筛(0.25mm),粗颗粒进挤压辊会加速模具磨损、颗粒表面粗糙。粉碎工段不能省,链式粉碎机或笼式粉碎机要配到位。 模具是消耗品 ——对辊挤压的辊皮(模具)是易损件,挤压硬度高的原料(如氯化钾含量高)时,一套辊皮可能只撑3~6个月。采购时把辊皮材质(合金钢/碳化钨涂层)和备件价格谈清楚,写进合同。 一句话总结 湿法工艺(转鼓/喷浆/氨酸)→ 烘干机是刚需,省不了,但产品外观和强度好,适合大产能、大田肥。干法工艺(挤压)→ 常温成型不需要烘干,投资省30%~40%,适合中小产能、配方灵活、有机-无机复混。选哪条路,先看你的产能规模和产品定位,再看原料含水能不能控住。2026-10-17
-
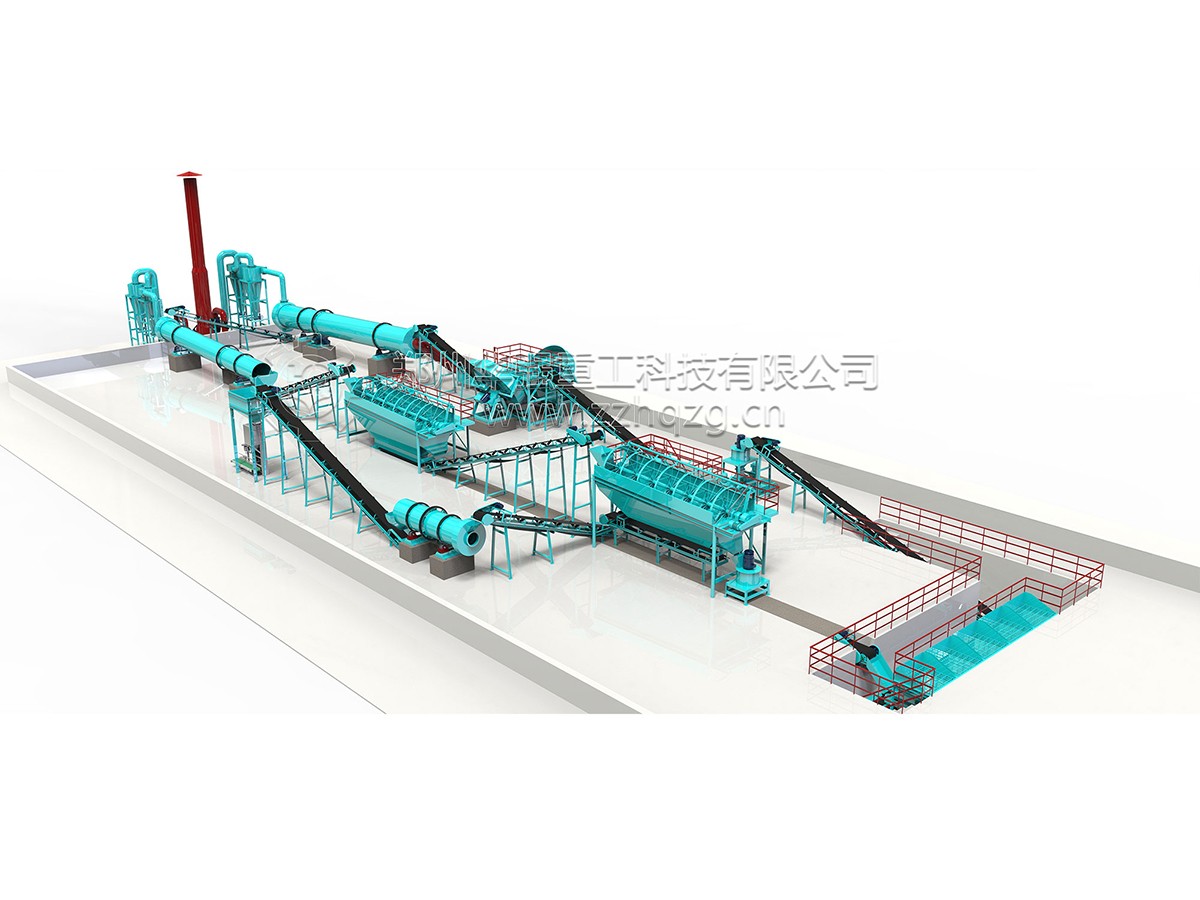 年产1-10万吨有机肥造粒生产线 全套设备如何定制年产1-10万吨有机肥造粒生产线的定制,核心是先锁定原料特性、产能节奏和场地条件,再通过模块化配置精准匹配设备,产出完全符合标准的合格有机肥,同时把投资和运行成本控制在极优区间。 定制前先明确3项核心基础参数 这是所有定制方案的前提,直接决定后续设备选型不会出现产能虚标、适配性差的问题: 原料与日处理量:明确主原料是鸡粪、牛粪、污泥还是工业废渣,确认鲜料日处理吨位,以此倒推年产1-10万吨对应的小时产能,避免设备“大马拉小车”或产能不足。 成品定位:确定是做低成本大田基肥,还是高溢价精品颗粒肥,以此选择干法对辊挤压造粒,还是湿法转鼓/圆盘造粒工艺。 场地与配套条件:确认厂区可用占地面积、供电负荷、环评要求,提前预留发酵区、生产区、成品仓储区的布局空间。 分产能梯度精准配置核心设备 不同年产规模的生产线,不是简单放大设备尺寸,而是全工序协同适配: 年产1-3万吨(中小产能):优先选对辊挤压造粒机,单机产能1-4.5吨/时,无需烘干设备,配套半湿物料粉碎机、卧式双螺带搅拌机、滚筒筛分机、自动包装机,整体投资40-80万元,适配中小养殖场、县域有机肥厂低成本投产。 年产5-10万吨(大产能):优先选转鼓造粒机,单机**产能可达33吨/时,配套完整的烘干、冷却、包膜机组,搭配全自动精准配料系统,整套产线投资150万以上,适配大型规模化有机肥企业连续化量产,成品颗粒圆润均匀,市场溢价能力更强。 无论哪种产能,发酵环节都必须配套对应规格的槽式翻抛机+强制曝气系统,确保7-10天完成无害化腐熟,腐熟率稳定在95%以上。 环保与合规配套定制 这是生产线能长期稳定运行的关键,避免后续因环评不达标被迫停工: 在粉碎、筛分、造粒工位配套脉冲除尘设备,发酵车间加装负压收集+生物滤池除臭系统,粉尘排放和臭气浓度完全达标,不会出现扰民投诉。 按需配套在线监测设备,确保成品重金属、病原菌等指标完全符合国家有机肥标准,顺利通过农业农村部门的产品抽检。 落地全流程与周期控制 从需求确认到正式投产,全周期可控制在45-60天: 厂家上门实地勘测场地,3天内出完整的工艺布局图和设备清单。 设备生产制造周期30-40天,优先选择郑州本地厂家,可随时到厂看生产进度、现场试机。 现场安装调试10-15天,厂家技术人员全程驻场,7-10天带料试运行,直到产出合格成品。 可采用模块化分步投产模式,初期先上核心发酵+造粒设备,后续按需扩建筛分、包膜系统,大幅降低初期投资压力。2026-10-16
-
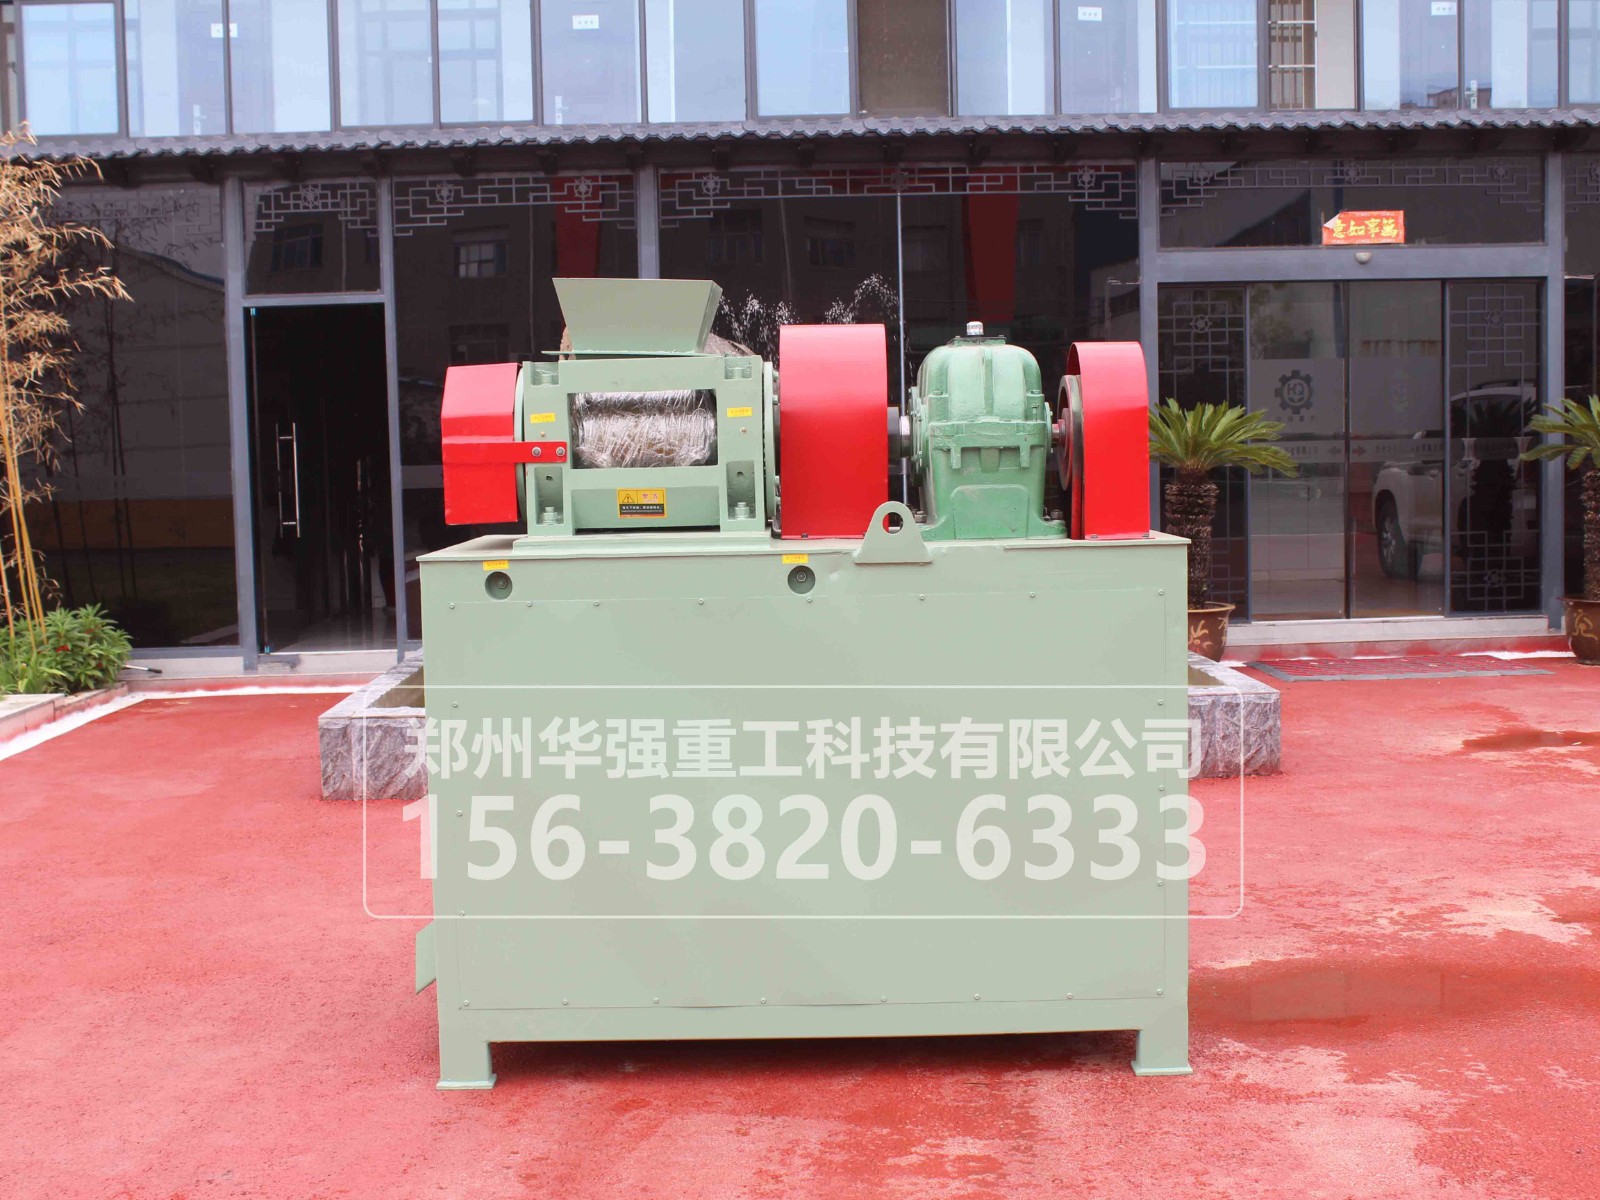 对辊挤压造粒机和转鼓造粒机哪个更适合有机肥?没有固定的优劣之分,两款设备适配完全不同的有机肥生产场景,结合你的原料特性、产能规模、销售渠道来选,才能极大化降低生产成本、提升成品市场竞争力。 核心原理差异 对辊挤压造粒机:纯干法高压冷压成型,依靠双辊反向旋转把粉状物料直接挤压成扁球状颗粒,全程无需加水、无需粘结剂、无需配套烘干设备,工序链路极短,环保合规性强。 转鼓造粒机:湿法滚动团聚成型,依靠滚筒持续旋转带动物料滚动摩擦,通过喷水/蒸汽让粉料抱团成球,成型后必须配套烘干、冷却设备,工序更复杂。 不同维度适配对比 从 原料适配、成品特性、产能投资到成粒率表现 的全维度对比来看, 对辊挤压造粒机 适配含水率10%-17%的干性腐熟物料,对粗纤维物料包容性强,能直接处理鸡粪、牛粪、秸秆粉等常规有机肥原料,仅高湿高粘物料易出现粘辊堵机问题,产出的扁球形颗粒硬度极高、密度大,耐长途运输、不易粉化受潮,只是圆润度一般,单机产能1-4.5吨/时,设备投入低、占地小,无需配套烘干设备,整体能耗比转鼓产线低40%以上,运维简单故障率低,成粒率能稳定保持在90%以上,返料比例低,原料利用率高; 而 转鼓造粒机 对高湿高粘物料包容性更强,可适配污泥、糖渣、餐厨残渣等特殊原料,仅粗纤维物料需提前精细粉碎,否则成球不均,产出的颗粒圆润均匀、粉尘极少、崩解速度快,品相精致,只是硬度偏低,长途运输易出现轻微磨损,单机很大产能可达33吨/时,整套产线需配套烘干冷却机组,投资成本高,能耗和人工运维成本也更高,成球率约70%,返料粒度小可直接回炉重造,在大规模量产场景下成品的整体一致性更好。 选型建议 如果是中小规模有机肥厂,主打大田基肥、土壤改良工程集采、低成本大批量批发,优先选对辊挤压造粒机,不用烘干、生产稳定、回本周期短,完全能满足常规有机肥生产需求。 如果是大型规模化有机肥企业,主打农资零售、果蔬苗木等高端经济作物专供,追求高溢价精品颗粒肥,优先选转鼓造粒机,成品品相好、市场认可度高,适配大规模连续化量产。2026-10-16


