


脱硫石膏压球是电厂固废资源化的主流路径,但很多项目在选型**步就走岔了:到底该上干粉压球机还是湿料压球机?
先给结论:常规脱硫石膏压球做的是水泥缓凝剂,走的是"先干燥、后干压"路线,属于干粉压球机的适用范围——更准确地说,是介于两者之间的高湿干粉成型,需要专门针对石膏特性做优化的机型。而"湿料压球机"这个叫法,在脱硫石膏项目里容易造成误解。
一、两者的本质区别
干粉压球机压制时不加水分和粘结剂,纯靠机械高压把粉料压成球,成型后物料属性不变,典型适用料是生石灰粉、铝灰、镁砂、脱硫石膏、磷石膏等。湿料压球机则在压制时添加水分和粘结剂,靠"压力+粘结剂"双重作用成型,主要针对煤粉、焦粉、铁精粉、除尘灰、钢渣粉等。
行业公认的分界线是含水率:湿料压球机适合含水率 8%~15% 的物料;干粉压球机针对含水率 3% 以下的物料。也有一线说法更直白——成品球要求含水率在 3% 以下的,用干粉压球机;没有水分要求的,尽量别用干粉压球机,选湿料压球机更划算。
还有个成本差异必须知道:同产能下,干粉压球机辊面窄、产量低、配用动力大(时产 3 吨机型约需 70 多 kW,湿料机同样产能只要 11 kW),价格也更高。所以能用湿料机解决的物料,别盲目上干粉机。
二、脱硫石膏的真实水分在哪一档
脱硫石膏是电厂烟气脱硫的副产物,经真空脱水后仍含 10%~17% 的游离水,呈湿细粉状,颗粒粒径集中在 0.05~0.1 mm,比表面积大、流动性差,还含少量未反应的碳酸钙和亚硫酸钙。
这个水分区间卡在两难位置:比湿料机的 8%~15% 略高,又远高于干粉机的 3% 以下。正因如此,行业里对脱硫石膏压球形成了两条工艺路线:
湿法造粒(先造粒后干燥):湿石膏直接压成球或块,但初始强度低,后续干燥效率低、热能利用差
干法造粒(先干燥后造粒):先把游离水干燥脱水,再挤压造粒
主流推荐的是干法。原因很硬:国内实际运行验证,干法造粒后的脱硫石膏球强度高,能直接替代天然石膏上水泥厂现有生产线;且干燥效率高、热能利用率好。百度百科"脱硫石膏造粒"条目也明确,干法造粒需将石膏含水率降至 3%~5% 后挤压成型,制成桃核状颗粒可避免水泥生产中的结块、堵料问题。
三、不同工艺下的水分窗口
工艺路线 | 入机含水率 | 说明 |
|---|---|---|
干法造粒(主流) | 3%~5%(部分工艺 ≤12%) | 先蒸汽回转干燥脱水,再双辊强压成型,球团强度高 |
常规湿料压球 | 8%~15% | 添加粘结剂冷压成型,需后续烘干 |
无粘结剂石膏挤压成型 | 12%~18%(绝佳 15%~18%) | 直接压球,静置 2 小时自然固化 |
添加复合粘结剂 | 11%~13% | 提高初期强度 |
添加纸浆/腐植酸粘结剂 | 10%~12% | — |
注意一个矛盾点:部分厂家宣传"脱硫石膏无需添加粘结剂、含水率 10%~15% 直接压球、成球率可达 90% 以上",这属于高湿直接成型路线,与"干燥至 3%~5% 再压"的干法路线是两套方案。前者省了烘干但球团初始强度低、需养护固化,后者多了烘干工序但成品强度高、水泥厂接受度好。做水泥缓凝剂通常走后者,因为水泥厂原料系统是按块状天然石膏设计的,对球团强度和低水分要求更严。
四、选型三步判断
其一步看成品用途。做水泥缓凝剂,成品球要能替代块状天然石膏、满足运输与磨机喂料要求——选干法路线,先烘干至 3%~5% 再压,配干粉/高压压球机。
第二步看水分。含水率超 15% 易粘辊,需选带刮板清理装置的机型;低于 10% 则塑性不足,要靠更高成型压力弥补。脱硫石膏压球所需压力通常在 15~25 MPa,液压系统压力波动应 ≤±0.5 MPa。
第三步看防粘与喂料。脱硫石膏易架桥、流动性差,必须选带双轴强制喂料(螺旋预压)的机型,靠螺旋挤压把物料均匀送入辊缝,杜绝重力喂料导致的给料波动。辊皮建议高铬合金(硬度 HRC 58 以上),并做镜面抛光或涂层防粘。
还有一个硬指标:进料粒度需控制在 3 mm 以下,超标的粗颗粒会让球团表面粗糙、强度不均,前端要配粉碎或筛分。
 156-3820-6333
-
 圆盘造粒机圆盘造粒机用途及特点: 造粒盘盘角采用整体圆弧结构,成粒率可达93%以上.造粒盘设有三个出料口,便于间断生产作业,大大降低了劳动强度,提高了劳动效率,减速机与电动机采用柔性皮带传动,起动平稳,减缓冲击力,提高设备使用寿命.造粒盘盘底采用多条辐射钢板加强,坚固耐用,不变形.加厚、加重、坚固的底座设计,不需地脚螺栓固定,运转平稳.造粒机主齿轮采用高频淬火,使用寿命增加1倍.造粒机盘内衬高强度玻璃钢,防腐耐用.本机有造粒均匀、成粒率高、运转平稳、设备坚固耐用、使用寿命长等特点,是广大用户选择的理想设备。 圆盘造粒机主要技术参数: 型号 造粒盘直径(mm) 盘边高度(mm) 容积(m³) 转速(r/mi) 电机功率(kw) 生产能力(t/h) 减速机型号 ZL08 800 250 21 1.5 0.1-0.3 ZL10 1000 250 0.4 24 2.2 0.3-0.5 XW5-59 ZL15 1500 300 1.1 22 5.5 0.5-0.8 ZQ250-48 ZL18 1800 300 1.4 18 5.5 0.6-1.0 ZQ250-48 ZL20 2000 350 1.8 18 5.5 0.8-1.2 ZQ400-48 ZL25 2500 350 2.5 18 7.5 1.0-1.5 ZQ250-23 ZL28 2800 400 3.3 18 11 1.0-2.5 ZQ350-48 ZL30 3000 450 3.9 16 11 2.0-3.0 ZQ350-23 ZL32 3200 500 4.3 13.6 15 2.0-3.5 ZQ350-23 ZL36 3600 550 5.5 11.3 18.5 3.0-5.0 ZQ400-23 ZL45 4500 600 6.5 8 22 4.0-6.0 ZQ250-48
-
 新型有机肥造粒机新型有机肥造粒机是多年复合肥加工设备设计、生产经验研制而成的新科技产品。它用于对发酵后的各种有机物进行造粒,突破常规的有机物造粒工艺,造粒前不用对原料进行干燥、粉碎,直接配料就可以加工出球状颗粒,可节省大量能源。 新型有机肥造粒机特点: ·生产的颗粒为球状。 ·有机物含量可高达**,实现纯有机物造粒。 ·利用有机物微粒在一定作用力下,能互相镶嵌长大的特点,造粒时不需要加粘结剂。 ·颗粒坚实,造粒后即可筛分,降低干燥能耗。 ·发酵后的有机物无需干燥,原料含水分可在20-40%。 新型有机肥专用造粒机主要技术参数: 规格型号 生产能力(t/h) 功率(Kw) YSL—40型 1—1.5 22 YSL—60型 1.5—2 30 YSL—80型 2—4 45 YSL—100型 4—6 55 YSL—120型 6—8 75
-
 转鼓造粒机转鼓式造粒机,机内通入蒸气、气体氨或加入磷酸或氮溶液、磷氨料浆、重钙料浆,在筒内完成化学反应和供热的复混肥造粒过程或者补充少量水分的复混肥冷造粒过程.把需成粒的物料通过筒体的旋转运动,在筒体没料产生滚动旋转,在一定的湿度、温度下粘聚成球,完成制球工序。 转鼓式造粒机特点: 1、成球率达70%,有少量返料,返料粒度小,可重新造粒; 2、通入蒸气加热,提高物料温度,使物料成球后水分低,提高干燥效率; 3、用橡胶工程塑料作内衬,原料不易粘筒,并起到防腐保温作用; 4、产量大,动力消耗省,维护费用低。 转鼓造粒机主要技术参数: 规格 筒体 功率 生产能力 外形尺寸 重量 倾角 内径 长度 转速 长*宽*高 0 m m r/mi Kw t/h m t ZG1.2*4 2-2.5 1.2 4 17 5.5 1-3 4.6*2.2*2.0 2.7 ZG1.4*5 2-2.5 1.4 5 14 7.5 3-5 1.8*2.8*2.3 8.5 ZG1.6*6 2-2.5 1.6 6 11.5 11 5-8 7.0*3.2*3.1 12.0 ZG1.8*7 2-2.5 1.8 7 11.5 15 8-10 8.3*3.5*3.3 18.5 ZG2.0*8 2-2.5 2.0 8 11 18.5 10-15 9.1*3.6*3.5 22.0 ZG2.2*8 2-2.5 2.2 8 10.5 22 15-20 9.5*4.4*3.9 28.0
-
干粉压球机和湿料压球机:脱硫石膏适合哪种脱硫石膏压球是电厂固废资源化的主流路径,但很多项目在选型**步就走岔了:到底该上干粉压球机还是湿料压球机? 先给结论:常规脱硫石膏压球做的是水泥缓凝剂,走的是"先干燥、后干压"路线,属于干粉压球机的适用范围 ——更准确地说,是介于两者之间的 高湿干粉成型 ,需要专门针对石膏特性做优化的机型。而"湿料压球机"这个叫法,在脱硫石膏项目里容易造成误解。 一、两者的本质区别 干粉压球机压制时不加水分和粘结剂,纯靠机械高压把粉料压成球,成型后物料属性不变,典型适用料是生石灰粉、铝灰、镁砂、脱硫石膏、磷石膏等。湿料压球机则在压制时添加水分和粘结剂,靠"压力+粘结剂"双重作用成型,主要针对煤粉、焦粉、铁精粉、除尘灰、钢渣粉等。 行业公认的分界线是含水率 :湿料压球机适合含水率 8%~15% 的物料;干粉压球机针对含水率 3% 以下的物料。也有一线说法更直白——成品球要求含水率在 3% 以下的,用干粉压球机;没有水分要求的,尽量别用干粉压球机,选湿料压球机更划算。 还有个成本差异必须知道:同产能下,干粉压球机辊面窄、产量低、配用动力大(时产 3 吨机型约需 70 多 kW,湿料机同样产能只要 11 kW),价格也更高。所以 能用湿料机解决的物料,别盲目上干粉机 。 二、脱硫石膏的真实水分在哪一档 脱硫石膏是电厂烟气脱硫的副产物,经真空脱水后仍含 10%~17% 的游离水 ,呈湿细粉状,颗粒粒径集中在 0.05~0.1 mm,比表面积大、流动性差,还含少量未反应的碳酸钙和亚硫酸钙。 这个水分区间卡在两难位置:比湿料机的 8%~15% 略高,又远高于干粉机的 3% 以下。正因如此,行业里对脱硫石膏压球形成了两条工艺路线: 湿法造粒(先造粒后干燥) :湿石膏直接压成球或块,但初始强度低,后续干燥效率低、热能利用差 干法造粒(先干燥后造粒) :先把游离水干燥脱水,再挤压造粒 主流推荐的是干法 。原因很硬:国内实际运行验证,干法造粒后的脱硫石膏球强度高,能直接替代天然石膏上水泥厂现有生产线;且干燥效率高、热能利用率好。百度百科"脱硫石膏造粒"条目也明确,干法造粒需将石膏含水率降至 3%~5% 后挤压成型,制成桃核状颗粒可避免水泥生产中的结块、堵料问题。 三、不同工艺下的水分窗口 工艺路线 入机含水率 说明 干法造粒(主流) 3%~5% (部分工艺 ≤12%) 先蒸汽回转干燥脱水,再双辊强压成型,球团强度高 常规湿料压球 8%~15% 添加粘结剂冷压成型,需后续烘干 无粘结剂石膏挤压成型 12%~18%(绝佳 15%~18%) 直接压球,静置 2 小时自然固化 添加复合粘结剂 11%~13% 提高初期强度 添加纸浆/腐植酸粘结剂 10%~12% — 注意一个矛盾点 :部分厂家宣传"脱硫石膏无需添加粘结剂、含水率 10%~15% 直接压球、成球率可达 90% 以上",这属于高湿直接成型路线,与"干燥至 3%~5% 再压"的干法路线是两套方案。前者省了烘干但球团初始强度低、需养护固化,后者多了烘干工序但成品强度高、水泥厂接受度好。 做水泥缓凝剂通常走后者 ,因为水泥厂原料系统是按块状天然石膏设计的,对球团强度和低水分要求更严。 四、选型三步判断 其一步看成品用途 。做水泥缓凝剂,成品球要能替代块状天然石膏、满足运输与磨机喂料要求——选干法路线,先烘干至 3%~5% 再压,配 干粉/高压压球机 。 第二步看水分 。含水率超 15% 易粘辊,需选带刮板清理装置的机型;低于 10% 则塑性不足,要靠更高成型压力弥补。脱硫石膏压球所需压力通常在 15~25 MPa ,液压系统压力波动应 ≤±0.5 MPa。 第三步看防粘与喂料 。脱硫石膏易架桥、流动性差,必须选 带双轴强制喂料(螺旋预压) 的机型,靠螺旋挤压把物料均匀送入辊缝,杜绝重力喂料导致的给料波动。辊皮建议高铬合金(硬度 HRC 58 以上),并做镜面抛光或涂层防粘。 还有一个硬指标:进料粒度需控制在 3 mm 以下 ,超标的粗颗粒会让球团表面粗糙、强度不均,前端要配粉碎或筛分。2026-10-14
-
 对辊挤压造粒机做有机肥需要加水吗?干法造粒的边界这是有机肥选型阶段被问得**、也很容易被厂家话术带偏的一个问题。 先给结论:对辊挤压造粒不需要额外加水,但进机物料本身必须含适量水分。 "干法"的"干"指的是 不额外添加液相、不靠水膜抱团成型 ,而不是"物料越干越好"。把这两件事混为一谈,是大多数造粒失败的根源。 湿法造粒(圆盘、转鼓)靠的是水膜毛细张力——加水润湿粉料让颗粒层层滚大,出机含水高达 30%~40%,必须高温烘干定型。干法则完全不同:两辊咬合挤压排出物料间隙空气,粉体发生塑性变形、分子紧密嵌合,靠机械嵌合成型,成型瞬间即具备强度,无需烘干固化。 一、水分的黄金区间 各厂家数据略有出入,但主流区间清晰: 物料类型 含水率范围 说明 纯有机肥(鸡粪腐熟物) 20%~25% 黏性适中,成粒率 90% 以上 有机-无机复混肥 15%~20% 无机成分易吸潮,需压低 高纤维物料(牛粪+秸秆) 12%~15% 吸水性强,取下限 纯干粉/复混肥挤压 8%~15% 严格干粉成型 通用黄金区间 18%~22% 兼顾成粒率与颗粒强度 超过上限 :黏性大幅上升,粘连辊面、堵塞模孔,结成泥饼无法脱模,颗粒变形粘连,然后还得回头配烘干——干法的节能优势荡然无存。含水率超 35% 时基本无法正常出料。 低于下限 :物料流动性过强、缺乏结合力,挤压时打滑无法压实,大量粉料直接排出,成球率跌破 80%,出料即粉碎。 现场判断不用仪器:抓一把物料用力握紧, 手松开后成团不散、手指轻拨即散开、指缝无渗水 ,即为合适水分。 二、物料太干怎么办 正确做法是 雾化喷淋、少量多次 ,喷淋后充分搅拌混匀,再 静置 2~3 小时 让水分渗透稳定,然后才送入造粒机。直接泼水会造成局部过湿——外层粘辊、内层仍是干粉,颗粒强度参差不齐。物料过湿则掺干料调节,如粉煤灰、秸秆粉,一般每吨加 50~100 kg。 还要注意:粉碎环节若用半湿物料粉碎机并喷水过多,会导致粉料含水超标,建议干法粉碎或把喷水量控制在 5% 以内。 三、干法造粒的四条边界 水分只是其中一条。很多项目"理论上能干法、实际跑不顺",是卡在另外三条上。 二是细度 :物料需过 80~120 目 筛、筛余 ≤5%。粗于 80 目会让颗粒抗压强度低于 15 N,细于 120 目则易吸潮堵模、产量下降 30% 以上。 三是纤维 :纤维类原料必须粉碎至 2 mm 以下 ,长纤维会在颗粒内部形成断层、空心,看似完整实则一碰就碎。 四是原料本身的水分来源 ——这条**现实。以畜禽粪便为主料的项目,发酵腐熟后水分通常在 30% 左右,直接进对辊挤压机难以成型,必须先增加干燥工序。这时候"省去烘干"只是把烘干挪到了造粒之前,总能耗未必比湿法低,这是判断干法是否划算的关键账。 四、别被"免烘干"话术误导 市面上有两种"免烘干",差别很大: 真免烘干 :挤压造粒路线,物料本来含水就低,出机颗粒水分在 15% 以下 (部分案例 8%~12%),可直接包装;常温成型还保住功能菌活性,菌剂存活率可从传统工艺的 30%~50% 提升到 70%~85%。 伪免烘干 :把湿法搅齿造粒机宣传成"免烘干",它确实能直接吃高湿物料、造粒前不用烘,但出粒含水仍在 25%~35% ,不烘的话存放不到一个月就可能长毛变质。 选购时一定要问清楚:"免烘干"免的是 造粒前 还是 造粒后 的烘干。2026-10-14
-
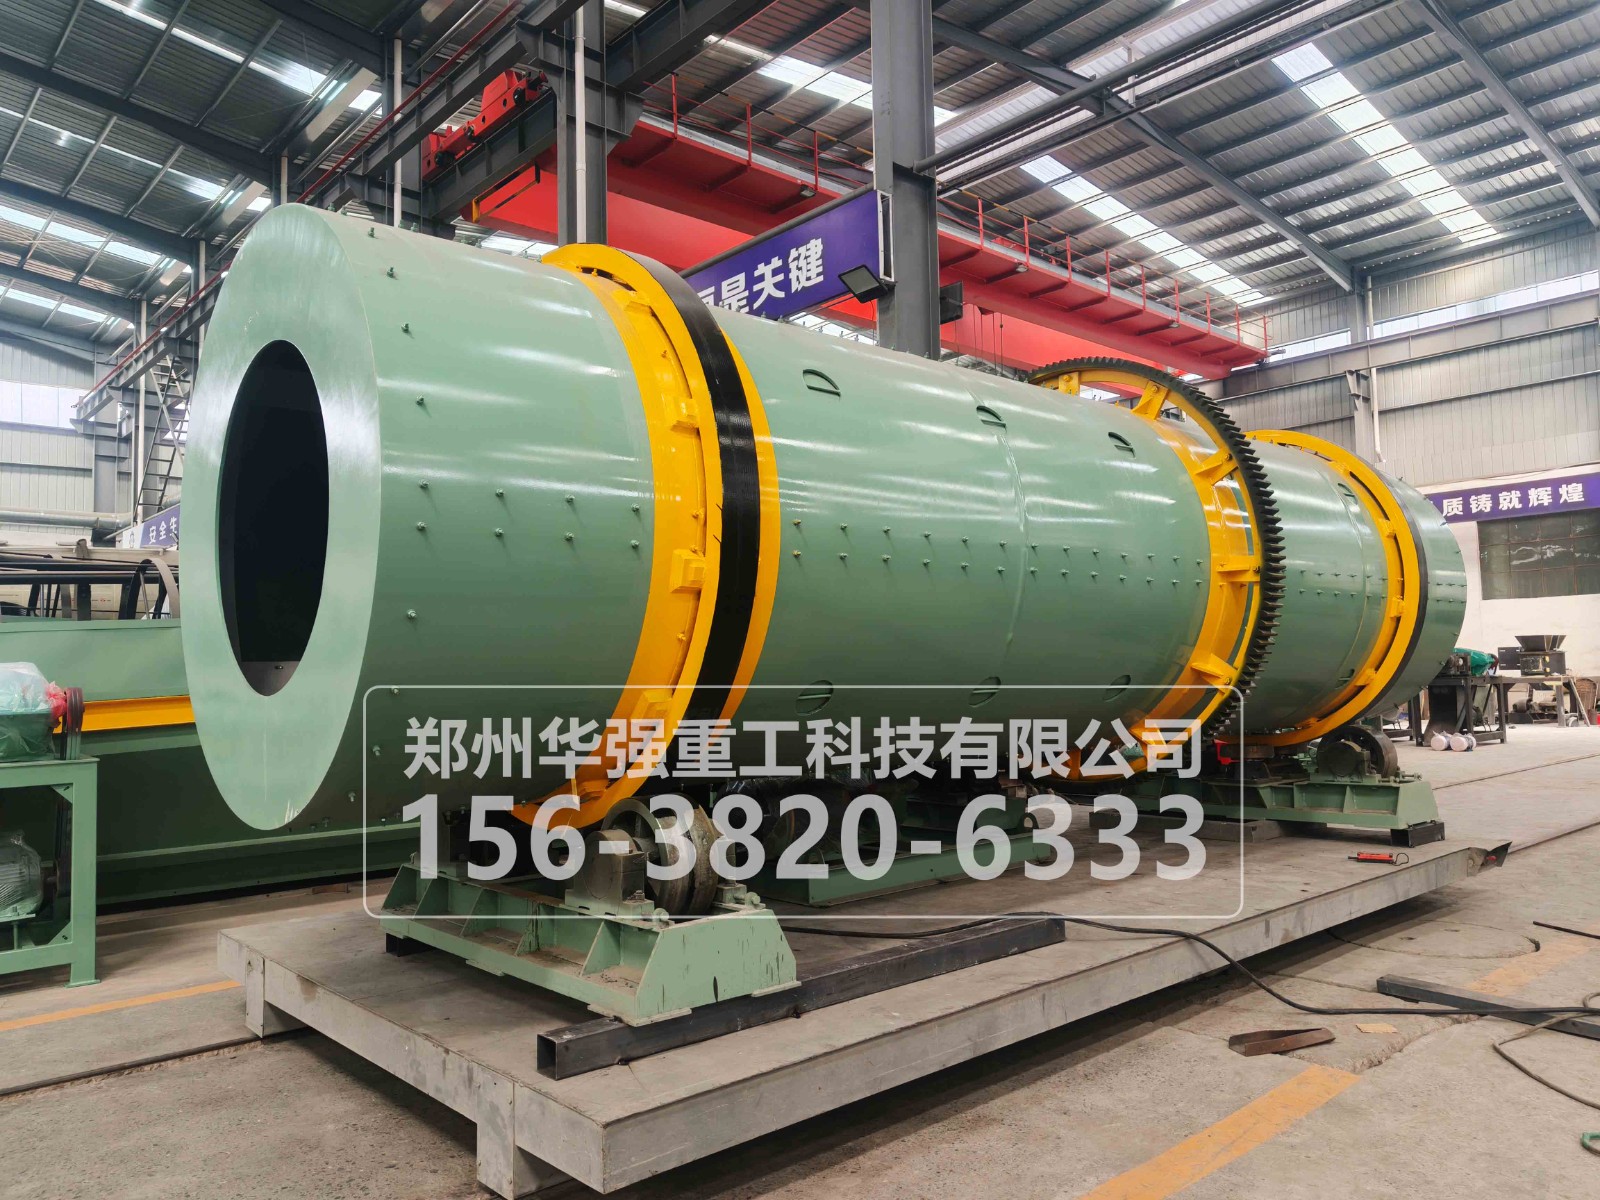 有机无机复混肥联产 蒸汽转鼓造粒机一机两用1. 一机两用的核心适配结构设计 这款机型从结构上做了针对性优化,同时兼容高湿高粘有机物料和高浓度无机肥颗粒的成粒需求: 滚筒倾角可在1°-5°之间无级调节,有机肥生产时调至2°-3°延长物料停留时间,复合肥生产时调至3°-4°加快物料出料速度,适配两类物料不同的成粒节奏。 内壁采用高弹耐磨橡胶内衬,既可以靠弹性形变自动脱除高湿有机肥的粘壁疤层,又能耐受高浓度复合肥中盐分的腐蚀,取消传统外置刮刀,故障率直接下降60%。 搭载双模式蒸汽调控系统,有机肥模式下蒸汽压力调至0.2-0.3MPa,复合肥模式下蒸汽压力调至0.4-0.6MPa,精准匹配两类物料不同的热态造粒需求。 全机接触物料部分做防腐耐磨处理,加厚螺旋钢管筒体,既耐受畜禽粪污、污泥的高粘性腐蚀,又能抵御氮磷钾颗粒的长期磨损,整机使用寿命可达8年以上。 2. 两类产品的参数快速切换方案 不用更换任何硬件,仅通过调整3组核心参数,就能在1小时内完成有机肥和复合肥生产模式的无缝切换: 纯有机肥生产模式:适配猪粪、鸡粪、污泥等腐熟有机物料,物料含水率控制在30%-35%,转速调至8-12r/mi,成球率稳定达到93%以上,颗粒圆润饱满,强度轻松突破15N。 高浓度复合肥生产模式:适配氮磷钾总养分≥45%的尿基、硫基配方,物料含水率控制在2.5%-3.5%,转速调至12-18r/mi,颗粒抗压碎力≥20N,粒径合格率95%以上,完全符合国标要求。 有机无机复混肥专属模式:有机质占比20%-30%、无机养分占比25%-35%的中间配方,可将参数调整至两类模式的中间区间,兼顾有机质的粘性成球和无机肥的热态粘结,成球率稳定在88%以上。 3. 一机两用的核心降本优势 相比单独采购有机肥造粒机+复合肥造粒机两台主机,这套方案的综合收益非常突出: 设备投资直接节省40%,不用占用额外车间空间,整线占地减少30%,厂房基建成本同步降低。 换产清理仅需10分钟,内衬快开清仓结构彻底避免不同配方物料交叉污染,小批量多品种生产也能灵活应对。 蒸汽热态造粒大幅降低物料初始含水率,后续烘干环节吨肥标煤消耗减少5-8公斤,长期连续生产的节能效益十分可观。 单机可24小时连续运行,时产覆盖5-30吨区间,旺季可集中生产复合肥供应农时,淡季转产有机肥消化本地畜禽粪污,全年设备利用率提升至90%以上。 4. 河南本地化落地适配要点 针对河南本地肥企的生产场景,这套方案有专属的落地优化点: 郑州华强重工等本地厂家可提供带原料现场试机服务,提前验证你手里的畜禽粪污、复合肥配方的实际成粒效果,避免选型踩坑。 整线配套本地定制的除尘除臭系统,完全符合河南地区新的环保环评要求,投产即可合规运行。 售后24小时上门响应,农忙旺季设备出现故障当天就能到场处理,不会耽误用肥旺季的订单交付。2026-10-13
-
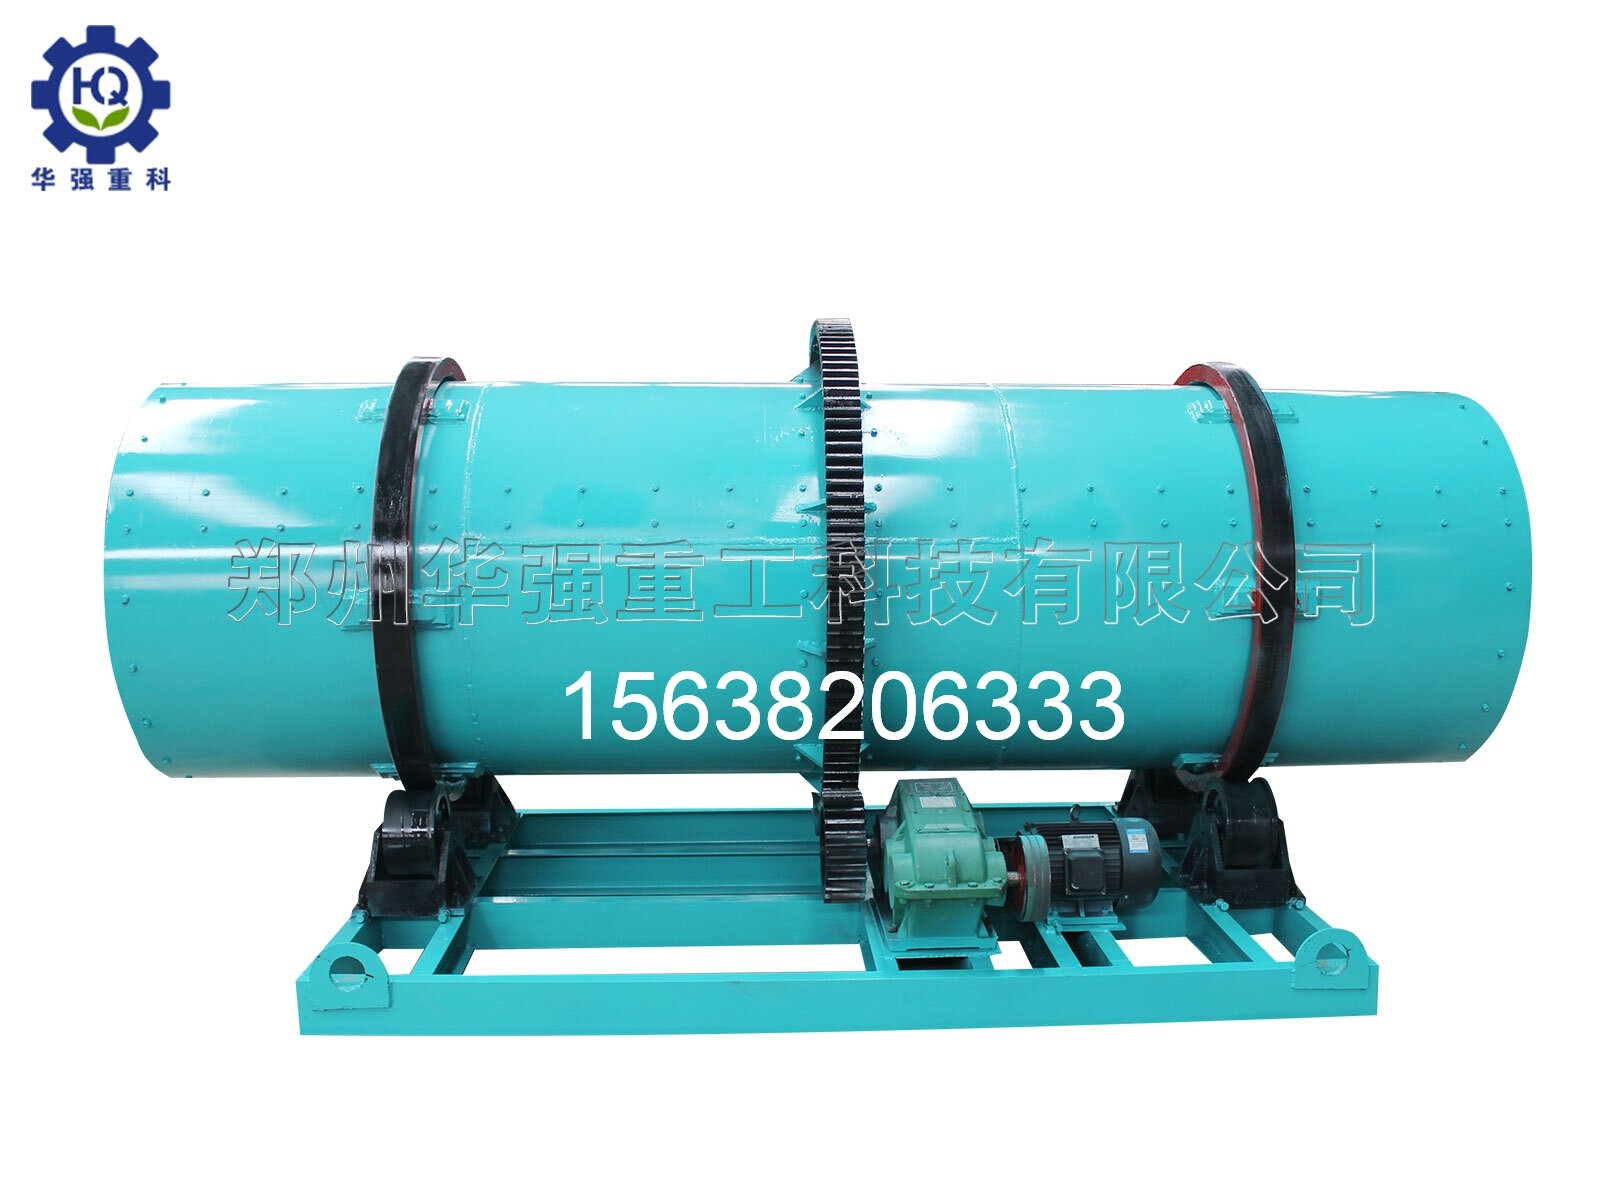 转鼓造粒机内衬结构原理 自动除疤不粘筒的秘密1. 粘料结疤的核心底层机理 要实现自动除疤,先要从根源破解物料粘壁的底层逻辑: 普通碳钢筒壁表面能高达450mJ/m²,高湿物料里的水分子、腐殖酸胶质很容易在筒壁形成强氢键吸附,牢牢粘在表面。 转鼓旋转时,物料受离心力持续挤压紧贴筒壁,筒壁30-50℃的工作温度让物料表层水分快速蒸发,干结后和筒壁形成高强度的固化粘结层。 长期接触酸碱肥料的碳钢筒壁会生锈,粗糙度Ra升至5-10μm,粗糙表面形成机械咬合,粘料量比光滑表面多30%,越积越厚形成坚硬疤层。 2. 主流自动除疤内衬的结构原理 目前行业内成熟的自动除疤内衬,主要分为三大类,适配不同生产场景: 高弹橡胶/工程塑料内衬:这是郑州华强重工等主流厂家的标配结构,内衬采用高弹性耐磨橡胶板,通过特殊压板均匀固定在碳钢筒体内壁,和筒壁之间预留微小的弹性形变间隙。转鼓旋转到物料侧时,厚重的物料层挤压内衬产生瞬时弹性形变,原本附着在内衬表面的粘料会被直接“挤裂”,随着转鼓继续旋转,内衬失去物料压力快速回弹,粘料直接从内衬表面自动脱落,全程不需要刮刀介入,实现自动脱瘤除疤。 纳米陶瓷复合涂层内衬:在筒体内壁高压喷涂100-150μm厚的纳米氧化铝陶瓷涂层,表面能直接降至20-30mJ/m²,仅为碳钢的1/15,粗糙度Ra≤0.2μm,高湿物料几乎无法在表面形成有效附着,即使少量粘料也会随着物料滚动自动脱落,不粘料周期可达8-12个月,同时硬度达HV1200以上,比碳钢耐磨5倍,适配含磷矿粉等高硬物料的复合肥生产线。 304不锈钢电解抛光内衬:在筒体内壁加装3-5mm厚的304/316不锈钢衬板,通过电解抛光工艺把表面粗糙度降至Ra≤0.05μm,表面能降至35-40mJ/m²,形成镜面级光滑表面,物料完全没有可以咬合附着的粗糙缝隙,即使少量粘料,也会随着转鼓旋转和物料自重自动滑落,用0.8MPa高压水枪10分钟就能完全清理干净,使用寿命可达10年以上,适配高端有机肥、食品级颗粒的高洁净度生产场景。 3. 自动除疤内衬的核心优势 相比传统带外置刮刀的机型,带自动除疤内衬的转鼓造粒机优势非常突出: 完全取消了外置刮刀装置,不会出现刮刀磨损后刮伤筒壁、刮刀间隙卡料的问题,设备故障率直接下降60%。 正常生产状态下,3-6个月才需要做一次简单清理,彻底告别每日人工清疤的繁重工作,年节省人工成本5万元以上。 内衬同时具备防腐保温效果,隔绝酸碱物料和碳钢筒体的接触,设备整体使用寿命延长3-5年,成球率长期稳定在90%以上,不会因为筒壁挂料影响颗粒成型效果。 4. 不同场景的内衬选型建议 处理高湿鸡粪、污泥等高粘有机肥物料,优先选高弹橡胶内衬,性价比**,自动除疤效果适配高粘物料。 处理含矿石粉、盐分的复合肥、复混肥物料,优先选纳米陶瓷复合涂层内衬,耐磨防腐双优,长期连续运行稳定性强。 生产高端出口有机肥、食品级饲料颗粒,优先选304不锈钢电解抛光内衬,洁净度**,无任何材质污染风险。2026-10-13


