


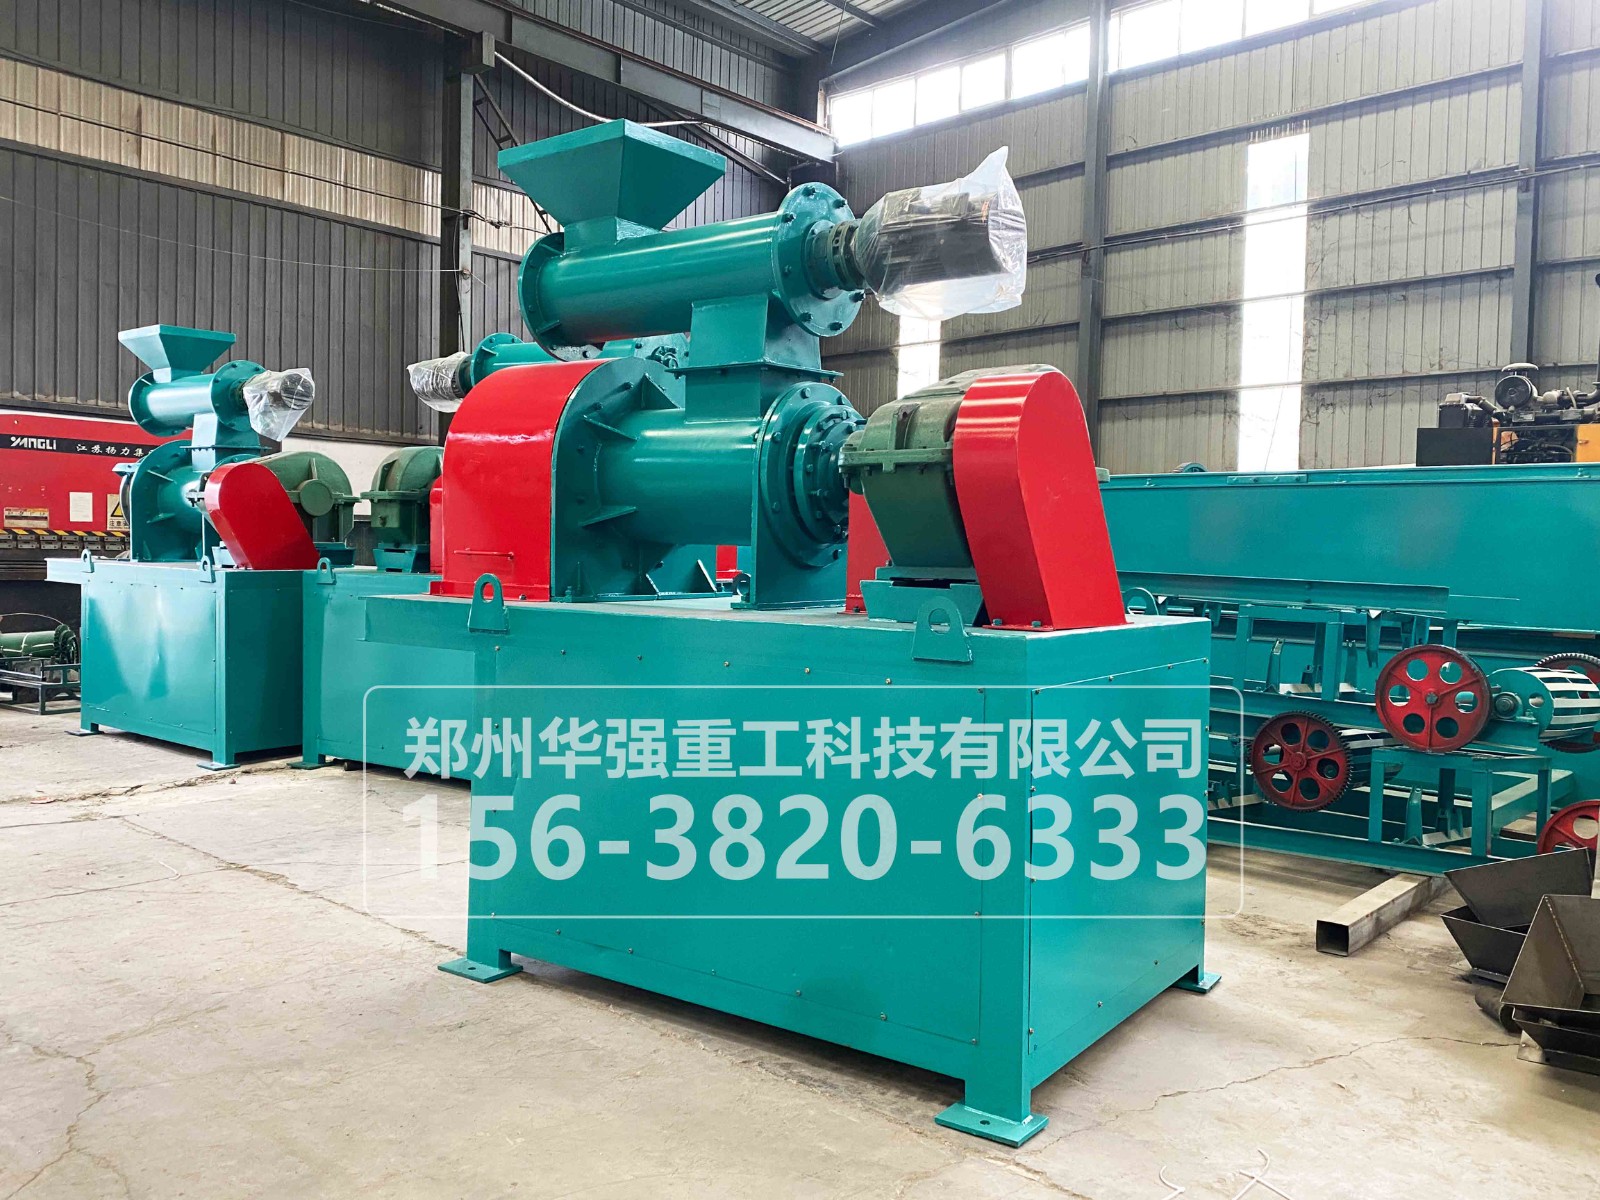
在有机肥生产中,造粒环节常常成为影响产量、能耗和成品颗粒品质的关键。传统造粒线通常需要分别配置喂料机、搅拌机、造粒机和筛分设备,流程长、占地大,返料量也相对较高。新型有机肥双模造粒机将喂料、搅拌、造粒整合到一台主机中,同时采用环模与平模组合结构,相当于两台造粒机协同工作,使有机肥造粒更加连续、稳定、增效。
一、一体化设计,减少设备数量
双模造粒机前端通常配有可调速喂料装置,可根据物料干湿度和流动性调节进料量,避免进料过多造成堵料,也能保证产量稳定。物料进入主机后,在螺旋输送和挤压过程中会进一步混合,使发酵料、辅料和水分分布更加均匀。相比传统多机串联方式,一体化结构减少了中间输送环节,降低了设备占地面积和人工操作强度,也减少了后期维护点。
二、双模组合,提升造粒效率
双模造粒机的核心在于“双模”结构。它将环模造粒与平模造粒原理结合,物料在主机内同时受到螺旋推力、双向辊压和模孔挤压作用,能够更快形成颗粒。与传统单一挤压造粒设备相比,双模结构可明显提升造粒效率,部分机型造粒效率可提高1—3倍,电耗也有明显降低。对于需要连续生产、追求稳定产量的有机肥企业来说,这种结构更适合处理鸡粪、牛粪、猪粪、菌渣、腐植酸、污泥等多种有机物料。
三、颗粒整齐,低温造粒更利于保肥
双模造粒机生产的颗粒多为圆柱状,表面光洁、形状整齐,硬度适中,有利于后续筛分、烘干和包装。由于造粒过程中物料温升较低,有机质和有益菌活性不易受到高温破坏,因此比较适合生物有机肥、高有机质含量肥料以及对养分保留要求较高的产品。部分工艺条件下,颗粒含水率较低,冷却后即可筛分包装,有助于降低烘干能耗。
四、选型时应关注哪些参数
选购双模造粒机时,不能只看主机价格,还应结合原料类型、含水率、日产量和成品颗粒规格进行综合判断。重点可关注主机产量、模具孔径、电机功率、耐磨件材质、喂料调速范围以及是否支持带料试机。建议在实际物料条件下试机,观察成粒率、颗粒强度、连续运行稳定性和返料情况,再确定配置。
双模造粒机通过喂料、搅拌、造粒一体化设计和环模、平模双模组合,减少了设备数量,提高了成粒效率,降低了返料率和运行能耗,是中小型有机肥生产线提升造粒环节的实用选择。
 156-3820-6333
-
 圆盘造粒机圆盘造粒机用途及特点: 造粒盘盘角采用整体圆弧结构,成粒率可达93%以上.造粒盘设有三个出料口,便于间断生产作业,大大降低了劳动强度,提高了劳动效率,减速机与电动机采用柔性皮带传动,起动平稳,减缓冲击力,提高设备使用寿命.造粒盘盘底采用多条辐射钢板加强,坚固耐用,不变形.加厚、加重、坚固的底座设计,不需地脚螺栓固定,运转平稳.造粒机主齿轮采用高频淬火,使用寿命增加1倍.造粒机盘内衬高强度玻璃钢,防腐耐用.本机有造粒均匀、成粒率高、运转平稳、设备坚固耐用、使用寿命长等特点,是广大用户选择的理想设备。 圆盘造粒机主要技术参数: 型号 造粒盘直径(mm) 盘边高度(mm) 容积(m³) 转速(r/mi) 电机功率(kw) 生产能力(t/h) 减速机型号 ZL08 800 250 21 1.5 0.1-0.3 ZL10 1000 250 0.4 24 2.2 0.3-0.5 XW5-59 ZL15 1500 300 1.1 22 5.5 0.5-0.8 ZQ250-48 ZL18 1800 300 1.4 18 5.5 0.6-1.0 ZQ250-48 ZL20 2000 350 1.8 18 5.5 0.8-1.2 ZQ400-48 ZL25 2500 350 2.5 18 7.5 1.0-1.5 ZQ250-23 ZL28 2800 400 3.3 18 11 1.0-2.5 ZQ350-48 ZL30 3000 450 3.9 16 11 2.0-3.0 ZQ350-23 ZL32 3200 500 4.3 13.6 15 2.0-3.5 ZQ350-23 ZL36 3600 550 5.5 11.3 18.5 3.0-5.0 ZQ400-23 ZL45 4500 600 6.5 8 22 4.0-6.0 ZQ250-48
-
 新型有机肥造粒机新型有机肥造粒机是多年复合肥加工设备设计、生产经验研制而成的新科技产品。它用于对发酵后的各种有机物进行造粒,突破常规的有机物造粒工艺,造粒前不用对原料进行干燥、粉碎,直接配料就可以加工出球状颗粒,可节省大量能源。 新型有机肥造粒机特点: ·生产的颗粒为球状。 ·有机物含量可高达**,实现纯有机物造粒。 ·利用有机物微粒在一定作用力下,能互相镶嵌长大的特点,造粒时不需要加粘结剂。 ·颗粒坚实,造粒后即可筛分,降低干燥能耗。 ·发酵后的有机物无需干燥,原料含水分可在20-40%。 新型有机肥专用造粒机主要技术参数: 规格型号 生产能力(t/h) 功率(Kw) YSL—40型 1—1.5 22 YSL—60型 1.5—2 30 YSL—80型 2—4 45 YSL—100型 4—6 55 YSL—120型 6—8 75
-
 转鼓造粒机转鼓式造粒机,机内通入蒸气、气体氨或加入磷酸或氮溶液、磷氨料浆、重钙料浆,在筒内完成化学反应和供热的复混肥造粒过程或者补充少量水分的复混肥冷造粒过程.把需成粒的物料通过筒体的旋转运动,在筒体没料产生滚动旋转,在一定的湿度、温度下粘聚成球,完成制球工序。 转鼓式造粒机特点: 1、成球率达70%,有少量返料,返料粒度小,可重新造粒; 2、通入蒸气加热,提高物料温度,使物料成球后水分低,提高干燥效率; 3、用橡胶工程塑料作内衬,原料不易粘筒,并起到防腐保温作用; 4、产量大,动力消耗省,维护费用低。 转鼓造粒机主要技术参数: 规格 筒体 功率 生产能力 外形尺寸 重量 倾角 内径 长度 转速 长*宽*高 0 m m r/mi Kw t/h m t ZG1.2*4 2-2.5 1.2 4 17 5.5 1-3 4.6*2.2*2.0 2.7 ZG1.4*5 2-2.5 1.4 5 14 7.5 3-5 1.8*2.8*2.3 8.5 ZG1.6*6 2-2.5 1.6 6 11.5 11 5-8 7.0*3.2*3.1 12.0 ZG1.8*7 2-2.5 1.8 7 11.5 15 8-10 8.3*3.5*3.3 18.5 ZG2.0*8 2-2.5 2.0 8 11 18.5 10-15 9.1*3.6*3.5 22.0 ZG2.2*8 2-2.5 2.2 8 10.5 22 15-20 9.5*4.4*3.9 28.0
-
双模造粒机集喂料搅拌、造粒于一体,等于两台造粒机同时工作在有机肥生产中,造粒环节常常成为影响产量、能耗和成品颗粒品质的关键。传统造粒线通常需要分别配置喂料机、搅拌机、造粒机和筛分设备,流程长、占地大,返料量也相对较高。新型有机肥双模造粒机将 喂料、搅拌、造粒 整合到一台主机中,同时采用环模与平模组合结构,相当于两台造粒机协同工作,使有机肥造粒更加连续、稳定、增效。 一、一体化设计,减少设备数量 双模造粒机前端通常配有可调速喂料装置,可根据物料干湿度和流动性调节进料量,避免进料过多造成堵料,也能保证产量稳定。物料进入主机后,在螺旋输送和挤压过程中会进一步混合,使发酵料、辅料和水分分布更加均匀。相比传统多机串联方式,一体化结构减少了中间输送环节,降低了设备占地面积和人工操作强度,也减少了后期维护点。 二、双模组合,提升造粒效率 双模造粒机的核心在于“双模”结构。它将环模造粒与平模造粒原理结合,物料在主机内同时受到螺旋推力、双向辊压和模孔挤压作用,能够更快形成颗粒。与传统单一挤压造粒设备相比,双模结构可明显提升造粒效率,部分机型造粒效率可提高1—3倍,电耗也有明显降低。对于需要连续生产、追求稳定产量的有机肥企业来说,这种结构更适合处理鸡粪、牛粪、猪粪、菌渣、腐植酸、污泥等多种有机物料。 三、颗粒整齐,低温造粒更利于保肥 双模造粒机生产的颗粒多为圆柱状,表面光洁、形状整齐,硬度适中,有利于后续筛分、烘干和包装。由于造粒过程中物料温升较低,有机质和有益菌活性不易受到高温破坏,因此比较适合生物有机肥、高有机质含量肥料以及对养分保留要求较高的产品。部分工艺条件下,颗粒含水率较低,冷却后即可筛分包装,有助于降低烘干能耗。 四、选型时应关注哪些参数 选购双模造粒机时,不能只看主机价格,还应结合原料类型、含水率、日产量和成品颗粒规格进行综合判断。重点可关注主机产量、模具孔径、电机功率、耐磨件材质、喂料调速范围以及是否支持带料试机。建议在实际物料条件下试机,观察成粒率、颗粒强度、连续运行稳定性和返料情况,再确定配置。 双模造粒机通过喂料、搅拌、造粒一体化设计和环模、平模双模组合,减少了设备数量,提高了成粒效率,降低了返料率和运行能耗,是中小型有机肥生产线提升造粒环节的实用选择。2026-09-30
-
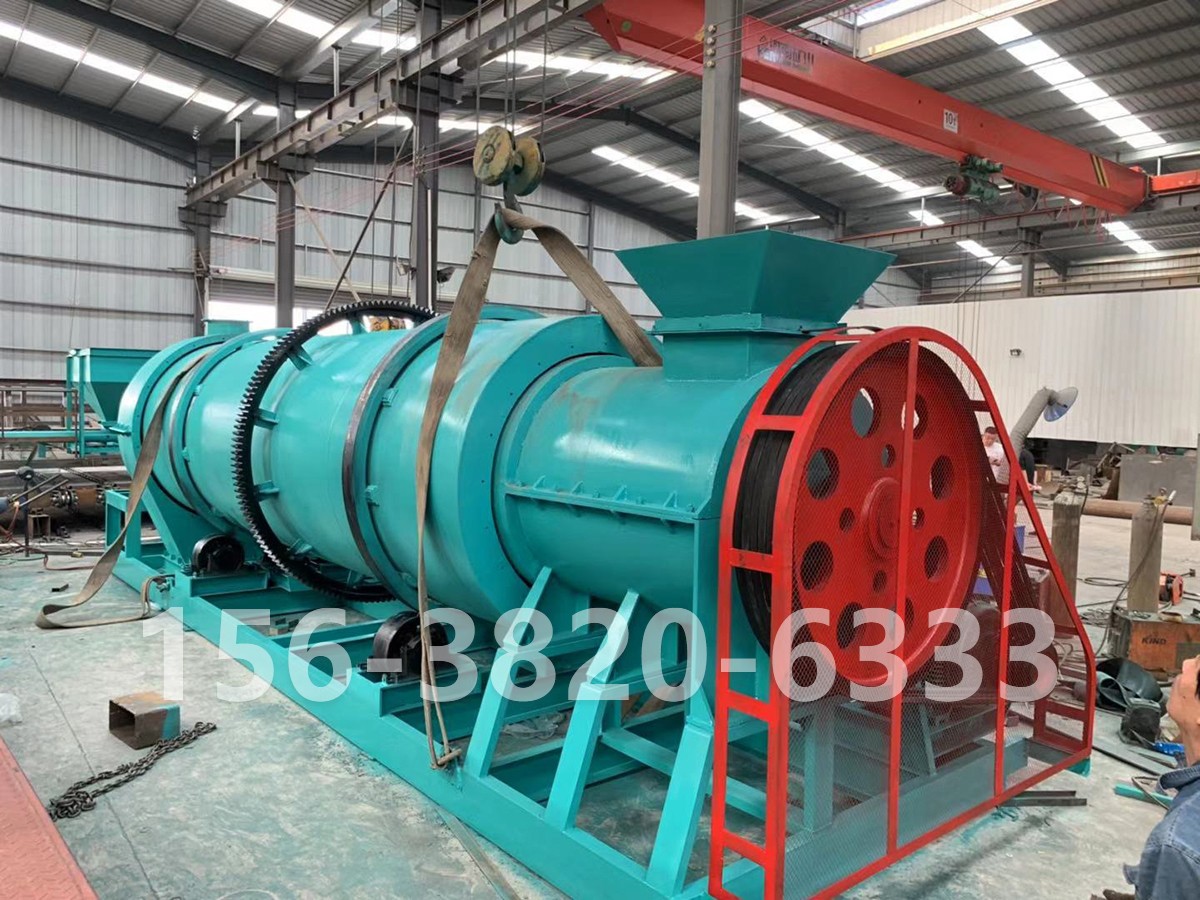 湿法造粒+转股抛圆一体化,二合一造粒机一次成型在有机肥生产中,造粒环节直接影响成品颗粒的外观、强度和市场售价。传统工艺往往需要多台设备串联完成造粒、整形和筛分,流程长、返料多、能耗高。新型有机肥二合一造粒机将 湿法造粒与转股抛圆 整合为一体,实现一次进料、连续成球、颗粒整形,显著提升成球率和生产效率。 一、湿法造粒:高湿物料直接成球 二合一造粒机前端采用湿法造粒工艺,发酵后的有机物料无需完全烘干即可进入造粒腔。物料在机械搅拌力和离心力作用下,由细粉逐步聚集成粒。该工艺对含水率30%—40%的发酵料适应性较强,尤其适合鸡粪、牛粪、猪粪、菌渣、腐植酸等粘性较大的有机原料。相比干法挤压造粒,湿法造粒颗粒更圆润,表面无锐角,粉化率更低。 二、转股抛圆:颗粒整形提升商品性 湿法造粒后的颗粒往往大小不一、表面粗糙。二合一造粒机后端设置转股抛圆装置,使颗粒在旋转筒体内反复翻滚、摩擦和整形。经过抛圆处理的颗粒更加圆润饱满,粒度分布更集中,大球和碎粒明显减少。圆润的颗粒不仅外观更好,在后续烘干、筛分和包装过程中也不易破碎,有利于提升成品有机肥的商品价值。 三、一次成型:减少返料,降低能耗 传统造粒线通常需要造粒机、抛圆机、筛分机等多台设备配合,返料需重新返回造粒环节,增加了输送、破碎和烘干成本。二合一造粒机将造粒与抛圆合为一体,物料在设备内部连续完成成球和整形,减少了中间输送环节和返料量。对于中小规模有机肥生产线来说,这种一体化设计能够节省设备占地,降低人工和电耗,提高整线运行稳定性。 四、适用场景与选型建议 二合一造粒机适合以畜禽粪便、秸秆腐熟料、菌渣、腐植酸、污泥等为主要原料的有机肥生产项目。如果企业希望提高颗粒圆润度、降低返料率,同时减少设备数量和投资成本,二合一造粒工艺具有较强优势。选型时应重点关注造粒腔结构、转股转速调节范围、处理能力和耐磨件材质。建议根据实际原料含水率、日产量和场地条件进行带料试机,确保设备与生产需求匹配。 湿法造粒与转股抛圆一体化的二合一造粒机,通过一次成型工艺提升了有机肥颗粒的成球率和外观品质,同时降低了返料率和运行成本,是中小有机肥厂升级造粒环节的实用选择。2026-09-30
-
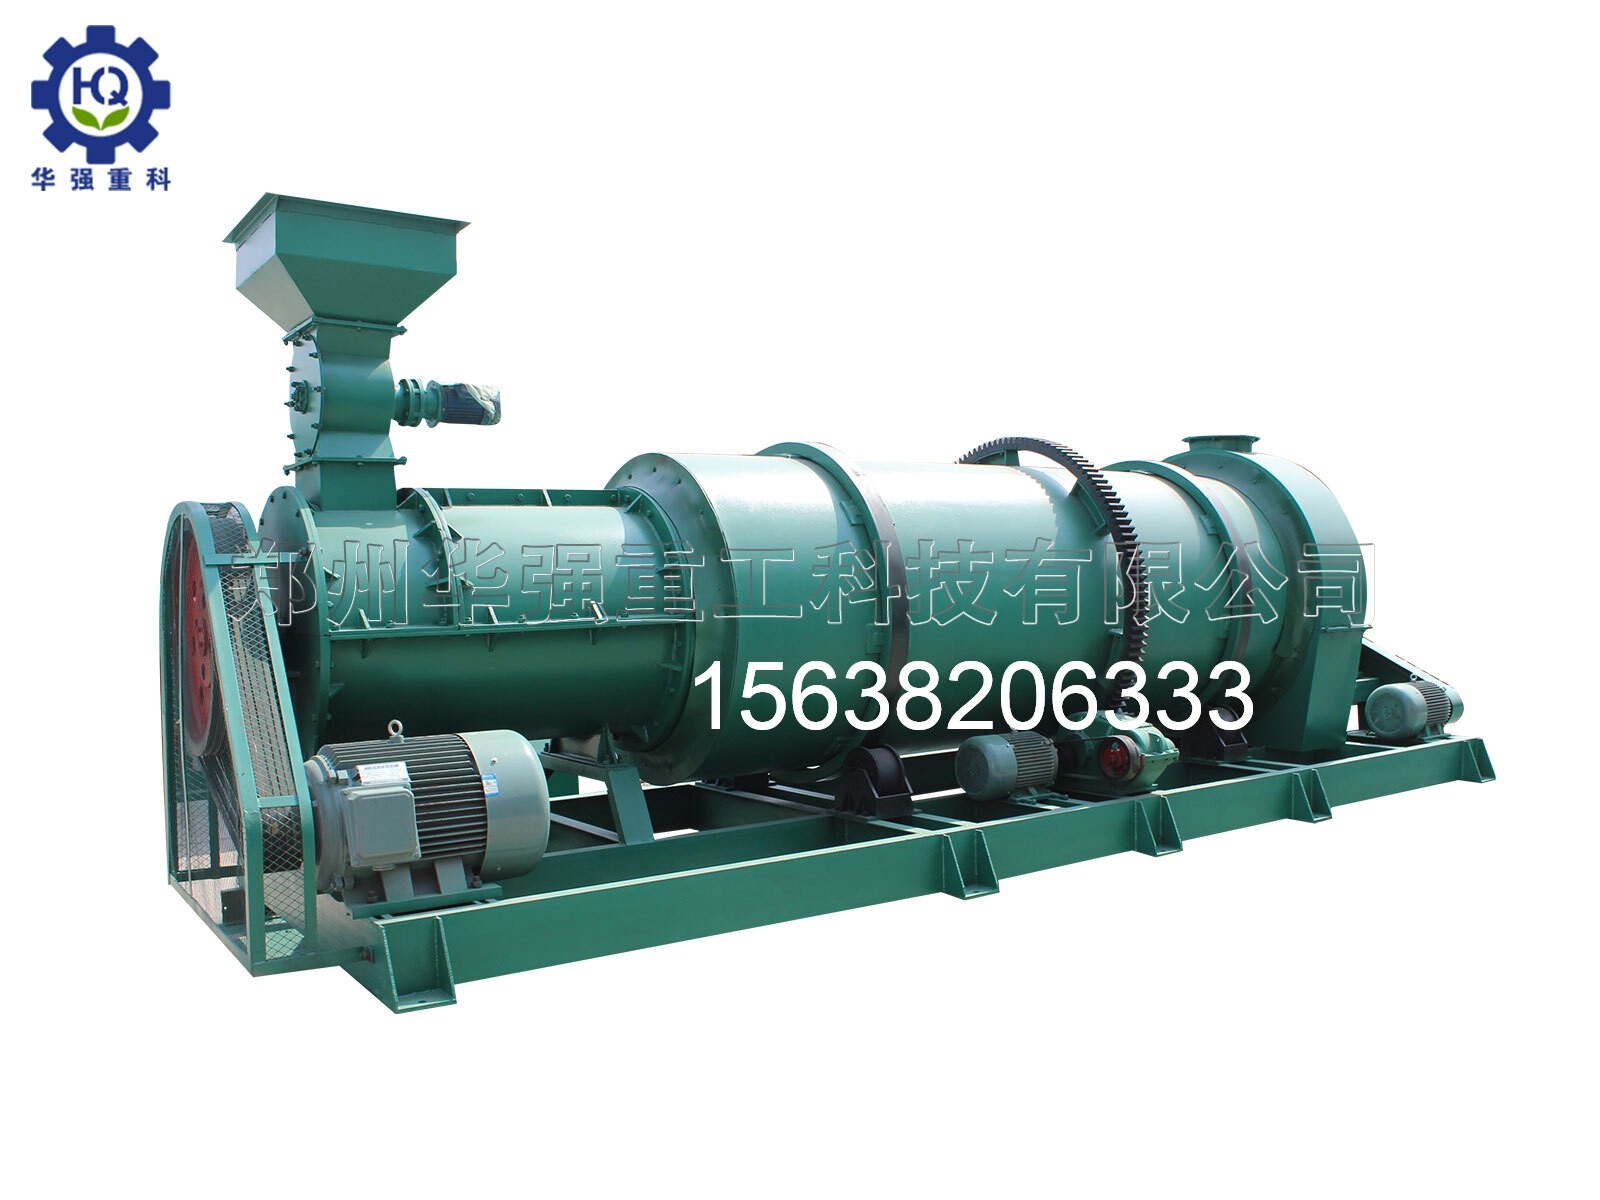 有机肥搅齿造粒机搅齿磨损原因与更换方法搅齿是有机肥搅齿造粒机很核心的工作部件,也是很容易磨损的易损件。搅齿一旦磨损,轻则颗粒成型率下降、粒径不均,重则设备振动加剧、主轴负荷攀升,甚至引发停机事故。了解搅齿磨损的成因并掌握正确的更换方法,是保障造粒线稳定运行的基本功。 一、搅齿磨损的四大原因 物料磨蚀是主要因素。 有机肥原料中常夹杂砂石、碎玻璃、金属碎屑等高硬度杂质,这些杂质在高速旋转中反复冲击搅齿表面,造成切削式磨损。原料预处理不到位、除杂不彻底,是搅齿异常磨损常见的根源。 腐蚀作用同样不可忽视。 禽畜粪便发酵后仍含有一定量的有机酸和硫化物,长期接触会对搅齿表面产生化学腐蚀。尤其在含水率偏高、物料偏酸性的工况下,腐蚀与磨损叠加,搅齿寿命会明显缩短。 疲劳磨损来自长期交变应力。 搅齿在造粒腔内承受持续的冲击、剪切和弯曲载荷,长时间运行后表面会出现微裂纹,裂纹扩展后导致齿面剥落。这种情况在超负荷运行或物料中硬质颗粒较多时尤为突出。 操作不当加速磨损。 进料速度忽快忽慢、转速设定过高、设备长期超产能运行,都会使搅齿承受超出设计范围的负荷。此外,润滑不到位导致轴承间隙增大,搅齿运行轨迹偏移,也会加剧局部磨损。 二、磨损程度的判断标准 判断搅齿是否需要更换,不能只看运行时间,而应结合磨损量综合评估。常规检查中,若搅齿磨损量超过原尺寸的三分之一,或齿头出现明显变形、裂纹、崩角,即应更换。从生产表现看,当颗粒成型率明显下降、粒径分布变宽、设备振动和噪音增大时,往往说明搅齿已进入快速磨损期。日常巡检中应重点关注搅齿与造粒腔的间隙,间隙过大意味着磨损已较严重。 三、更换方法与操作要点 更换搅齿应遵循“成套更换、对称安装”的原则。同一主轴上的搅齿磨损程度通常相近,若只换个别搅齿,会造成受力不均、运行不稳。安装时需按厂家规定的排列方式和角度逐一装配,确保螺旋分布和对称性。紧固螺栓应使用扭矩扳手按标准力矩拧紧,并加装防松垫片,防止运行中松动脱落。更换完成后,应先空载试运行,观察有无异常振动和异响,再逐步加料运行,确认出料粒径和成型率恢复正常。 四、延长搅齿寿命的日常措施 延长搅齿寿命,关键在“防”不在“换”。原料入机前应经过筛分除杂,去除砂石和金属杂物;根据物料特性合理设定转速和进料速度,避免超负荷运行;定期检查润滑状态和轴承间隙,保持主轴运行平稳;停机时及时清理腔内残留物料,减少腐蚀介质与搅齿的接触时间。选用耐磨材质或表面强化处理的搅齿,也能在一定程度上延长更换周期。 搅齿虽小,却直接决定造粒质量和运行成本。把磨损原因搞清楚、把更换方法做规范、把日常维护做到位,才能让搅齿造粒机持续稳定地产出合格颗粒。2026-09-29
-
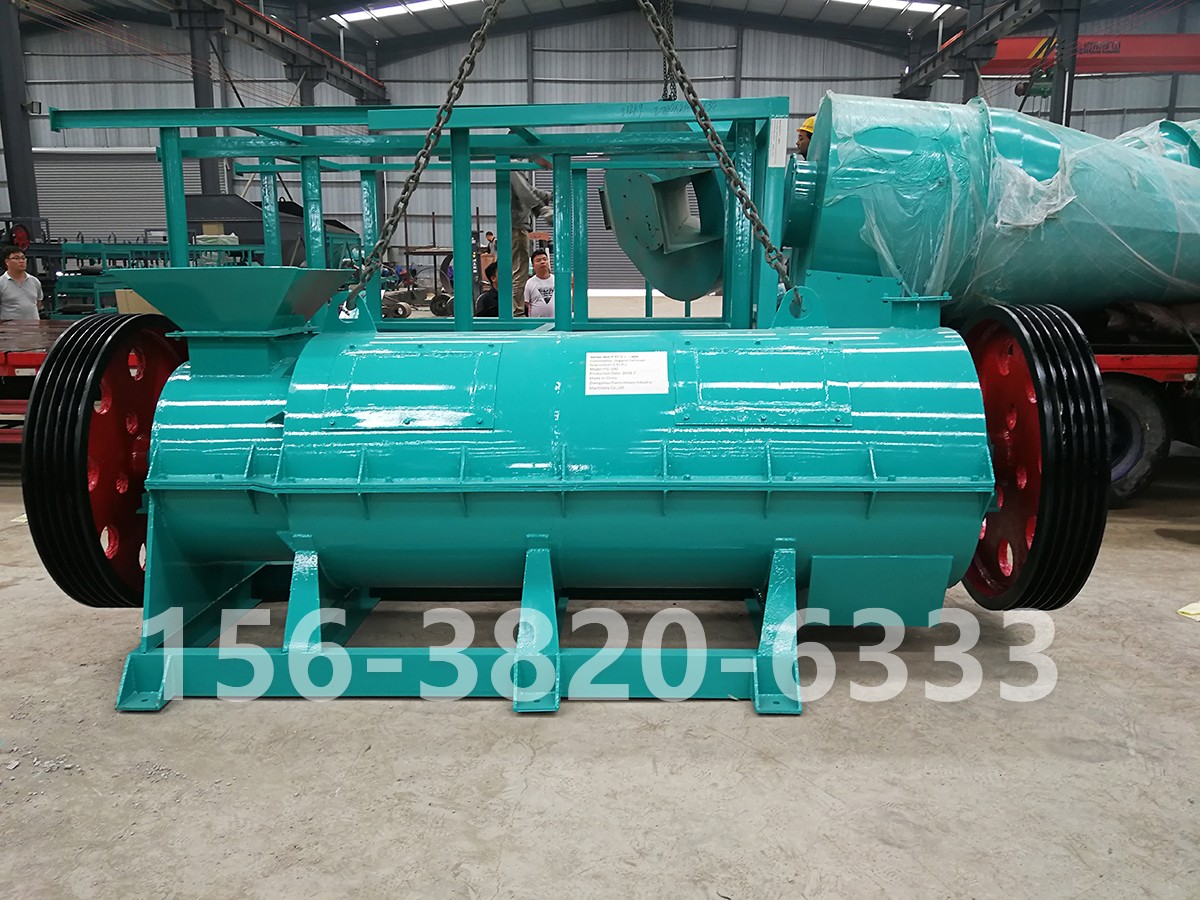 新型有机肥造粒机堵料、粘辊问题如何排查与解决堵料和粘辊是 新型有机肥造粒机 运行中让人头疼的两类故障。堵料导致停机清理、产量骤降,粘辊则让颗粒表面粗糙、设备负荷攀升。两者常常同时出现,但成因和解决思路各有侧重,需要分开排查、对症处理。 一、堵料:先分清楚堵在哪一段 堵料的位置不同,原因截然不同。 进料口堵塞 多因物料含水率过高或含有大块杂物,物料在进料斗内架桥、结拱,无法顺畅进入造粒腔。排查时先检查物料状态,含水率超过适宜上限时应掺入干辅料回混,同时在进料口加装格栅拦截杂物。 造粒腔堵塞 则与挤压压力、模孔状态直接相关。对辊挤压造粒机若辊隙过小、压力设定过高,物料被过度压实后无法顺利通过模孔,在腔内堆积发热,严重时甚至烧焦。此时应逐步回调压力、放大辊隙,并检查模孔是否有堵塞或磨损变形。 出料口堵塞 相对少见,多因切刀位置偏移或出料溜槽积料所致,调整切刀间隙、清理溜槽即可解决。 二、粘辊:物料黏性与辊面状态是关键 粘辊的本质是物料与辊面之间产生了大于物料内部粘结力的附着力。 物料含水率偏高 是主要原因。有机肥原料本身黏性较大,含水率超过25%时,物料在压辊挤压过程中容易粘附在辊面,形成“糊辊”。此时应适当降低入料含水率,或掺入干粉回混。 物料细度过细、粘性成分过多 也会加剧粘辊。发酵腐熟度高的物料腐殖酸含量高,黏性天然偏强,可适量添加膨润土、硅藻土等惰性粉体降低黏性。 辊面温度过高 同样不容忽视。连续作业时辊面因摩擦升温,温度超过60℃后物料黏性增强,粘辊概率明显上升,可通过间歇作业或加装冷却装置控制辊温。 三、设备参数与结构因素 部分粘辊和堵料问题根源在设备本身。 辊面材质与表面处理 直接影响脱模效果,表面粗糙或有划痕的压辊更容易粘料,定期抛光或更换耐磨辊面可改善。 刮料板位置不当或磨损 也是常见诱因,刮料板与辊面间隙过大时无法有效刮除附着物料,间隙过小则刮伤辊面,正常应保持在0.5至1mm并定期校准。 模孔光洁度下降 会导致物料在孔内滞留,挤出速度变慢,间接引发腔内积料。 液压系统压力波动 使辊隙忽大忽小,物料在挤压与松弛之间反复粘连,也会加剧粘辊和堵料。 四、操作习惯与日常维护 工艺调整之外,操作细节同样重要。 进料速度不均匀 ,时快时慢,会导致造粒腔内物料量忽多忽少,压力波动剧烈,既容易堵料也容易粘辊。应保持匀速给料,进料量与造粒能力匹配。 停机前未清空物料 ,残留物料在腔内冷却固化,下次开机即堵。每次停机前应空转数分钟排净腔内物料。 润滑与紧固不到位 ,传动部件松动、轴承缺油,会造成辊面运行不稳,间接引发粘辊和堵料。日常应建立巡检制度,重点检查刮料板、压辊表面、模孔状态和液压压力稳定性。 堵料和粘辊看似是两个问题,实则同源——物料状态、设备参数和操作规范三者中任一环节失衡,都会通过这两种形式表现出来。排查时从物料入手,再查设备参数,然后审视操作习惯,多数问题都能找到明确的解决路径。2026-09-29


