

在BB肥(掺混肥)的规模化生产中,由于不同作物、不同生长期的养分需求各异,生产线的配方切换非常频繁。然而,不同配方之间的氮、磷、钾比例差异巨大,如果上一批次的物料残留在设备内混入下一批次,轻则导致养分指标偏离、产品不达标,重则引发整批报废和客户索赔。因此,很多生产主管**关心的问题就是:BB肥搅拌机残留率怎么控制?换配方时如何避免交叉污染? 这不仅是工艺问题,更是关乎企业信誉和利润的核心环节。
设备选型与结构优化是控制残留的基础
要降低残留率,先要从设备本身的物理结构入手。**卧式螺带式搅拌机或双轴低破碎混合机,这类机型的搅拌部件与筒体内壁的间隙通常可控制在3至5毫米,运转时近乎贴壁扫过,排料极为干净。在采购设备时,应要求厂家明确承诺残留率指标,合格的工业级设备空载排料后的残留应低于0.3%。同时,卸料口的设计也至关重要,优先选用全长气动大开门结构,出料口越大,物料依靠重力排出的速度越快,越不容易在底部形成积料死角。此外,与物料接触的部分应采用304不锈钢材质,内壁焊缝需打磨平整光滑,表面粗糙度越低越不易挂料,从物理层面减少物料附着的可能性。
调整运行参数以减少物料附着
除了硬件条件,生产过程中的运行参数设置也直接影响残留量。装填系数是关键因素之一:如果装料过满,会削弱物料的轴向对流,导致底部和角落的物料无法充分参与循环,停机后容易在底部形成堆积;如果装料过少,桨叶带不起料,混合效率低下且同样影响排净效果。建议将装填系数严格控制在0.3至0.6之间,按照设备的额定批次量精准投料。在混合周期结束后,可适当延长卸料时间,或利用气动振动器辅助卸料,确保物料尽可能排空。对于粘性稍大的物料,还可在批次结束后,用压缩空气从进料口反向吹扫,将附着在叶片和筒壁上的残留粉粒吹落。
换配方时的标准化清扫操作流程
设备残留控制只是**步,配方切换时的规范操作才是杜绝交叉污染的关键。建议建立“清空—清扫—复核”三步法。一步是批次清空:上一配方生产结束后,将搅拌机内物料全部排空,用接料袋收集残余落料,并检查搅拌机底部、出料门周边是否仍有积料,必要时用软刮板辅助清理。第二步是深度清扫:对于比重差异大、颜色明显不同的配方切换(如从高氮配方切换为高钾配方),应打开检修门,用压缩空气配合软刷彻底清扫筒体和叶片。清扫完成后,可投入少量新配方的基础原料(如尿素或空白载体)进行“洗机”预混,将二次清扫出的物料单独收集,不得混入正式产品批次。第三步是复核留样:新配方正式生产的前两批,必须取样送检,确认养分指标与配方一致后再转入正常生产。
配置自动化清扫系统提升效率
如果化肥厂配方切换非常频繁,比如每天更换2至3个配方,仅靠人工清扫不仅耗时费力,还难以保证每次都彻底。建议在采购设备时,直接配置脉冲气流清扫系统或真空清扫装置。这类系统在换配方时,可自动向筒体内喷射压缩空气或负压抽吸,配合除尘系统收集飞扬的残留粉尘,将人工清扫时间从数十分钟压缩至几分钟。同时,选择配备快开式大尺寸检修口的机型,方便操作工快速进入筒体内部进行目视检查和手动补扫。对于高端定制肥生产线,还可在搅拌机内部安装工业内窥镜或摄像头,在清扫完成后进行可视化确认,确保无上一批配方的成分残留。
建立生产管理制度与批次追溯体系
技术措施需要管理制度来兜底。建议建立“一配方一记录”的批次台账,详细记录每批的配方编号、投料量、清扫情况和取样检测结果。对于颜色相近但配方不同的产品,应在包装袋上明确标注批次号,一旦后续出现养分偏差,可快速追溯至对应的搅拌批次。此外,定期(如每月)对搅拌机进行一次深度拆检,检查螺带与筒壁的间隙是否因磨损而增大。当间隙超过8毫米时,应及时更换叶片,否则残留率会显著上升,交叉污染风险随之增加。通过制度化的点检和维护,将残留控制纳入日常质量管理闭环。
总结
控制BB肥搅拌机残留率、避免换配方交叉污染,核心在于“源头选型+过程操作+制度管理”三管齐下。选型时锁定低残留、易清洁的机型,操作时严格执行清空—清扫—复核流程,制度上建立批次台账与定期点检。做到这几点,换配方时的交叉污染风险就能降到**,确保每一批BB肥的养分精准、品质稳定,为企业赢得市场口碑。
 156-3820-6333
-
 有机肥生产线有机肥料富含有机质,能提供作物生长所需养分,又能培肥改良土壤。有机肥种类繁多,原料十分广泛,肥料也千变万化。它提供作物生长所需养分,它含有作物生长的16种营养成分,还含有其他有益作物生长的元素,可促进作物生长,养分释放均匀长久,有机肥所含的养分多以有机态形式存在,可缓慢释放,长久供应作物养分。施用有机肥可改良土壤结构增强土壤肥力,有机肥可增加土壤持水量,一般可提高10倍左右,又有很好的排水性,因此能缓和土壤干湿之差,是作物根部环境不至于过大或过小。 我厂是专业的有机肥设备生产厂家所产产品是以鲜鸡、猪粪为原料,不含任何化学成份,而鸡、猪消化能力差,只能消耗掉25%的营养成份,而饲料中另外75%营养成分随粪便排出,从而使干成品含氮、磷、钾、有机质、氨基酸、蛋白质等成份。鸡粪烘干机既为企业创造了经济效益,又为人类的环保工程作出了巨大贡献。
-
 BB肥掺混设备BB肥掺混设备用途及特点: 本产品为BB肥生产线主要设备:采用正反、转操作,通过特殊内螺旋机构进行物料搅拌与输出。具有结构紧凑、产量大、搅拌均匀等特点。 BB肥掺混设备主要技术参数: 规格 倾度(O) 转速 功率(KW) 生产能力(万吨/年) BH-3 20 14.5 7.5 2-3 BH-5 20 12.5 11 3-5 BJ-10 20 10.5 22 5-10
-
 盘式搅拌机盘式搅拌机用途及特点: 主要用于原料的混合。盘内采用聚丙烯板内衬或不锈钢板,因此,不易粘料。耐磨损,采用摆线针轮减速机具有结构紧凑、操作方便、搅拌均匀、卸料输送方便等特点。 盘式搅拌机主要技术参数: 规格 搅拌机 转速 功率 生产能力 外形尺寸 长×宽×高 质量 直径 壁高 mm mm r/mi kw t/h mm kg PJ1600 1600 400 12 5.5 3-5 1612×1612×1368 1200 PJ1800 1800 400 10.5 7.5 4-6 1900×1812×1368 1400 PJ2200 2200 500 10.5 11 6-10 2300×2216×1503 1668 PJ2500 2500 500 9 15 10-16 2600×2516×1653 2050
-
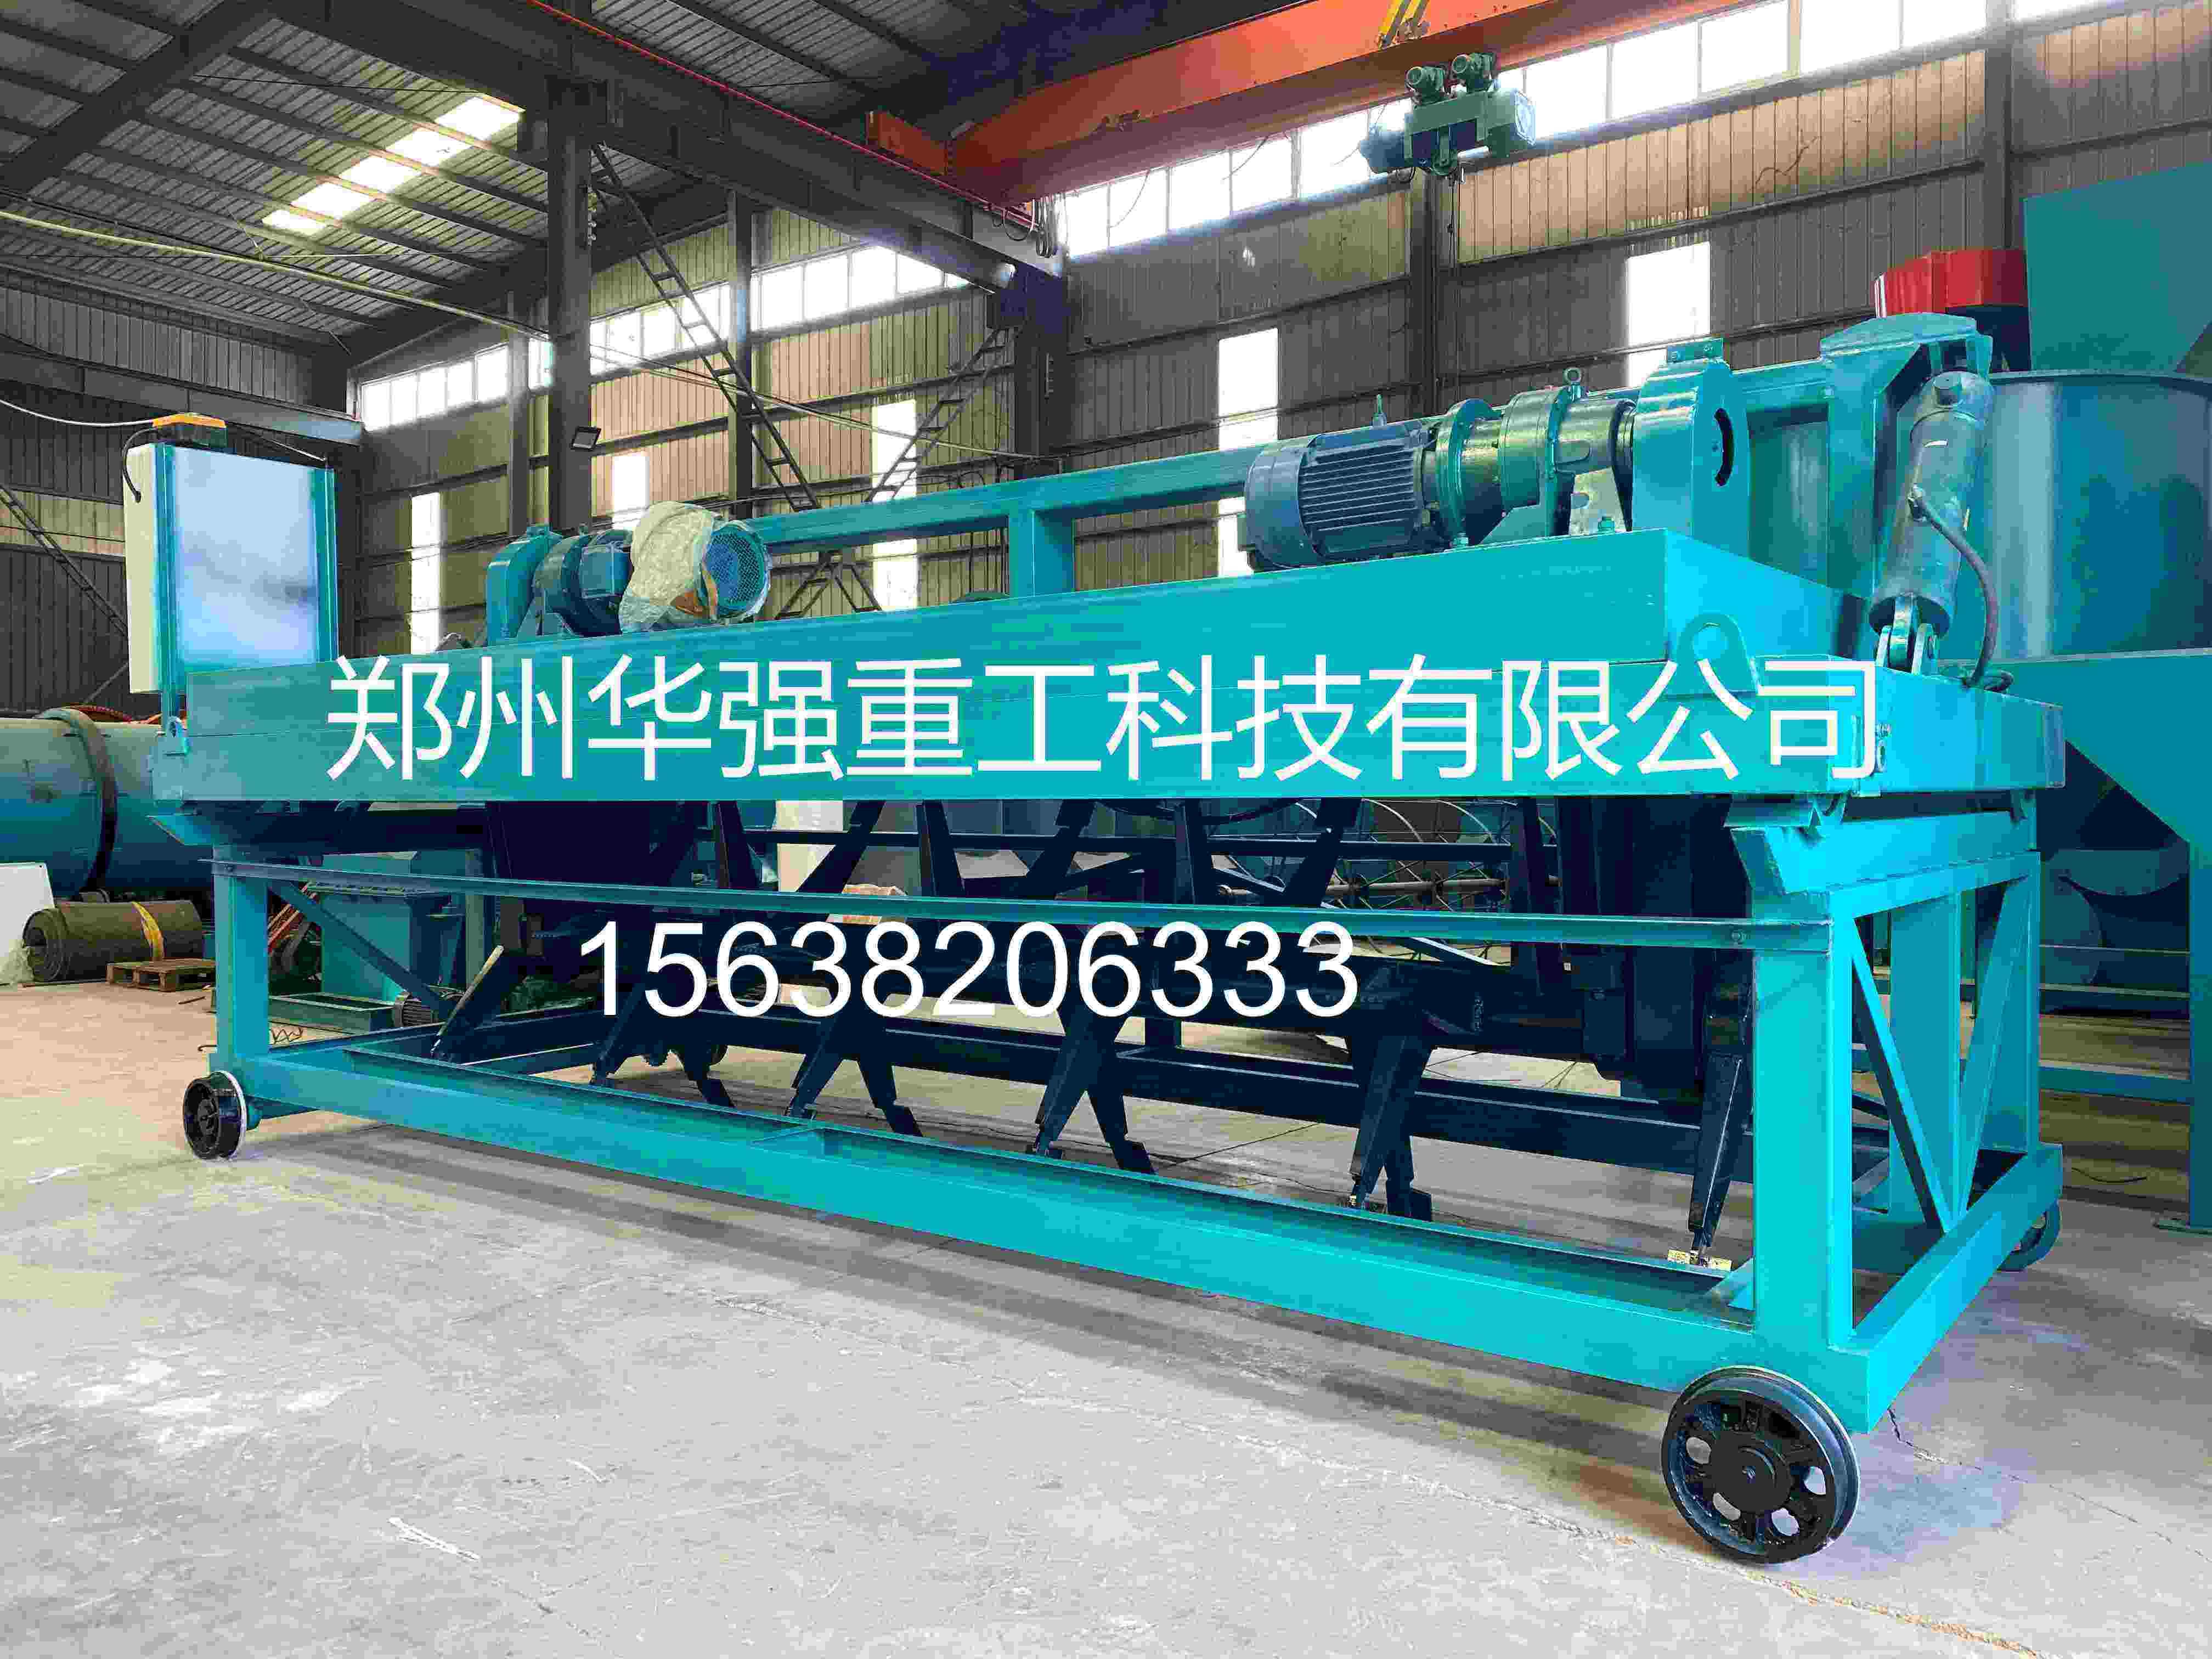 液压槽式翻堆机翻堆深度、行走速度与发酵周期的关系翻堆深度、行走速度与发酵周期不是三个可独立设定的参数,而是一条工艺传导链:深度决定物料在垂直方向是否被“换位”,速度决定这种换位在单位时间内能覆盖多少槽长,发酵周期是两者协同质量在时间维度上的结算。液压机型的关键价值,在于把这条链从“固定参数将就工艺”变成“设备随工艺动态调整”。 翻堆深度:决定发酵周期的垂直变量。 深度的意义不在“翻得深就是好”,而在是否把该换位的物料真正换了位。深度不足,底层物料长期缺氧,形成“外面干、里面臭”的夹生层,周期被厌氧区段拖长;过深则可能把稳定垫层搅入主发酵层,或造成物料过度破碎、孔隙率下降。深度必须随发酵阶段变化:初期(1—5天)0.5—0.8米,浅翻破壳、散湿通气;中期(6—15天)1.2—1.8米,堆芯耗氧产热达峰,须把底层料彻底翻出置换,防止局部超70℃;后期(16—25天)回落至0.8—1.2米,轻翻均质。液压槽式翻堆机0.5—2.5米连续可调,正是为让这套分段策略在同一条槽上无缝执行。有案例显示,深度从传统1.2—1.5米提升至1.5—2.2米后,槽利用率从68%升至89%,腐熟均匀度提升30%,周期缩短4天。但深度贡献不孤立,须与频次、速度匹配。 行走速度:效率变量,边界由齿—料接触时间划定。 表面逻辑是越快覆盖槽长越多、产能越高,但硬约束是翻堆齿必须完成“插入—翻转—抬起”的完整动作。速度过快,接触时间被压缩,齿只从表面“刮过”,底层料未掘起,上下层温差可能超10℃,氧气浓度停留在12%—15%的厌氧区间;过慢则单槽时间拉长、产能下降,物料被过度翻动,含水率从55%降至45%以下,反而抑制微生物活性。合理区间取决于物料负荷与翻堆齿处理能力:高填充率(约80%)时宜3—5 m/mi,低填充率(约50%)时可提至6—8 m/mi。设备标称0—8 m/mi无级可调,但“可调”不等于“该用满”。速度对周期的影响,多通过翻堆均匀性和频次可执行性间接传导——漏翻和分层制造“滞后区”,后续需额外翻堆补偿,周期因此拉长。 深度与速度的耦合:周期是匹配质量的函数。 深翻增加单次处理量和阻力,速度不同步下调,齿在深层停留不足,深翻退化为“把底层料搅一下又盖回去”;为追求深翻大幅降速,单槽时间拉长,频次被迫降低,高温期维持和氧气补充节奏被打断。可参照的协同结果是:每1—2天翻堆一次、深度与阶段匹配时,腐熟周期可压缩至12—20天;固定深度或参数失配的工况常在25—30天以上。差距不在单项参数更优,而在深度换位是否到位、速度是否让换位在可接受槽长覆盖内完成、两者是否与频次形成稳定节奏。 更务实的做法是把行走速度当作深度调整的“跟随变量”:中期深翻时适当下调速度,优先保证接触时间和翻透率;初期后期浅翻时适度提速,以产能和均匀覆盖为主。液压系统提供的无级调速与无级升降同步能力,使“深度—速度联动”可在行走中动态完成。发酵周期终究是深度真正置换、速度让置换可持续、两者与发酵阶段匹配三件事共同作用的结果;调节依据应是堆体温度、氧气状态和物料物性给出的反馈,而非深度和速度本身的数值高低。2026-10-19
-
 简易槽式翻堆机不是越宽越好:槽宽与行走稳定性在简易槽式翻堆机的选型中,槽宽是很容易被“往大了选”的参数。理由听起来很直接:槽越宽,单次翻堆处理的物料量越大,单位时间产能越高,发酵槽的土建利用率也更好。但这个逻辑在简易槽式设备上有一个容易被低估的反向约束—— 槽宽每增加一档,行走稳定性面临的挑战不是线性上升,而是台阶式恶化 。一台跨度为3米的翻堆机跑得稳,不代表把跨度拉到5米、6米后只是“多翻一点料”那么简单。 跨度增大后,设备从“行走机构”变成了“行走+悬臂结构” 简易槽式翻堆机的基本受力模型是:整机通过两侧行走轮支撑在轨道上,翻堆齿和主轴悬挂在中间,作业时向下切入料层。当槽宽较小时(典型3米以内),整机更接近一个 刚性框架 ,两侧行走轮的载荷分配相对均匀,横梁的挠度在可接受范围内,轨道对行走轮的约束足以维持直线行走。 槽宽一旦拉大,这个受力模型就变了。横梁跨度增加后, 跨中挠度按跨度的三次方到四次方量级增长 ——跨度翻倍,同样的截面和载荷下挠度可能增大数倍。挠度增大的直接后果是两侧行走轮不再处于同一水平面:一侧轮压增大、另一侧轮压减小,甚至出现“虚腿”。此时设备在轨道上的行走从“四轮均匀承载”退化为“两轮或三轮吃力”,跑偏、啃轨、脱轨的风险随之显著上升。这也是为什么大跨度设备必须依赖更强的横梁截面、更刚性的端梁连接和更高精度的轨道安装来补偿——而这些恰恰是“简易”槽式翻堆机为控制成本而压缩的部分。 行走稳定性有三个具体的失效通道 一是跑偏与啃轨。 槽宽增大后,两侧轨道之间的平行度误差、标高差被放大到行走轮上。简易设备的行走轮通常采用无轮缘或单轮缘结构,对轨道的侧向约束有限。当跨中挠度导致轮压不均时,阻力较小的一侧会“抢跑”,整机逐渐向一侧偏移,轮缘与轨道侧面持续摩擦,形成啃轨。轨道一旦被啃出沟槽,跑偏会加速恶化。 二是翻堆阻力对行走的扰动。 翻堆齿切入料层时承受的阻力并非恒定——物料密实度、含水率、槽底积料厚度沿槽长方向都在变化。窄槽时这种阻力波动被刚性机架吸收;宽槽时,阻力波动更容易转化为整机的扭摆和横向窜动,尤其是单侧翻堆齿遇到硬料层时,设备会出现明显的“扭头”趋势。简易设备通常没有配置自动纠偏或液压调平,这种扰动只能靠操作者手动修正,作业效率和行走精度都受影响。 三是轨道与基础的隐性负担。 宽槽设备的整机重量和翻堆反力更大,对轨道基础的不均匀沉降更敏感。简易槽式翻堆机的轨道往往直接铺设在槽边挡墙上,挡墙的沉降差在窄槽时影响有限,在宽槽时会被放大为行走轮脱空和轨道接缝错位。很多“跑偏”问题的根源不在设备本身,而在基础沉降——而宽槽恰恰放大了这一根源。 槽宽与产能的关系存在一个“有效翻堆”的拐点 从产能角度看,槽宽增大确实提升了单槽装载量,但 有效翻堆能力并不与槽宽同比例增长 。翻堆齿的抛掷半径和物料在槽内的横向位移能力是有限的,槽过宽时,靠近槽壁两侧的物料可能只是被“推过去”而没有充分翻动和曝气,形成“中间翻得透、两边翻不透”的横向不均匀。发酵效果依赖的是全槽物料的均匀供氧,横向翻堆不均会直接表现为两侧料温偏低、发酵周期拉长,产能的名义提升被发酵质量的下降部分抵消。 一个更务实的匹配原则是: 槽宽应与翻堆齿的有效工作幅宽、行走机构的刚性能力、以及发酵工艺要求的翻堆均匀度三者同时匹配 。中小规模有机肥厂常见的3—4.5米槽宽,是简易设备在成本、刚性和翻堆效果之间相对成熟的平衡区间;超过这一区间,设备需要向更刚性的结构和更强的纠偏能力升级,已经超出了“简易”的范畴。 选型时该看什么 判断一台简易槽式翻堆机是否“配得上”某个槽宽,不能只看铭牌上的很大跨度,而要追问三个具体问题: 横梁截面和端梁连接是否针对该跨度做了加强,还是同一套机架“通吃”多个槽宽 ; 行走轮是否具备可调的侧向约束或纠偏结构 ; 轨道基础是否按该跨度的载荷分布做了沉降控制 。如果一台设备在窄槽上表现稳定,被简单加长横梁后推向宽槽,行走稳定性的裕度往往已经被消耗殆尽。槽宽的选择,本质上是在“单槽产能”和“行走可靠性”之间做取舍,而简易设备的合理定位,是把槽宽控制在它的刚性能力能够从容覆盖的范围内,而不是把槽宽当成产能的免费放大器。2026-10-19
-
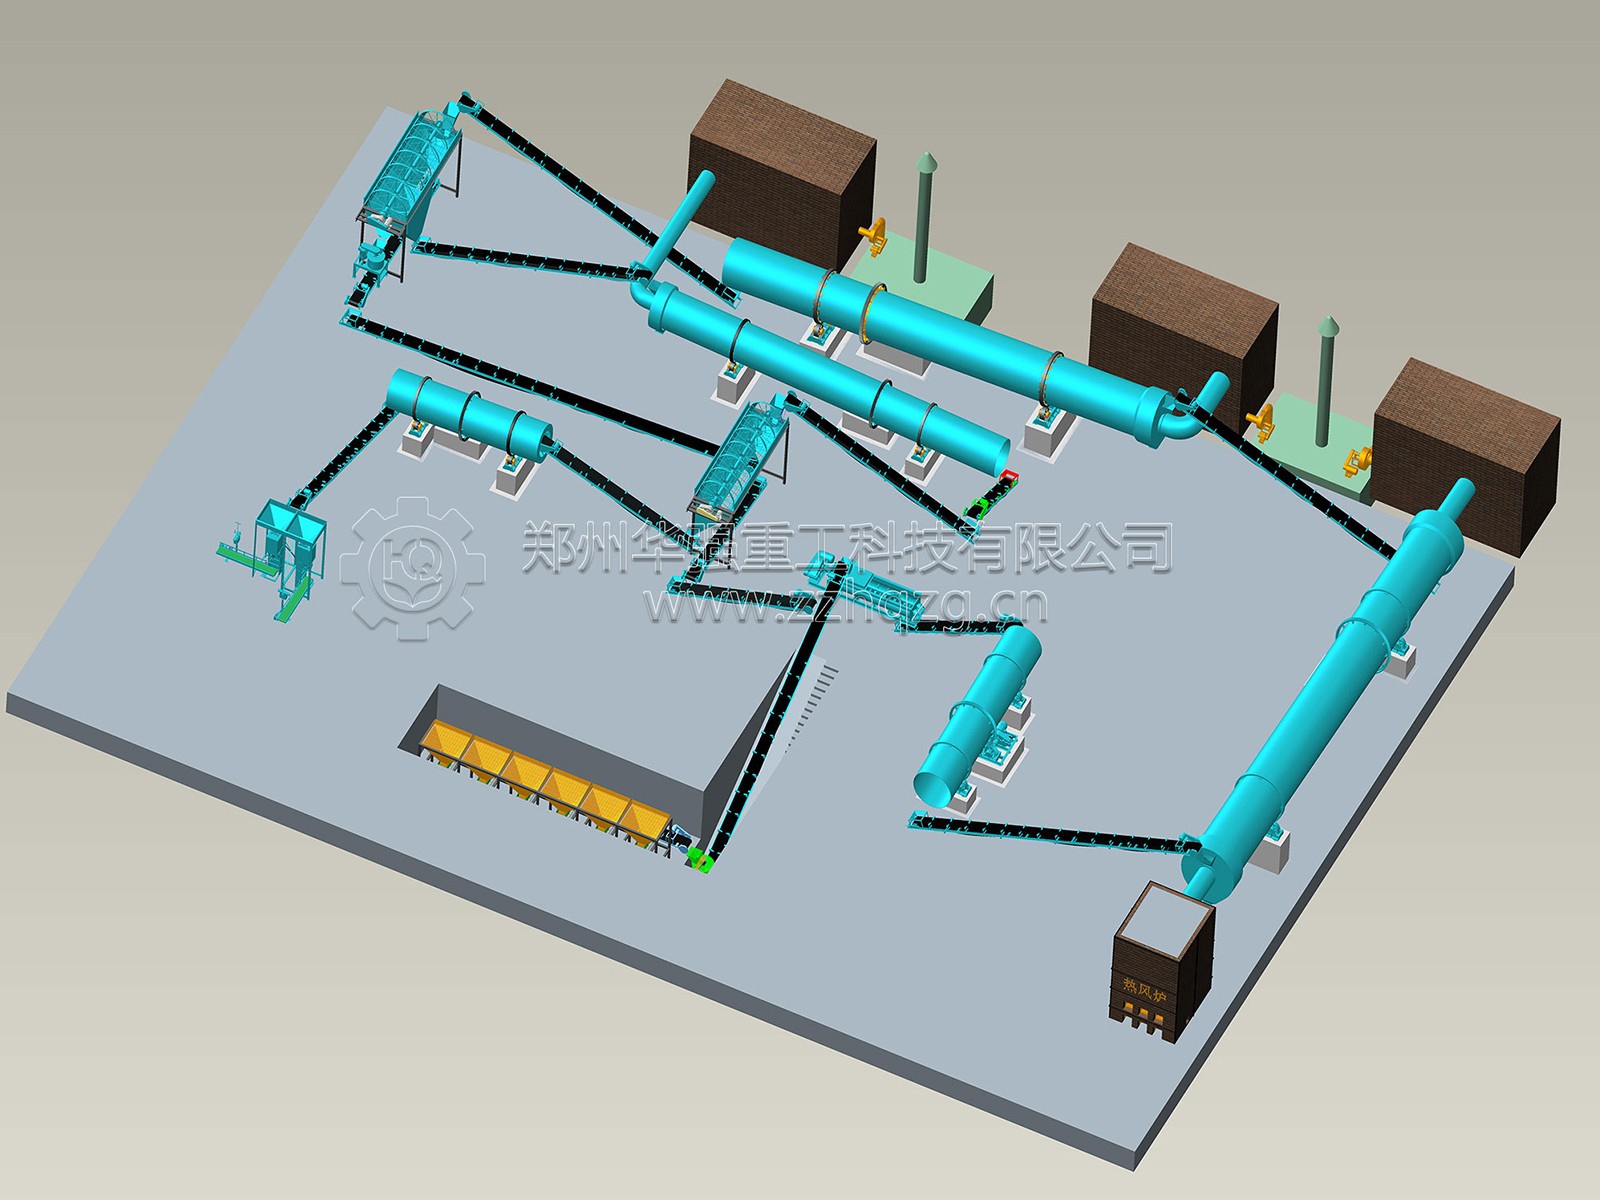 牛粪做颗粒有机肥工艺:造粒难点和破解方案牛粪是所有畜禽粪便里很难造粒的一种。鸡粪、猪粪含氮高、有粘性,腐熟后能滚成球;牛粪恰恰相反——粗纤维多、木质素高、粘性差,纤维还带弹性,压成球一松手就回弹散开。很多牧场买了造粒机,投料进去出来一堆碎粉,成球率不到50%,问题基本都出在没摸清牛粪脾气。 难点一:纤维太长,成不了球还缠设备 牛是反刍动物,粪便里全是没消化完的粗纤维,长的能到几厘米。这些纤维像钢筋一样架在物料中间把颗粒"撑"住,粉料粘不上去。用对辊挤压更糟——纤维直接缠在辊皮模孔上,堵模闷车。 破解 :腐熟要到位(55~70℃持续15天以上,纤维会部分降解软化),粉碎用半湿物料粉碎机或链式粉碎机,打到60~80目。掺了大量垫草的,先过滚筒筛把没打碎的长纤维筛出来返回再碎。这步做不到,后面调什么参数都没用。 难点二:粘性差,成球率低 牛粪腐熟后粘性明显不足,加上纤维撑骨架,液桥力拉不住。喷水少了滚不起来,喷水多了成泥团,成球率常在50%~65%徘徊。 破解三条路 :加粘结剂(膨润土、凹凸棒土、淀粉,添加1%~5%,膨润土**常用);掺20%~30%鸡粪或菌渣提粘提氮;配氮磷钾做复混,无机盐溶解再结晶形成"盐桥",强度显著提升。 难点三:含水率窗口窄 牛粪发酵完含水30%~45%,但不同工艺要求完全不同:圆盘/转鼓造粒入机水分要控制在25%~32%,抓一把能攥成团、松手轻碰就散;对辊挤压要求含水≤10%,必须先烘干否则粘辊堵模。 破解 :粉碎后、造粒前装在线水分检测仪,用喷水量或干料回掺实时调节。靠工人手感判断,批次波动太大。 难点四:强度不足,烘干后开裂 纤维弹性导致颗粒压实后回弹,抗压强度常低于15N;烘干升温太快,内部水分急剧汽化留下微孔裂纹,运输一颠就碎。 破解 :造粒时让颗粒在盘内多滚(越滚越实);烘干低温慢烘,进风150~200℃不超220℃,延长时间让水分缓慢迁出;冷却用逆流式降到比室温高5℃以内再包装。目标抗压强度做到≥15N,好一些能到20N以上。 难点五:养分太低 牛粪NPK总养分只有2%~3%,而NY/T 525-2021要求总养分≥4%。纯牛粪颗粒肥常卡在标准线上下,卖不上价。 破解 :走有机-无机复混路线——牛粪有机质可达50%以上,用它做基底,配入氮磷钾无机肥补到目标含量,既符合国标又能卖出颗粒肥溢价。 工艺路线与参数 工段 设备 关键参数 发酵 槽式翻抛机/履带翻堆机 55~70℃维持15天以上 粉碎 半湿物料粉碎机 60~80目 配料 双轴搅拌机+皮带秤 粘结剂1%~5%+无机肥 造粒 圆盘造粒机(推荐) 入机水分25%~32% 烘干 回转滚筒烘干机 进风150~200℃,出机≤15% 冷却 逆流式冷却机 室温+5℃以内 筛分 滚筒筛分机 2~4mm合格,其余返料 首推圆盘造粒,因为牛粪纤维多、需要较长滚动时间和灵活加水,圆盘正好满足,投资也低。只有年产5万吨以上才考虑转鼓。 返料闭路是提产关键 一次成球率通常只有60%~75%,筛出的细粉和大颗粒必须粉碎后返回造粒机。返料比控制在1:1到1:1.5,系统才稳。技巧是 用筛出的小颗粒做"母粒"回盘 ,小颗粒滚动时不断粘粉,越滚越大越圆,成球率和圆整度都会改善。 一句话总结:牛粪造粒的核心不是换台好造粒机,而是先腐熟透、纤维打短、水分卡准、粘结剂补粘、配伍提养分这五步做扎实。理顺之后,圆盘配闭路返料,成球率能稳定到85%以上。2026-10-17
-
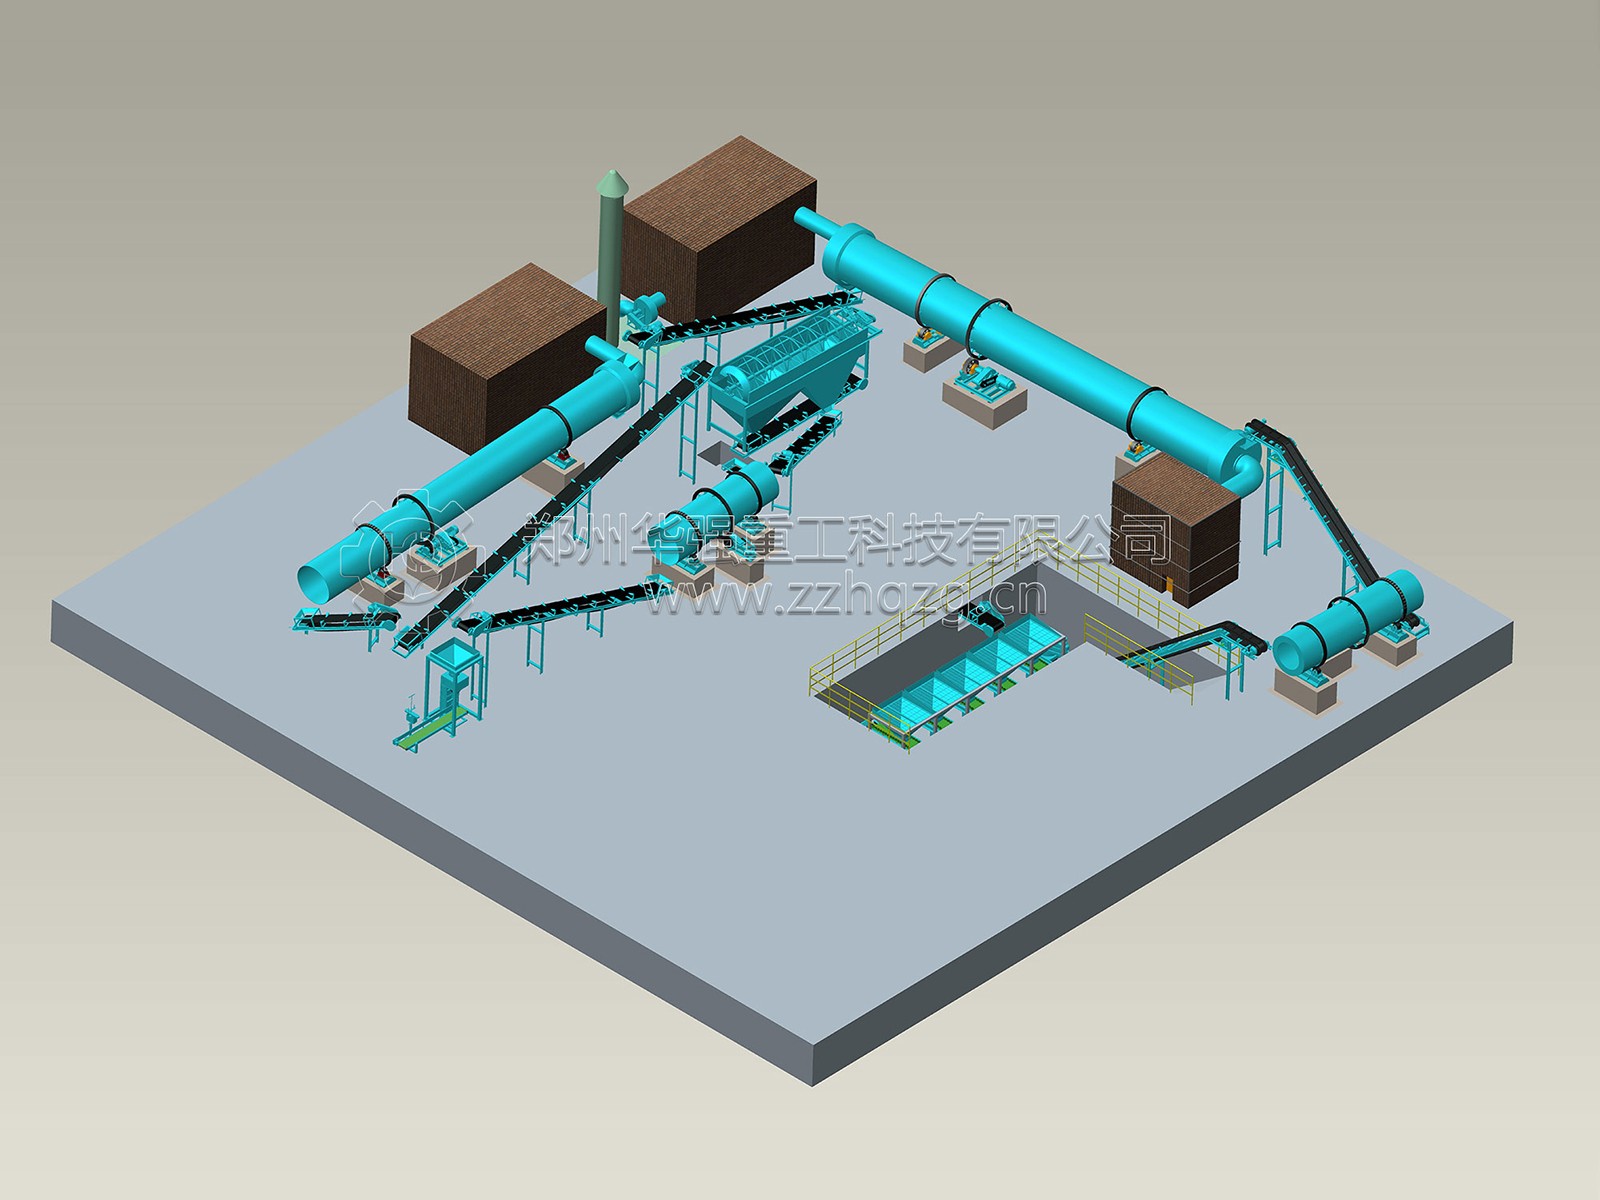 复合肥生产线要不要配烘干机?干法工艺可以省这个问题是复合肥项目里 特别影响投资预算的决策之一 。一台滚筒烘干机加配套热风炉、引风机、除尘系统,整套下来占设备总投入的15%~25%。能不能省,取决于你选的 造粒工艺路线 ——湿法工艺绕不开,干法工艺天然不需要。 湿法工艺:烘干机是刚需,省不了 转鼓造粒、喷浆造粒、氨酸法造粒,这三种都属于 湿法工艺 ——造粒过程中必须加水或蒸汽形成液相,让粉料在滚动中靠液桥力团聚成球。出来的颗粒含水率通常在12%~18%,不烘干直接包装,运输途中就会发霉、结块、粉化。 烘干段在湿法线里的位置 :造粒机出口→烘干机(把水分干到≤2%)→冷却机(颗粒从60~80℃降到室温)→筛分→包装。烘干机是这条链路里 能耗很大的单机 ,热源成本(煤/天然气/生物质)占吨肥加工费的30%~40%。 为什么不能砍 :复合肥国标要求水分≤2%(高浓度)或≤5%(中浓度)。湿法造粒出来的颗粒如果不烘干,水分超标直接导致产品降级甚至报废。没有讨价还价的余地。 干法工艺:常温成型,烘干机直接划掉 对辊挤压造粒、平模挤压造粒属于 干法工艺 ——原料粉体含水率控制在2%以内,常温下靠双辊高压直接把粉料压成片状,再破碎整粒成圆形。整个过程不加一滴水、不加蒸汽,颗粒出来就是干的。 干法线的设备清单里没有烘干机 ,也没有冷却机(颗粒温度和环境温度差不多)。省掉的不仅是两台主机,还有热风炉、引风机、烟囱、除尘脱硫系统。整套投资比同产能湿法线低30%~40%,厂房面积也能砍掉20%~30%。 干法适合什么料 :原料本身含水低的粉体——如尿素、氯化钾、磷酸一铵等单质肥粉碎后拼混挤压;有机-无机复混肥(有机肥基底料先烘干再配入);配方肥、测土配肥等小批量多品种场景。 干法的局限 :成粒率比湿法低(约85%~90%,湿法可达95%),颗粒圆整度和抗压强度稍逊,不适合做高端水溶肥和外观要求高的产品。但对大田用常规复合肥来说完全够用。 半干法:介于两者之间 有些厂用 圆盘造粒+低液相 工艺,造粒时只喷少量粘结剂(不喷水不喷蒸汽),颗粒含水控制在8%~10%,可以用 低温烘干或自然晾晒 替代高温滚筒烘干。这种方式投资介于湿法和干法之间,适合小规模、燃料成本高的地区。但产能上不去,时产超过5吨就不经济了。 决策对照表 工艺路线 要不要烘干机 原因 适合产能 转鼓蒸汽造粒 必须配 蒸汽液相造粒,颗粒含水12%~18% 年产3~30万吨 喷浆造粒 必须配 料浆含水高,需高温固化 年产5~20万吨 氨酸法造粒 必须配 管式反应器出料含水10%~15% 年产5~15万吨 圆盘造粒(低液相) 可选配 粘结剂用量少,可晾晒或低温烘干 年产1~5万吨 对辊挤压造粒 不需要 干法常温成型,颗粒含水≤2% 年产1~10万吨 平模挤压造粒 不需要 同上,适合小产能 年产0.5~3万吨 选干法省烘干机,但别踩这三个坑 原料含水必须卡死在2%以内 ——挤压造粒对原料水分极其敏感,超了就堵模孔、颗粒松散、成粒率断崖式下跌。原料进线前必须测含水率,超了就先烘干或晾晒。很多人以为"干法不用烘干"就万事大吉,结果原料本身含水5%,挤压辊一压全粘在模具上。 原料细度要够 ——挤压造粒要求80%以上通过60目筛(0.25mm),粗颗粒进挤压辊会加速模具磨损、颗粒表面粗糙。粉碎工段不能省,链式粉碎机或笼式粉碎机要配到位。 模具是消耗品 ——对辊挤压的辊皮(模具)是易损件,挤压硬度高的原料(如氯化钾含量高)时,一套辊皮可能只撑3~6个月。采购时把辊皮材质(合金钢/碳化钨涂层)和备件价格谈清楚,写进合同。 一句话总结 湿法工艺(转鼓/喷浆/氨酸)→ 烘干机是刚需,省不了,但产品外观和强度好,适合大产能、大田肥。干法工艺(挤压)→ 常温成型不需要烘干,投资省30%~40%,适合中小产能、配方灵活、有机-无机复混。选哪条路,先看你的产能规模和产品定位,再看原料含水能不能控住。2026-10-17