


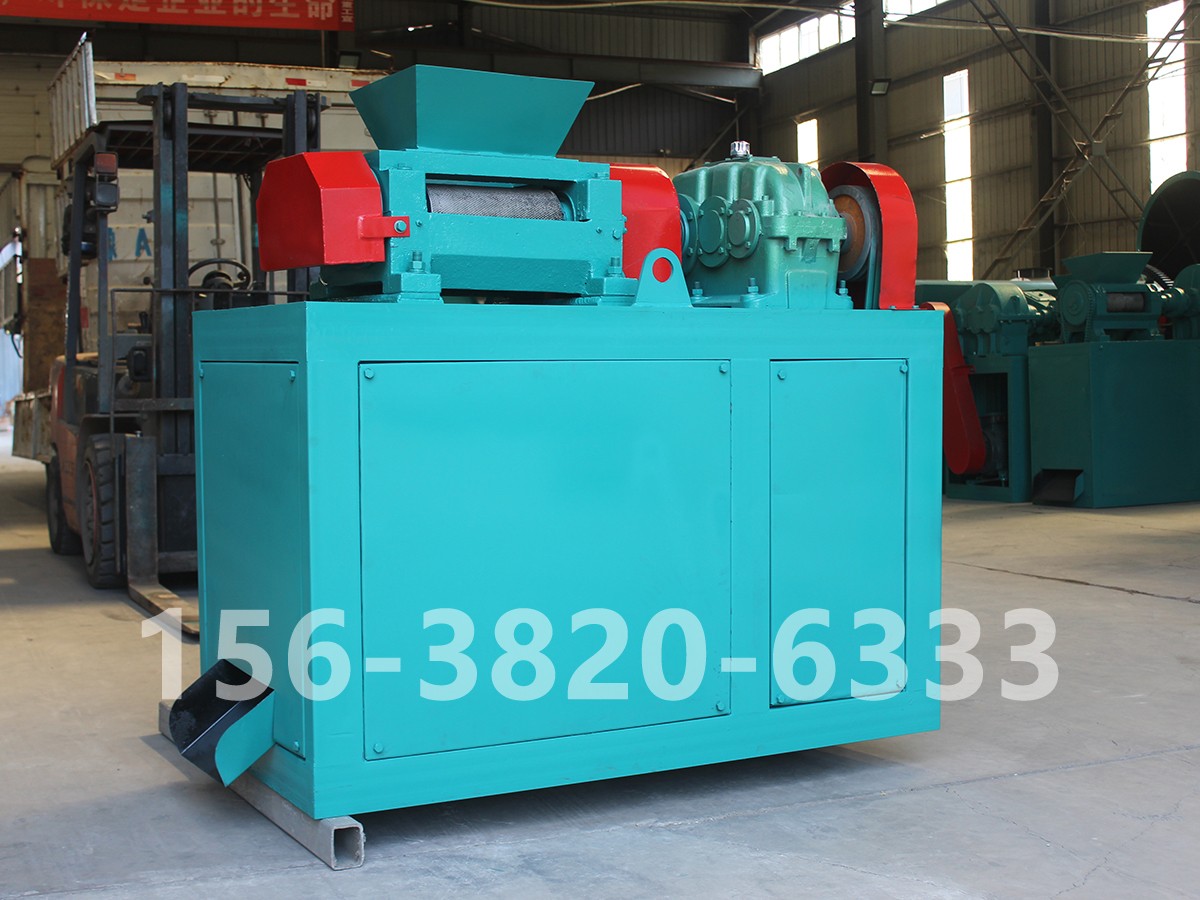
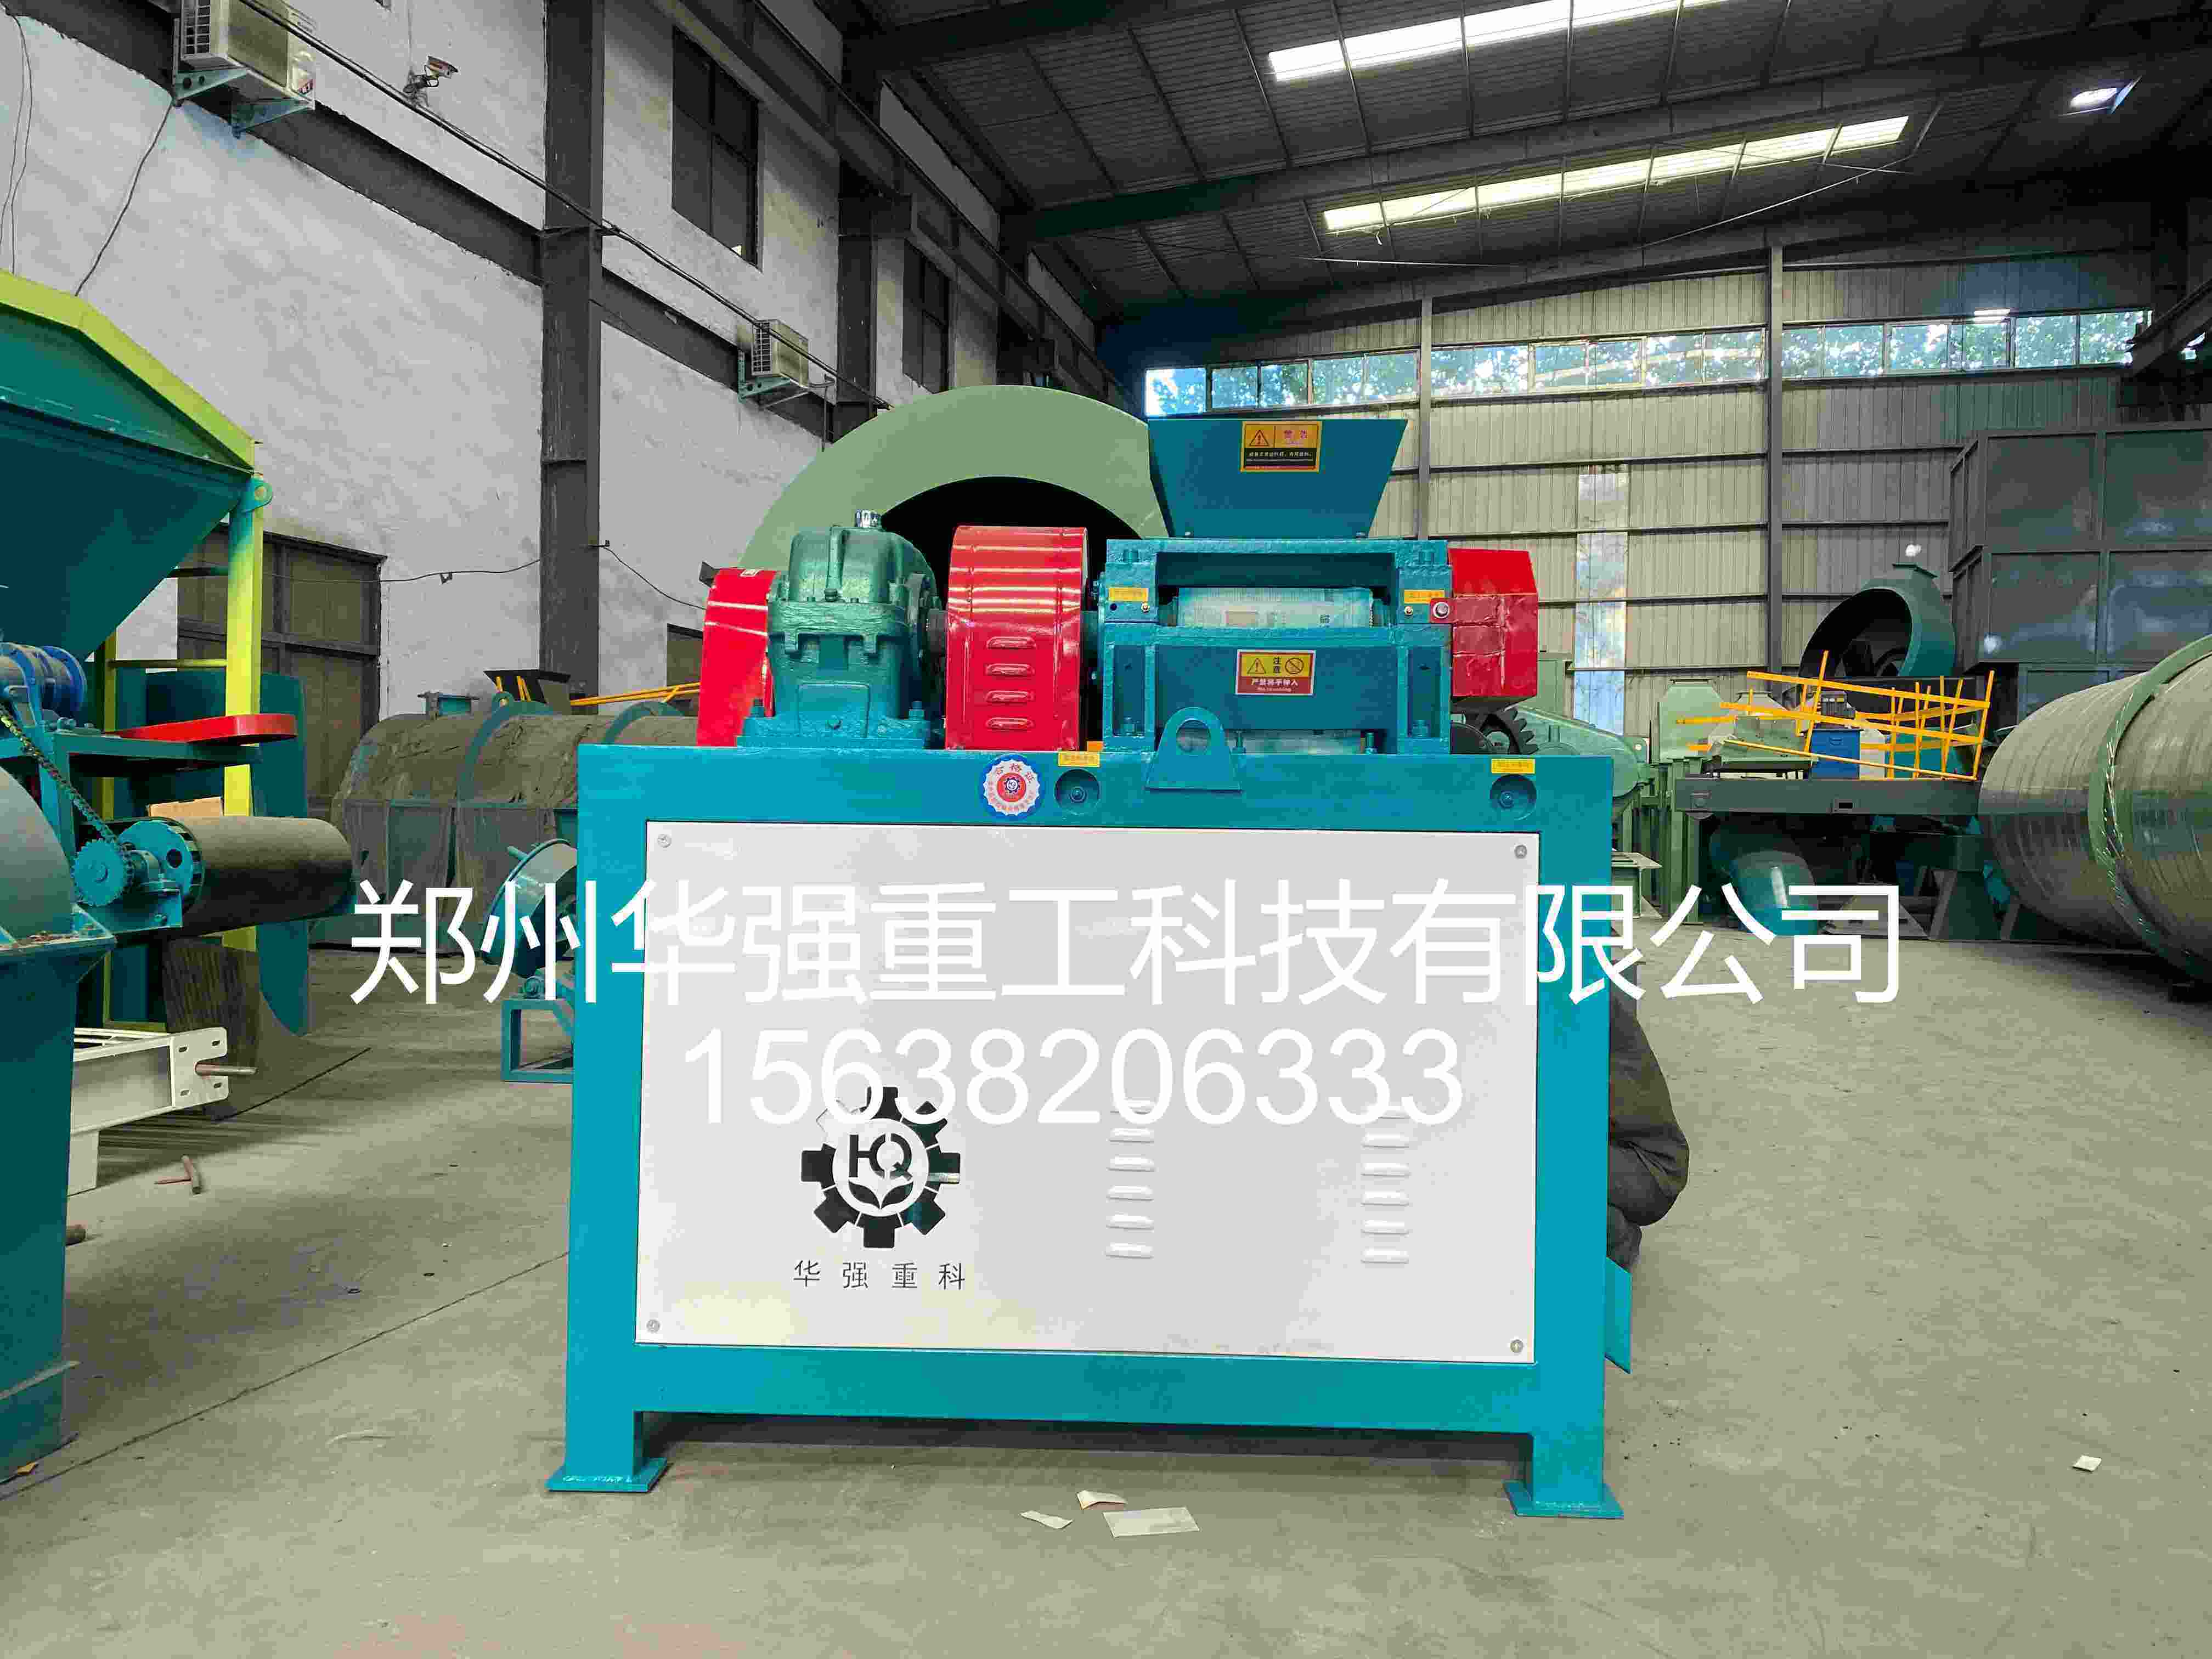
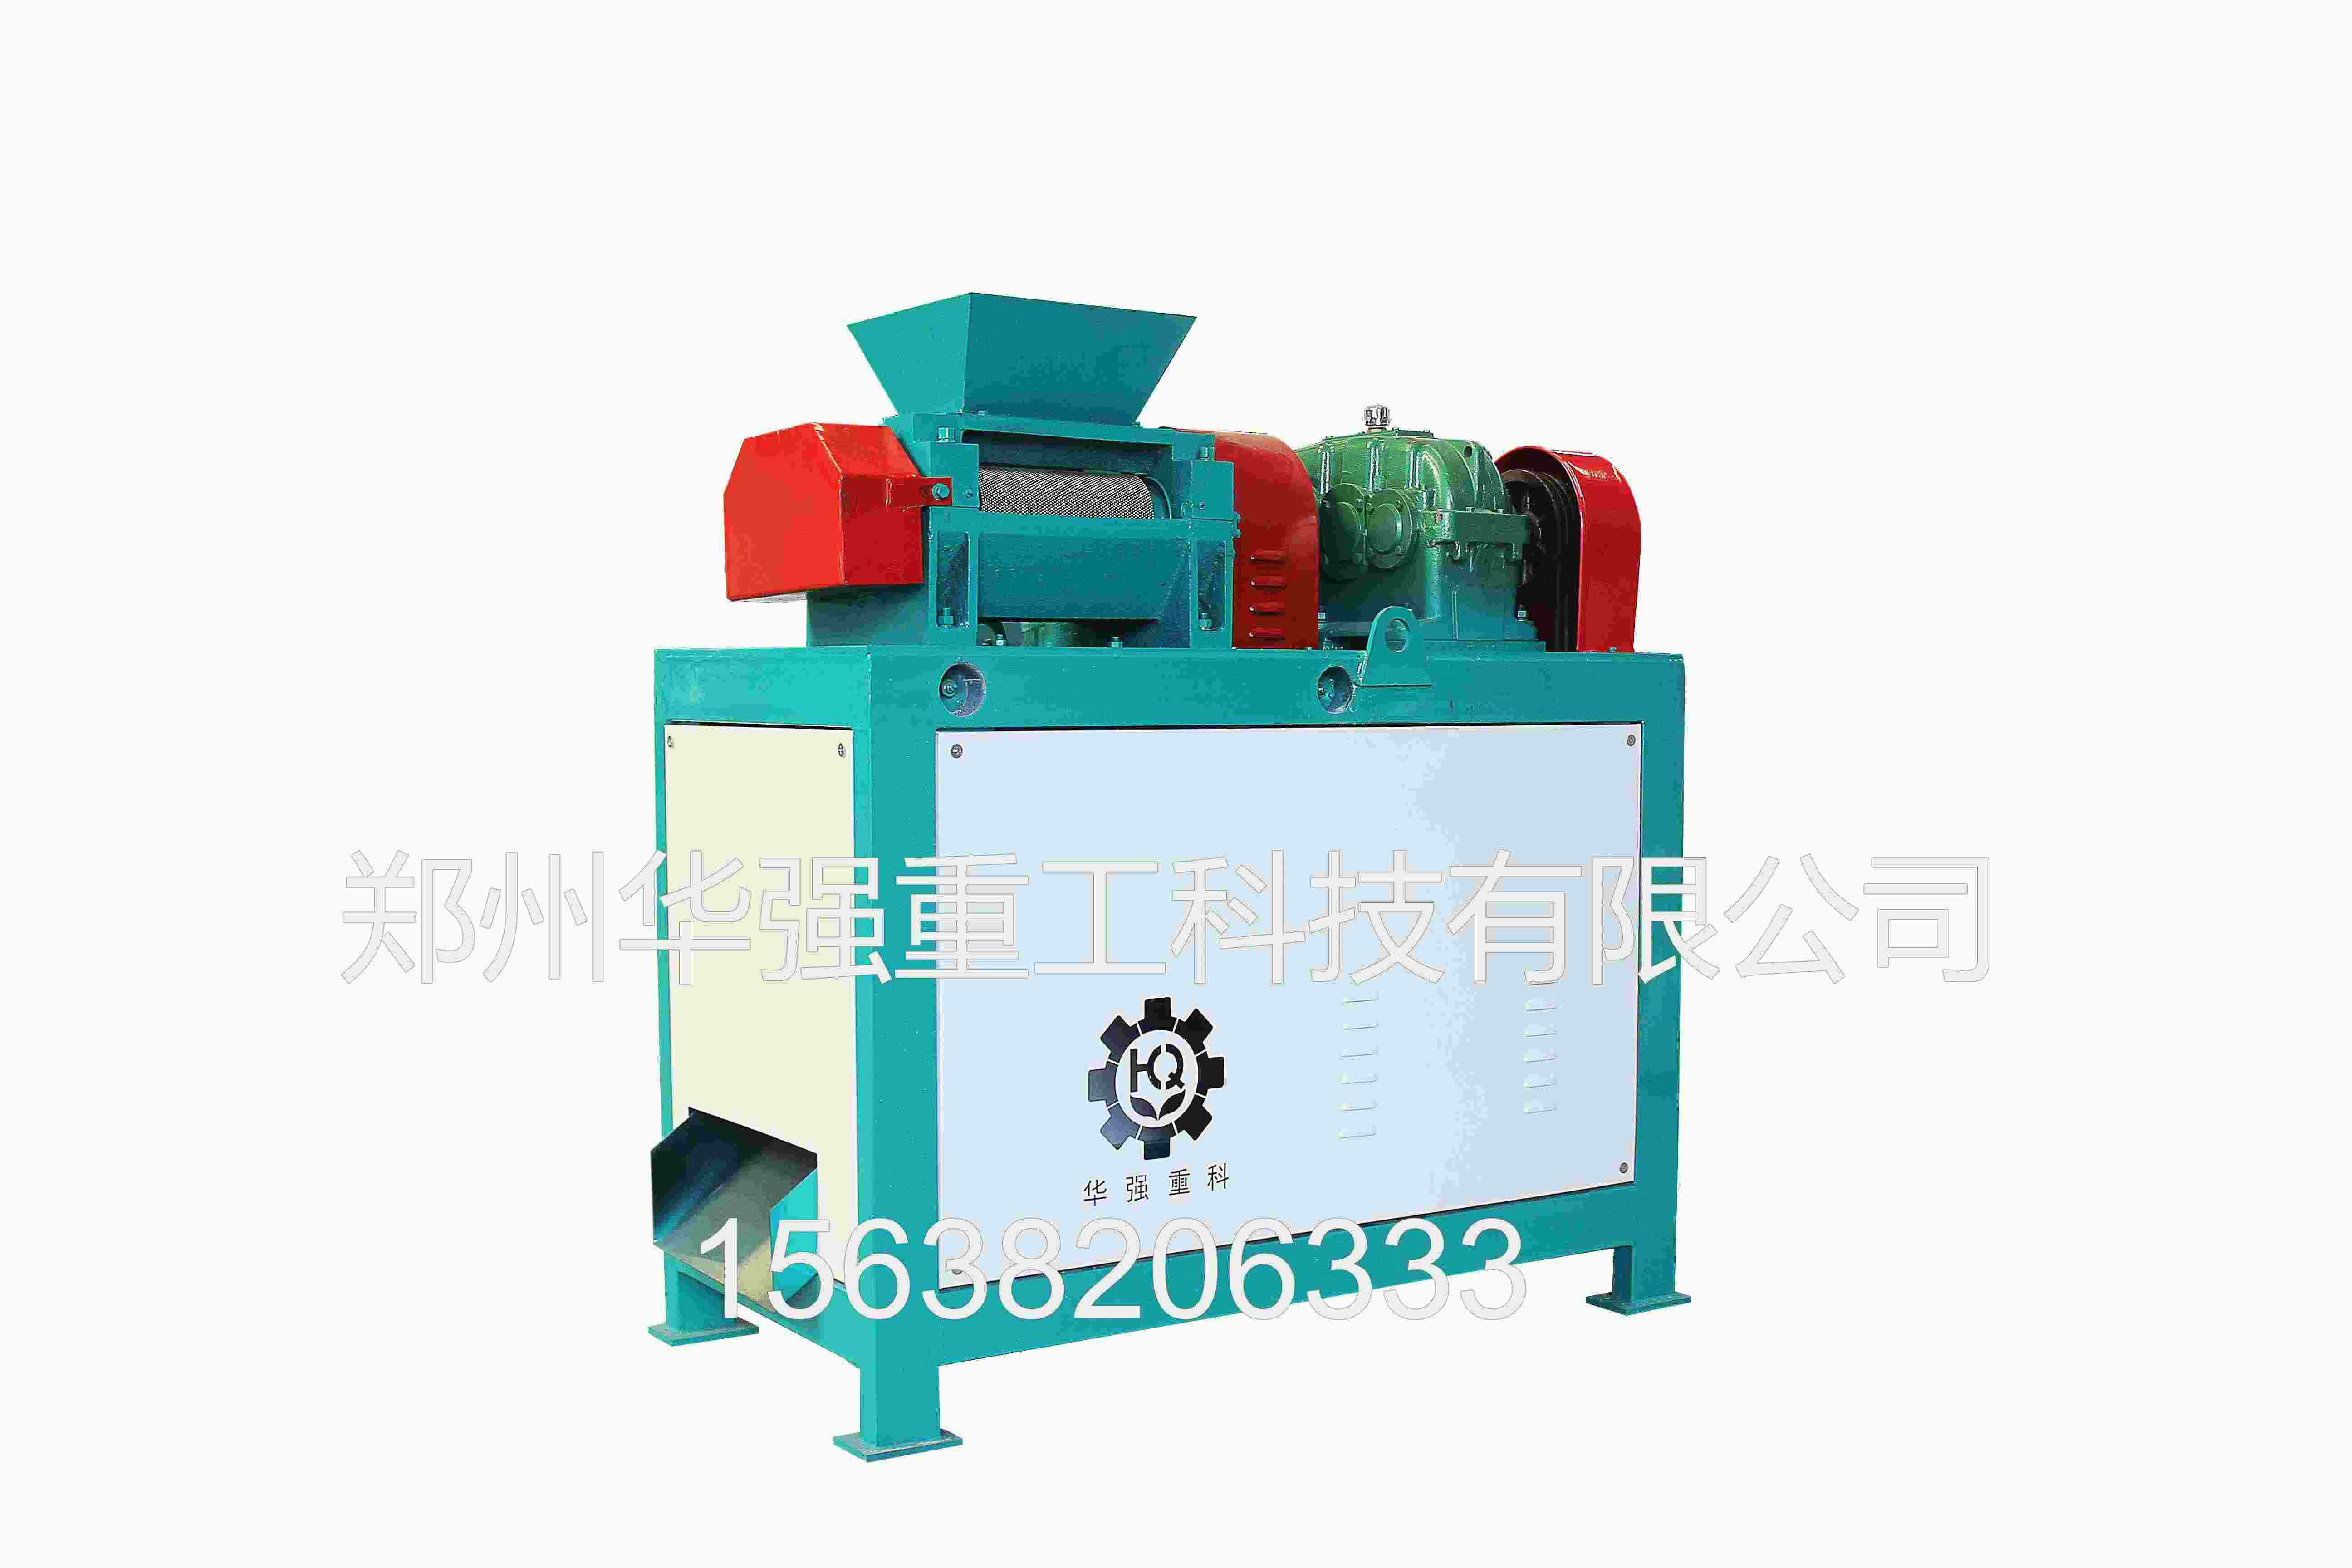
双模挤压造粒机
 156-3820-6333
双模挤压造粒机采用螺旋、双向棍压、双模造粒技术,使有机物料在造粒区获得连续、强烈的棍压、剪切,促使粉粒物质间的物理造粒压力得以显著强化,造粒效率比常规挤压造粒机提高1-3倍,电耗降低60%以上。
双模造粒机是我公司目前生产的主要(生物)有机肥生产设备之一,是我厂科技人员集国内外先进颗粒机的基础上,以多年生产经验反复研究、改进、精心制造的肥料机械,该机工艺优良,操作简单,并设计出有不同型号多种机型,是肥料加工单位理想的加工机械。
1、该机主要用于(生物)有机肥,复和肥和养殖业加工行业的颗粒加工;
2、该机加工的颗粒状物料表面光洁,硬度适中,在加工过程中温升低并能较好的保持原料内部各营养成分;本机集喂料机搅拌机和造粒机三和一于一体;在均匀喂料时同时也将物料进行二次搅拌,喂料机配有调速器,在生产中跟具物料干湿度调节进料量,是主机不至于卡死或做无用功。主机集环模和平模于一体,相当于2台造粒机工作。
3、颗粒成分均匀,形状整齐,颗粒粗细的孔径可分为:Φ5、Φ6、Φ7、Φ8等。用户订货时可根据生产需要选择;
4、由于颗粒含水率低便于储存,在水中能较长时间的保持原状,大大提高物料的利用率。
5、造粒机模具,搅拌和输送叶片均为耐腐不锈钢调质;压辊铸造加锰并调质,达到防腐和耐磨。从而提高产量,减小设备的损耗。
| 型 号 | HP-450 | HP-650 |
| 产量t/h | -----5 | -----8 |
| 成 粒 率 | >95 | >95 |
| 颗粒温升℃ | <30 | <30 |
| 功 率KW | 30+2.2 | 45(55)+4 |
双模挤压造粒机图片


相关产品
-
 有机肥组合造粒机产品简介 该系列造粒机是本公司多年生产经验总结生产的一种新型的有机肥造粒设备,它采用湿法连续推杆造粒工艺设计制造。此机不但可对多种有机物进行造粒,特别是对使用常规设备难以成粒的粗纤维物料,如:农作物秸秆、酒渣、菌渣、药渣、动物粪便等,经发酵后就可造粒,而且对腐植酸及城市污泥等原料的造粒效果也达到很好的效果。 用途及特点 该机由机体部分、造粒转子部分和传动部分组成。工作原理是物料从机体的一端进料口进入机内,通过造粒转子进行连续推动并与机壳进行机械运动,达到造粒之目的,成品颗粒在机体的另一端被推出机外。转子是由传动装置部分的电机、减速机所驱动,传动部分、机体部分大都固定在同一机架上,这样不但结构坚固、运行平稳,而且安装非常方便,是一种新时代的环保肥料生产设备。
-
双模挤压造粒机双模挤压造粒机 采用螺旋、双向棍压、双模造粒技术,使有机物料在造粒区获得连续、强烈的棍压、剪切,促使粉粒物质间的物理造粒压力得以显著强化,造粒效率比常规挤压造粒机提高1-3倍,电耗降低60%以上。 双模造粒机是我公司目前生产的主要(生物)有机肥生产设备之一,是我厂科技人员集国内外先进颗粒机的基础上,以多年生产经验反复研究、改进、精心制造的肥料机械,该机工艺优良,操作简单,并设计出有不同型号多种机型,是肥料加工单位理想的加工机械。 1、该机主要用于(生物)有机肥,复和肥和养殖业加工行业的颗粒加工; 2、该机加工的颗粒状物料表面光洁,硬度适中,在加工过程中温升低并能较好的保持原料内部各营养成分;本机集喂料机搅拌机和造粒机三和一于一体;在均匀喂料时同时也将物料进行二次搅拌,喂料机配有调速器,在生产中跟具物料干湿度调节进料量,是主机不至于卡死或做无用功。主机集环模和平模于一体,相当于2台造粒机工作。 3、颗粒成分均匀,形状整齐,颗粒粗细的孔径可分为:Φ5、Φ6、Φ7、Φ8等。用户订货时可根据生产需要选择; 4、由于颗粒含水率低便于储存,在水中能较长时间的保持原状,大大提高物料的利用率。 5、造粒机模具,搅拌和输送叶片均为耐腐不锈钢调质;压辊铸造加锰并调质,达到防腐和耐磨。从而提高产量,减小设备的损耗。 型 号 HP-450 HP-650 产量t/h -----5 -----8 成 粒 率 >95 >95 颗粒温升℃ 功 率KW 30+2.2 45(55)+4
-
 平模挤压造粒机多功能平膜造粒机 可生产颗粒饲料、有机肥料、能生产圆柱状颗粒,还可连接抛光设备、使圆柱形颗粒一次滚制成球、无返粒、成球率高、强度好、美观迁用,是当今有机肥生产,饲料生产颗粒的理想设备。 1.采用压轮,且两端与模盘内、外圈线速一致,不出现轮与模的错位摩擦,减少了阻力,降低了动能损耗,延长了模具的使用寿命,降低了生产成本。 2.压轮均布设置,运转平稳,同时增加了压制区,提高了生产效率。 3.采用螺杆中心调压结构,模具间隙随大随小,适用不同物料,保证压制效果。 4.该机型备有Φ1.5-Φ20mm多种孔径模具,适应不同物料造粒,达到更佳效益。 型号 KP-400 KP-600 KP-800 产量t/h 1.8-2.5 2.5-3.5 4-5 成粒率 >95 >95 >95 颗粒温升℃ <30 <30 <30 颗粒直径mm 3-30 3-30 3-50 功率kw 30 55 75 整机重量kg 1200 1800 2500
相关新闻
-
 有机肥挤压造粒机的工作原理是什么?有机肥挤压造粒机 也常被称为对辊挤压造粒机,属于干法常温造粒设备,不需要加水、无需配套蒸汽系统,干粉物料直接挤压成型,是腐殖酸肥、干粉有机肥、复混肥料加工的主流成型设备。很多肥料厂在选型时,会把它和转鼓湿法造粒设备混淆,弄懂它的工作原理,才能更好把控原料条件,稳定成品颗粒质量。 整套设备核心部件为一对水平布置、相向同步旋转的挤压辊,辊体外套耐磨辊皮,辊皮表面均匀加工半球形或椭圆形球窝,两个辊皮的球窝两两精准对合。经过预处理的干粉有机肥原料,由上方的强制喂料机构,连续、均匀送入两辊之间的挤压间隙。物料在重力与喂料螺旋推力作用下,被带入两个辊皮的咬合区域。 随着辊体持续转动,辊缝空间由大逐步变小,物料受到两个辊皮的持续高压挤压。松散粉料内部空隙被压缩,颗粒之间紧密贴合,依靠物料本身分子间作用力,加上原料中自带的粘结组分,在对合的球窝内被压制成固定形状的颗粒坯。当辊体继续旋转,球窝脱离挤压区域,辊缝空间再次扩大,成型的颗粒坯失去挤压力,依靠自身重力从球窝脱落,完成造粒过程。 造粒后的物料从辊体下方排出,进入滚筒筛分机。合格的成品颗粒被筛选出来直接输送包装;破碎的颗粒和未成型的细粉料,作为回料重新送回挤压造粒机进料口,再次参与挤压成型,实现物料循环利用。 干法挤压造粒的特性,决定了它对原料有硬性要求。原料细度一般控制在 60~80 目,含水率维持在 5%~8%。水分过高,粉料容易粘附在球窝内壁,造成粘辊堵窝;水分过低,物料粘结力不足,挤压成型后的颗粒容易开裂、粉化。生产腐殖酸、牛羊粪干粉有机肥时,可适量添加膨润土作为粘结辅料,提升成型率。 设备配套的强制喂料系统,是保障产量稳定的关键。干粉物料容易起拱、下料断断续续,依靠强制喂料螺旋,持续向辊缝送料,保证挤压区域物料充足。如果喂料不足,球窝填充不满,会出现颗粒残缺,成品产量下降。同时,两个挤压辊要保持同步、对中,一旦球窝错位,物料无法正常合模成型,大量粉料直接从辊缝漏出,成型率大幅降低。 对比湿法转鼓造粒,挤压造粒没有滚雪球式团聚成型过程,靠物理高压压实成型,成品颗粒密度高、硬度大,储存运输不易返潮粉化。缺点是原料预处理要求高,粗杂质必须提前剔除,石块、铁块等硬物进入辊缝,会直接砸伤辊皮球窝,造成设备损坏。 理解 有机肥挤压造粒机 的工作原理,合理把控原料细度、水分,做好辊皮、喂料系统维护,就可以稳定干法造粒生产,省去烘干工序,降低整条有机肥生产线的能耗和设备投入。2026-09-28
-
 对辊挤压造粒机产量上不去?原料与辊皮调整方案不少肥料厂使用对辊挤压造粒机生产干粉有机肥、腐殖酸颗粒时,会遇到产能达不到设备标称产量的问题。排除电机、减速机等硬件故障,产量偏低大多和原料状态不佳、辊皮参数不合理、喂料工况失衡有关。 对辊挤压造粒 属于干法成型工艺,物料能否顺利进入辊窝、充分挤压成型,直接决定单位时间出料量,从原料调配、辊皮调整、现场操作三方面优化,就能有效提升设备产能。 原料是影响挤压造粒产量的主要因素,很多产能不足根源就在粉料预处理环节。原料细度要达标,建议控制在 60~80 目,粉料里面粗颗粒、硬块过多,流动性变差,容易在料仓架桥,下料断断续续,进入辊窝的物料不足,产量自然下降。大块物料还会造成局部挤压不实,半成品颗粒残缺,大量粉料回流重复造粒,进一步拉低有效成品产出。 原料含水率需要严格把控,干法挤压合适水分区间为 5%~8%。水分偏高,粉料容易粘在辊皮球窝内,球窝逐步积料结垢,有效容积变小,成型腔被占用,单次挤压成型颗粒变少;水分过低,物料缺少粘结性能,挤压后大量颗粒开裂、碎粉多,回料比例升高,有效成品产量大打折扣。可适量添加腐殖酸、膨润土作为粘结助剂,改善粉料的流动性与成型性能,减少回料循环负担。 辊皮状态与间隙调整,是提升产能的核心。辊皮球窝磨损后,窝型变浅、边缘钝化,物料锁料能力下降,挤压成型效果变差,大量物料直接从辊缝溜走,无法压制成颗粒。观察成品,如果碎粉明显增多、颗粒扁薄,说明辊皮磨损严重,需要修复或者更换辊皮。新辊皮或者修复后的辊皮,要检查球窝内部光滑度,粗糙的球窝更容易积粉挂料。 两辊之间的间隙需要合理设置,间隙过大,物料挤压不紧实,成型率低,回料量大;间隙过小,挤压阻力增加,设备负载变大,喂料不畅,甚至出现闷机,限制进料速度。调试时从小到大微调辊缝,配合喂料速度测试,找到成型率与产量平衡点。同时检查辊皮对中,两个辊体球窝错位,会造成成型失败,物料大量漏料,产能大打折扣。 喂料系统的配合也不能忽视。保证送料均匀稳定,料仓防止起拱架桥,必要时加装破拱装置,避免断料。回料量过大时,要减少回料比例,不能让过多粉碎后的粉料持续循环挤压,增加设备负荷。生产中严禁金属、石块等硬质杂质进入挤压辊,硬物会砸伤辊窝,造成辊皮局部破损,后期持续漏料。 日常生产做好辊皮清理,停机后清理球窝内粘附粉料,防止积粉硬化。定期检查辊皮磨损程度,提前维护,避免等到产能大幅下滑再维修。综合优化原料细度、水分、辊皮间隙与对中性,稳定喂料工况,对辊挤压造粒机就可以恢复设计产能,降低回料损耗,提高有机肥颗粒生产效率。2026-09-28
-
 脱硫石膏压球机选型避坑指南:从物料特性到产能匹配全解析在电厂脱硫石膏资源化利用领域,压球机作为核心成型设备,其选型是否科学直接决定了生产线的运行效率与成品质量。许多企业在选购时仅关注价格或产能参数,却忽视了物料特性与设备适配性的关键匹配,导致投产后出现成球率低、球团强度不足、设备故障频发等问题。 一、先摸透物料特性,再定设备参数 脱硫石膏与普通石膏、石灰粉等物料存在显著差异:其游离水含量通常在12%-17%,颗粒粒径集中在0.05-0.1mm,比表面积大、流动性差,且含有少量未反应的碳酸钙和亚硫酸钙。这些特性决定了其对压球机的特殊要求: 含水率适配 :含水率超过15%时,物料易粘附辊面,需选择带刮板清理装置的机型;含水率低于10%时,物料塑性不足,需通过高压成型弥补。 粒度要求 :粒径超过3mm的粗颗粒会导致球团表面粗糙、强度不均,需在压球前增设半湿物料粉碎机进行预处理。 腐蚀性防护 :脱硫石膏中的亚硫酸钙对金属有一定腐蚀性,辊皮需采用高铬合金或不锈钢材质,避免长期使用后出现锈蚀坑洼,影响成型效果。 二、产能匹配:避免“小马拉大车”或“大材小用” 脱硫石膏压球机的产能需与上游烘干、下游烘干冷却工段精准匹配。以日产200吨成品为例,理论小时产能需达到8-10吨,但考虑到设备检修、物料波动等因素,实际选型产能应预留10%-15%的余量,建议选择时产12吨的机型。若产能不足,会导致上游物料堆积、下游供料中断;若产能过剩,则会增加设备空载损耗,提高吨煤耗电量。 三、核心部件选型:三大关键指标 辊皮材质与硬度 辊皮是压球机的核心磨损件,脱硫石膏硬度虽低,但长期摩擦仍会导致普通碳钢辊皮快速磨损。建议选择高铬合金辊皮(硬度HRC58以上),耐磨性能较普通辊皮提升3倍,单次使用寿命可达8000小时以上,大幅减少停机更换频率。 液压系统稳定性 液压系统负责提供成型压力并保护设备,脱硫石膏压球所需压力通常在15-25MPa。需选择带恒压调节功能的液压系统,压力波动≤±0.5MPa,当进料过多或有金属异物进入时,可自动卸压保护辊面,避免设备损坏。 喂料方式选择 针对脱硫石膏易架桥、流动性差的特点,必须选择带双轴强制喂料装置的机型,通过螺旋挤压将物料均匀送入对辊间隙,杜绝传统重力喂料导致的给料波动、成球率不稳定问题。 四、厂家考察:三个必问问题 是否有脱硫石膏压球实际案例? 要求厂家提供3个以上同类型物料的投产案例,并实地考察运行情况,重点观察成球率、球团强度及设备故障率。 是否提供物料试压服务? 正规厂家会免费提供试压服务,根据试压结果调整辊型、压力等参数,确保设备与物料精准匹配。 质保期与售后响应速度? 核心部件(辊皮、液压系统、减速机)质保期不低于18个月,售后响应时间不超过24小时,避免因设备故障导致生产线长时间停机。 五、总结 脱硫石膏压球机选型需遵循“物料适配、产能匹配、核心部件可靠”三大原则,避免盲目追求低价或高产能。通过科学选型,企业可实现成球率≥95%、球团抗压强度≥30N的稳定生产,为脱硫石膏的资源化利用提供坚实设备保障。2026-09-24
-
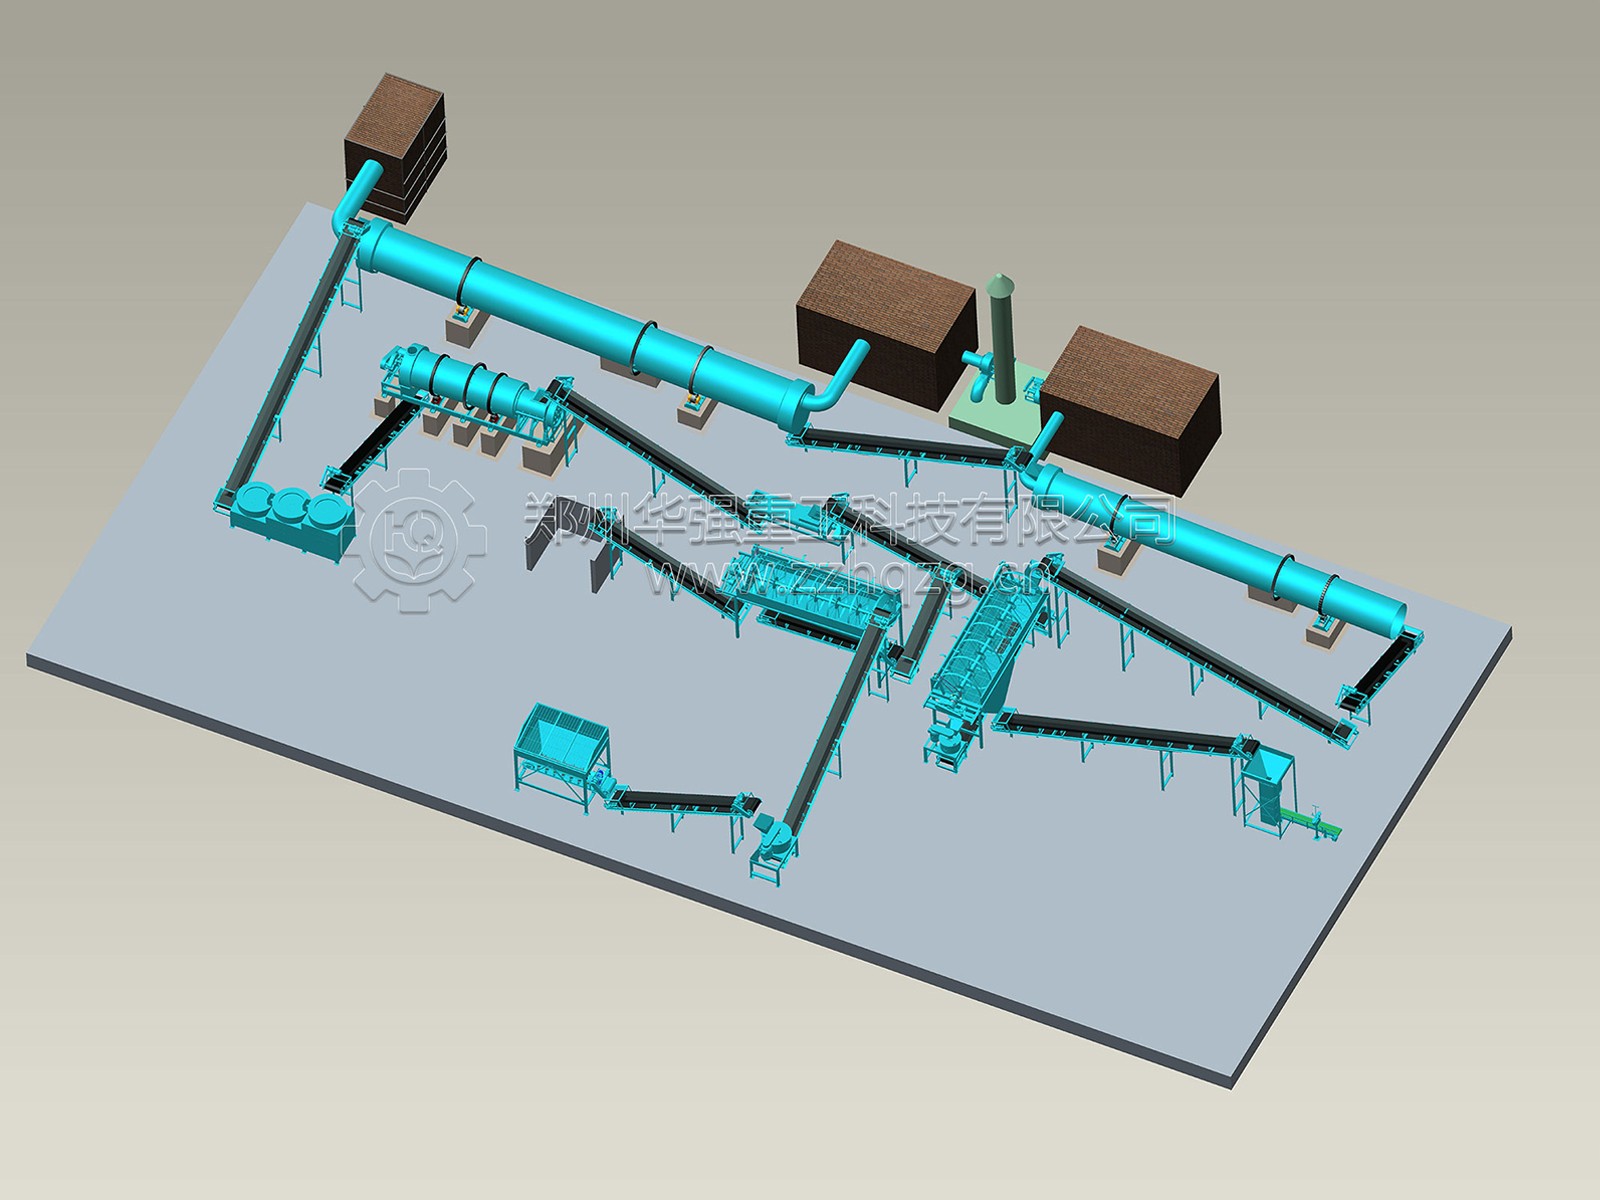 有机肥湿法造粒生产线配置方案:从发酵到包装全流程解析在有机肥生产领域,湿法造粒生产线因其成球率高、颗粒圆润、适应性强等优势,成为众多肥料企业的优选。 一、发酵腐熟工段:品质根基 发酵是有机肥生产的核心前置工序,直接决定肥料的腐熟度和无害化水平。原料预处理阶段,需将畜禽粪便、秸秆等物料按碳氮比25:1-30:1进行配比,通过固液分离机将含水率调节至50%-65%(手握成团、落地即散为**状态)。发酵工艺可选槽式或条垛式:槽式发酵适合规模化连续生产,配备槽式翻抛机,发酵周期7-10天;条垛式发酵投资更低,采用履带式翻抛机,周期15-25天。发酵期间需维持55-65℃高温至少7天,确保病原菌、虫卵和杂草种子无害化杀灭,腐熟后物料呈深褐色、无恶臭、带泥土清香。 二、粉碎配料工段:精准调控 腐熟后的物料需经半湿物料粉碎机破碎至3mm以下,通过滚筒筛分机筛除杂质和大颗粒,合格细料进入配料环节。配料阶段可根据产品需求添加氮磷钾、中微量元素或功能菌剂,通过双轴卧式搅拌机实现均匀混合,配料精度控制在±0.5%-1%。混合后物料含水率需调节至26%-33%,为湿法造粒创造绝佳条件。 三、造粒成型工段:核心突破 湿法造粒是生产线的核心环节,主流设备为圆盘造粒机。该设备通过圆盘旋转产生的离心力和摩擦力,使物料在滚动中团聚成球,成球率可达85%以上,产出的球形颗粒外观圆润、商品性优异。造粒过程中无需添加粘结剂,利用有机物微粒的镶嵌生长特性即可实现纯有机物造粒,有机含量可高达99%。对于高纤维物料(如沼渣、菌渣),可选用搅齿式造粒机,其强制挤出工艺对粗纤维包容性更强。 四、烘干冷却工段:水分控制 湿法造粒后的颗粒含水率高达35%-45%,需通过回转式烘干机进行低温大风量烘干,将水分降至15%以下。烘干温度需控制在60-70℃,避免有机质碳化和功能菌失活。烘干后的颗粒经逆流式冷却机降温至接近室温,防止结块返潮,同时提升颗粒强度和储存稳定性。 五、筛分包装工段:成品交付 冷却后的颗粒经二次筛分,不合格品返回造粒工序重新加工,合格产品进入包装环节。通过自动定量包装机实现25kg/50kg规格精准称重,计量精度±0.2%,配合缝包机完成封口。成品储存于通风干燥仓库,执行NY/T 525-2021标准(有机质≥30%,总养分≥4%)。 六、环保配套工段:合规保障 生产线需配备脉冲布袋除尘器收集粉尘,发酵臭气通过生物滤池或光氧除臭系统处理,生产渗滤液全部回流用于原料调湿,实现厂区污水零外排,满足环评验收要求。 湿法造粒生产线配置需遵循"前序工段产能≥后序工段5%-10%"的设计原则,确保各工序产能匹配,避免物料堆积或断料。通过科学配置发酵、粉碎、造粒、烘干、冷却、包装六大核心工段,企业可实现有机肥的增效、稳定、合规生产,为农业绿色发展提供优质肥料产品。2026-09-24
相关工艺


