


有机肥生产线是将畜禽粪便、秸秆、污泥等有机废弃物转化为商品肥料的成套设备系统。随着国家"化肥零增长"行动深入推进及绿色农业政策扶持,有机肥产业迎来快速发展期,投资一条标准化有机肥生产线已成为农业创业者和环保企业的热门选择。
一、有机肥生产线设备组成
一套完整的有机肥生产线主要由九大系统构成:发酵系统、粉碎系统、配料系统、混合系统、造粒系统、烘干系统、冷却系统、筛分系统和成品包装系统。
核心设备及功能说明如下:
原料预处理环节主要使用固液分离机和粉碎机,用于调节原料含水率并破碎大块物料,确保后续发酵均匀。
发酵腐熟环节是整条生产线的核心,采用槽式翻抛机、履带式翻抛机或发酵罐等设备,通过好氧发酵技术,10至15天即可完成物料腐熟,同时彻底灭活病原菌和虫卵。
配料混合环节依靠电子配料秤和卧式搅拌机,按配方精准配比氮、磷、钾及有机质,保证成品养分均衡。
造粒成型环节常用圆盘造粒机、转鼓造粒机或挤压造粒机,将粉状物料制成颗粒,成品成球率可达85%以上。
烘干冷却环节采用回转烘干机和滚筒冷却机,采用低温烘干工艺(温度控制在65℃以内),有效保护肥料中的有益微生物活性。
筛分包装环节由滚筒筛分机和自动定量包装机完成,分级筛选后按50公斤/袋标准自动灌装,成品直接入库待销。
二、有机肥生产工艺流程
有机肥生产分为前期发酵和后期深加工两大阶段。
标准工艺流程为: 原料收集 → 调节水分(30%-35%)→ 加入发酵菌剂 → 翻抛发酵(10-15天)→ 粉碎筛分 → 自动配料 → 混合搅拌 → 造粒成型 → 低温烘干 → 冷却 → 筛分 → 包膜(可选)→ 自动包装 → 成品入库。发酵环节是整个流程的关键,采用好氧微生物发酵技术,借助翻抛设备定时翻抛供氧,维持微生物活性,完成物料腐熟,实现无害化处理。
三、大小型生产线配置区别
小型有机肥生产线:适合初创用户、小作坊生产,设备配置精简,投资低、占地小。以粉碎机、搅拌机、造粒机、包装机为主,无需复杂配套,操作简单,回本周期快,满足日常散户生产需求。
大型全自动生产线:适合规模化建厂、量产销售,全套设备自动化联动,可24小时连续作业,产能大、人工消耗少,成品品质统一,适合正规厂区规模化经营、对接农资市场。
四、有机肥建厂核心优势
有机肥加工厂属于环保扶持项目,可有效处理畜禽粪污、秸秆固废,解决养殖污染难题,合规通过环保检查。同时成品有机肥市场需求旺盛,适用于果蔬种植、园林绿化、土壤改良等场景,市场销路广,经济效益稳定,是兼顾环保与创收的优质项目。
五、建厂配置避坑要点
建厂切忌盲目高配设备,需根据原料湿度、物料类型、场地面积、日产量合理规划。湿料居多优先搭配防堵型粉碎搅拌设备;主打颗粒成品优先选用稳定性高的造粒设备。优先选择一站式厂家成套配置,设备适配度更高、售后更有保障。
六、选购建议
选购有机肥生产线时,建议关注以下几点:一是就近建厂,选址靠近原料产地,降低运输成本;二是环保优先,配备除臭和除尘设施,满足新环保排放标准;三是灵活配置,根据原料特性和市场定位选择粉状线或颗粒线,避免过度投资;四是申请有机认证,提升产品溢价能力,拓展经济作物市场。
 156-3820-6333
-
 有机肥生产线有机肥料富含有机质,能提供作物生长所需养分,又能培肥改良土壤。有机肥种类繁多,原料十分广泛,肥料也千变万化。它提供作物生长所需养分,它含有作物生长的16种营养成分,还含有其他有益作物生长的元素,可促进作物生长,养分释放均匀长久,有机肥所含的养分多以有机态形式存在,可缓慢释放,长久供应作物养分。施用有机肥可改良土壤结构增强土壤肥力,有机肥可增加土壤持水量,一般可提高10倍左右,又有很好的排水性,因此能缓和土壤干湿之差,是作物根部环境不至于过大或过小。 我厂是专业的有机肥设备生产厂家所产产品是以鲜鸡、猪粪为原料,不含任何化学成份,而鸡、猪消化能力差,只能消耗掉25%的营养成份,而饲料中另外75%营养成分随粪便排出,从而使干成品含氮、磷、钾、有机质、氨基酸、蛋白质等成份。鸡粪烘干机既为企业创造了经济效益,又为人类的环保工程作出了巨大贡献。
-
 复合肥生产线采用无干燥常温工艺生产,一次成型、产量1-1.5t/h、1.5-3th/h两种规格。该设备投资少、见效快、经济效益好。成套设备流程布局紧凑,科学合理,技术先进。节能降耗,无三废排出,操作稳定,运行可靠维修方便。原料适应性广,适用于复混肥料、医药、化工、饲料等各种原料的造粒,产品成粒率高。能生产各种浓度,多种类型(包括有机肥、无机肥、生物肥、磁化肥等)复混肥。
-
 BB肥生产线BB肥生产线 它根据复混肥料厂及化肥经销商要求设计制作,产量1-10万吨,采提升槽直接进料、搅拌机直接卸料的工艺,几乎达到了“零”落料的目标。 BB肥主体设备采用正反转操作,通过特殊内螺旋机构及独特的三维结构进行物料搅拌与输出,整套设备具有价格低、占地面积小、产量大、搅拌均匀等特点。 BB肥生产线特点如下: (一)全自动。BB肥生产线由自动配料系统、混合系统、定量包装机三部分组成,电脑控制,全自动化生产。大大减少了工作人员,降低了劳动强度。 (二)精度高。配料系统为电脑控制、电子称重,严格控制配比。各种不同配料,电子定量包装后的误差都小于千分之一。 (三)产量大。该生产线设计产量为每小时8T~30T,有三种规格供选择。这样充分解决了BB肥因季节性强集中要料的矛盾。 (四)技术新。 1.混合系统采用滚筒式无损坏混合机、桶式上料机,不仅不损坏物料原有的颗粒形状,更防止混合后的成品再发生离析现象;分批间歇混合方式,混合均匀度高。混合机叶片设计独特,搅拌均匀,进出料迅速。有效地提高了产品的质量和市场竞争力。 2.针对我国南方气候潮湿、生产车间相对较小、人工成本高,XYPF-B系列(地面上料法)生产线设备,配料系统下置、桶式提升,生产线结构紧凑、占地面积小,直接在地面上料,劳动强度相对较小。独特的桶式提升装置,更大限度的减少物料和空气的接触,避免了生产过程中物料吸湿返潮。 3.XYPF-Ⅱ系列防腐机型,采用不同的特殊防腐措施,大大延长了设备的使用寿命,特别适合在多雨潮湿的地区使用。 4.BB肥生产线没有任何藏粒死角,停机后清理,方便、简单。 (五)易管理。生产线主控室可监控各组成设备的运行状态,高速485或232通讯接口,方便与打印机、计算机连接,可储存20种配方,实现生产管理现代化。 (六)适应性强。适合各种恶劣现场环境,包括北方高寒地区、南方潮湿地区。
-
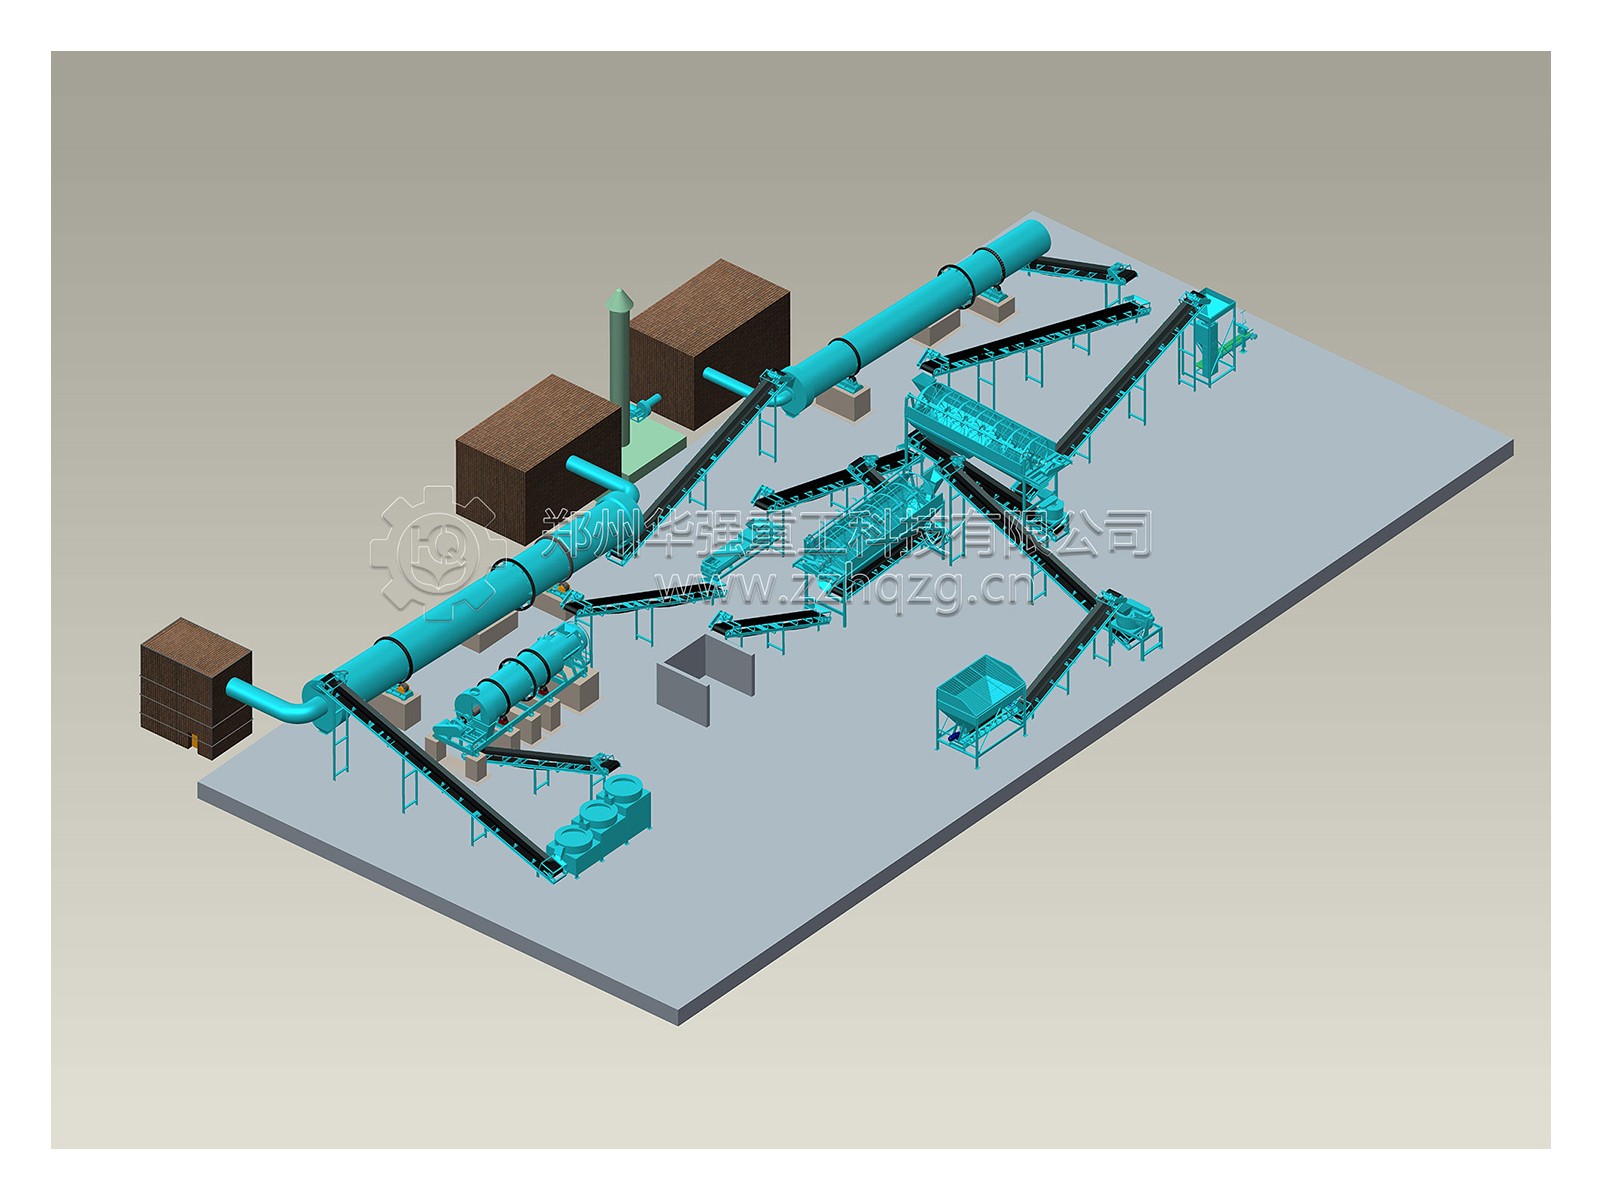 粉状有机肥生产线:省略造粒烘干,工序短投资少适配基地直销很多养殖场、家庭农场、农业合作社在规划有机肥项目时,都会面临一个选择:做颗粒有机肥还是粉状有机肥?如果是中小型规模、预算有限、主要面向周边种植基地销售, 粉状有机肥生产线 往往是更合适的选择。它省略了造粒、烘干、冷却等工序,工艺流程短、设备投资少、运营成本低,特别适合基地直销、合作社自用和区域市场销售。 一、粉状线为什么更适合中小规模? 粉状有机肥生产线的优势,主要体现在三个方面。 工艺流程短 。粉状线主要包含发酵、粉碎、筛分、混合、包装等核心环节,不需要造粒、烘干、冷却等后处理工序。设备安装简单,调试周期短,适合快速投产。 设备投资少 。相比颗粒线需要配置造粒机、烘干机、冷却机、提升机、除尘系统等设备,粉状线设备配置更精简,整体投资压力更小,适合中小型养殖场和合作社起步。 运营成本省 。粉状线不需要烘干环节,能耗明显低于颗粒线。对于刚进入有机肥行业的用户来说,前期运营压力更小,回本周期更短。 二、粉状有机肥生产线主要设备 一条完整的粉状有机肥生产线,通常由以下几类设备组成。 发酵翻抛设备 。包括槽式翻抛机、履带式翻抛机等,主要用于畜禽粪便、秸秆、菌渣等原料的好氧发酵。通过定期翻抛,实现供氧、散热、除臭,促进物料腐熟。 粉碎设备 。发酵陈化后的物料需要经过粉碎处理,使成品达到细粉状态。常用的有立式粉碎机、半湿物料粉碎机等,可根据原料含水率和细度要求选择。 筛分设备 。用于筛除杂质、粗料和未腐熟物料,保证成品细度均匀。常见设备有滚筒筛分机、振动筛等。 混合设备 。如果生产配方肥、生物有机肥,需要添加菌剂、微量元素、中量元素等辅料,混合设备可以保证物料混合均匀。 包装设备 。成品粉碎筛分后,通过自动定量包装机进行称重打包,便于储存、运输和销售。 输送与除尘设备 。皮带输送机、斗式提升机、布袋除尘器等辅助设备,用于衔接各生产环节,减少粉尘外溢,改善生产环境。 三、粉状有机肥生产流程 粉状有机肥的生产流程相对简单,一般分为以下几个步骤。 原料收集与配比 。将畜禽粪便、秸秆、菌渣、饼粕等原料按一定比例混合,调节含水率和碳氮比,为发酵创造良好条件。 好氧发酵 。通过翻抛设备定期翻堆,使物料充分供氧、升温、腐熟。发酵过程中可杀灭部分病原菌、虫卵和杂草种子,提高有机肥安全性。 陈化后熟 。发酵完成后,物料需要陈化一段时间,使有机质进一步稳定,减少烧苗风险。 粉碎筛分 。陈化后的物料经粉碎、筛分处理,达到成品细度要求。 配料混合 。根据产品需求,可添加功能菌剂、微量元素等,混合均匀后形成配方肥或生物有机肥。 成品包装 。合格成品按规格打包入库,储存于干燥通风处。 四、粉状线适配哪些场景? 粉状有机肥生产线特别适合以下场景。 中小型养殖场 。日处理粪污量不大,建设粉状线可以解决粪污处理难题,同时生产有机肥增加收益。 家庭农场和合作社 。投资门槛低,操作简单,适合小规模生产,满足自有基地用肥需求。 周边基地直销 。粉状有机肥主要面向果蔬基地、茶园、大田种植户销售,运输距离短,销售半径集中在周边区域。 有机肥项目起步阶段 。对于刚进入有机肥行业的用户,粉状线可以作为前期项目,后期再根据市场需求升级为颗粒线。 五、粉状线与颗粒线怎么选? 如果主要面向周边种植基地销售,注重成本控制,生产规模不大,粉状有机肥生产线更合适。如果面向农资市场、经销商渠道销售,需要成品外观规整、便于长途运输,则可以考虑颗粒有机肥生产线。 粉状有机肥的优势在于投资少、工艺短、见效快,适合基地直销和区域销售;颗粒有机肥的优势在于成品品相好、便于包装运输,适合规模化商品销售。 粉状有机肥生产线不是“简化版”,而是更适合中小规模、基地直销和起步项目的实用方案。它省略了造粒烘干等复杂工序,保留了有机肥改良土壤、提升地力的核心价值。对于养殖场、家庭农场、合作社来说,选择粉状线,既能解决粪污处理问题,又能降低投资压力,实现变废为宝、增收增效。2026-09-21
-
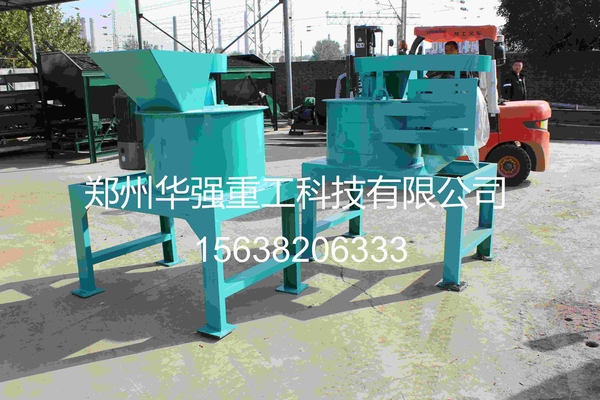 立式刀片粉碎机核心结构,工作原理立式刀片粉碎机 采用垂直立式布局,整体由进料口、粉碎腔、主轴刀组、定刀组、筛网、出料口、电机及传动系统组成。与传统卧式粉碎机不同,物料从顶部进料口垂直下落,在重力作用下自然进入粉碎腔,无需螺旋推送或强制喂料,从根本上避免了高湿物料的堵料问题。 粉碎腔内部采用"动刀+定刀"双重粉碎系统: 动刀组:安装在高速旋转的主轴上,通常配备多组合金刀片,转速可达1500-3000转/分钟,负责高速剪切、击打物料。 定刀组:固定在粉碎腔内壁,与动刀形成剪切间隙,配合动刀对物料进行二次切碎。 筛网:位于粉碎腔底部,控制出料粒度,只有达到筛孔尺寸的细料才能排出,粗料继续在腔内循环粉碎。 立式刀片粉碎机的 工作过程 可分为四个阶段: 一阶段:重力进料。物料从顶部进料口垂直下落,依靠自身重力进入粉碎腔。由于无需水平推送,即使含水率高达30%-40%的高湿物料(如鲜鸡粪、湿菌渣、发酵料)也不会堵塞进料口。 二阶段:高速剪切。主轴带动动刀组高速旋转,物料在下落过程中被高速旋转的刀片反复剪切、击打。动刀与定刀之间的间隙通常控制在3-5mm,形成强大的剪切力,将大块物料瞬间切碎。 三阶段:碰撞粉碎。被剪切的物料在离心力作用下被甩向粉碎腔内壁,与腔壁、定刀发生剧烈碰撞,进一步破碎细化。部分设备还配备衬板齿条,增加碰撞次数,提升粉碎效率。 四阶段:筛分循环。粉碎后的物料到达底部筛网,达到筛孔尺寸的细料直接排出,未达到尺寸的粗料被反弹回粉碎腔,继续参与下一轮粉碎,直至全部达标。 立式刀片粉碎机适用于秸秆、菌渣、饼粕、粪便、中药材、塑料等多种物料的粉碎。选购时需关注以下参数: 电机功率 :时产1-3吨选15-22kW,时产3-5吨选30-37kW,时产5-10吨选45-75kW。 刀片材质 :优选合金钢或锰钢刀片,硬度高、耐磨性强,使用寿命是普通刀片的3-5倍。 筛网孔径 :根据后续工艺需求选择,造粒前建议选3-5mm,粉肥可直接选1-2mm。 立式刀片粉碎机的 工作原理 可以概括为“重力进料、多层剪切、离心撞击、底部排出”。选型时重点关注刀片层数和排列方式是否匹配物料特性,维护时重点检查刀片磨损和筒壁粘附情况,这两项做到位,设备就能稳定运行。2026-09-21
-
 秸秆粉碎后做菌菇基料,要不要再发酵处理秸秆粉碎后用作菌菇基料,到底要不要再经过发酵处理?这是许多初次尝试用秸秆种菇的人**关心的问题。答案并非“一刀切”——取决于种的是什么菇、采用哪种栽培方式。 发酵的真正作用 秸秆的主要成分是纤维素和木质素,食用菌菌丝虽然能分解这些物质,但直接利用效率不高。发酵处理的核心价值有三点:一是通过微生物活动初步降解纤维素和木质素,把大分子拆成小分子,让菌丝更容易“吃”;二是发酵过程中堆体温度可升至60至70℃,杀灭部分杂菌和虫卵,降低污染风险;三是发酵能软化秸秆纤维,改善物料的透气性和持水性。 哪些情况必须发酵? 如果种的是双孢蘑菇、姬松茸、草菇、鸡腿菇等草腐菌,发酵是必选项。这类食用菌的栽培方式就是“发酵料栽培”,必须先将秸秆与畜禽粪便等辅料混合建堆,经过一次发酵甚至二次发酵,才能接种。以双孢蘑菇为例,行业标准明确要求所有草腐基质生产均应进行一次发酵,双孢蘑菇和巴西蘑菇还宜进行二次发酵。 如果你种的是平菇,发酵也是推荐做法。发酵料栽培平菇能有效抑制杂菌,成功率比生料栽培更高。有**技术采用堆料自然发酵6至7天,发酵后培养料无须灭菌即可直接接种,还能将杂菌孢子在发酵中“诱导萌发”后再用高温杀死,实现开放式栽培。 哪些情况可以不发酵? 生料栽培适用于抗性较强的品种,目前主要限于平菇、草菇和大球盖菇。生料栽培就是把秸秆粉碎、加水拌匀后直接接种,省去了发酵环节,操作简单、成本低。但生料栽培的污染风险明显更高,对原料新鲜度、环境洁净度和操作规范的要求也更严格。 需要注意的是,木腐菌类如香菇、杏鲍菇、金针菇、木耳等,通常采用熟料栽培——装袋后经过高压或常压灭菌,而不是靠发酵来处理。这类品种的栽培流程中,发酵不是必需环节,灭菌才是核心。 发酵与不发酵的效果差距 有研究比较了生料、发酵料和熟料三种处理方式对大球盖菇栽培的影响,结果熟料栽培产量**,发酵料次之,生料**。发酵料栽培的生物转化率比生料栽培高出约43个百分点。这说明即使对于可以生料栽培的品种,增加发酵环节也能带来明显的增产效果。 实操建议 如果种的是草腐菌或平菇,建议做发酵处理。将秸秆粉碎后充分预湿,含水量控制在60%至65%,建堆后待料温升至60℃以上维持一段时间,翻堆2至3次,发酵周期通常7至15天。发酵好的料应呈咖啡色、无粪臭味、有草香味,手捏能捏拢、松手即散。 如果种的是木腐菌,发酵与否取决于你的灭菌条件——有可靠灭菌设备就用熟料路线,发酵不是必须的。如果条件有限又想降低污染率,发酵后灭菌是更稳妥的选择。2026-09-20
-
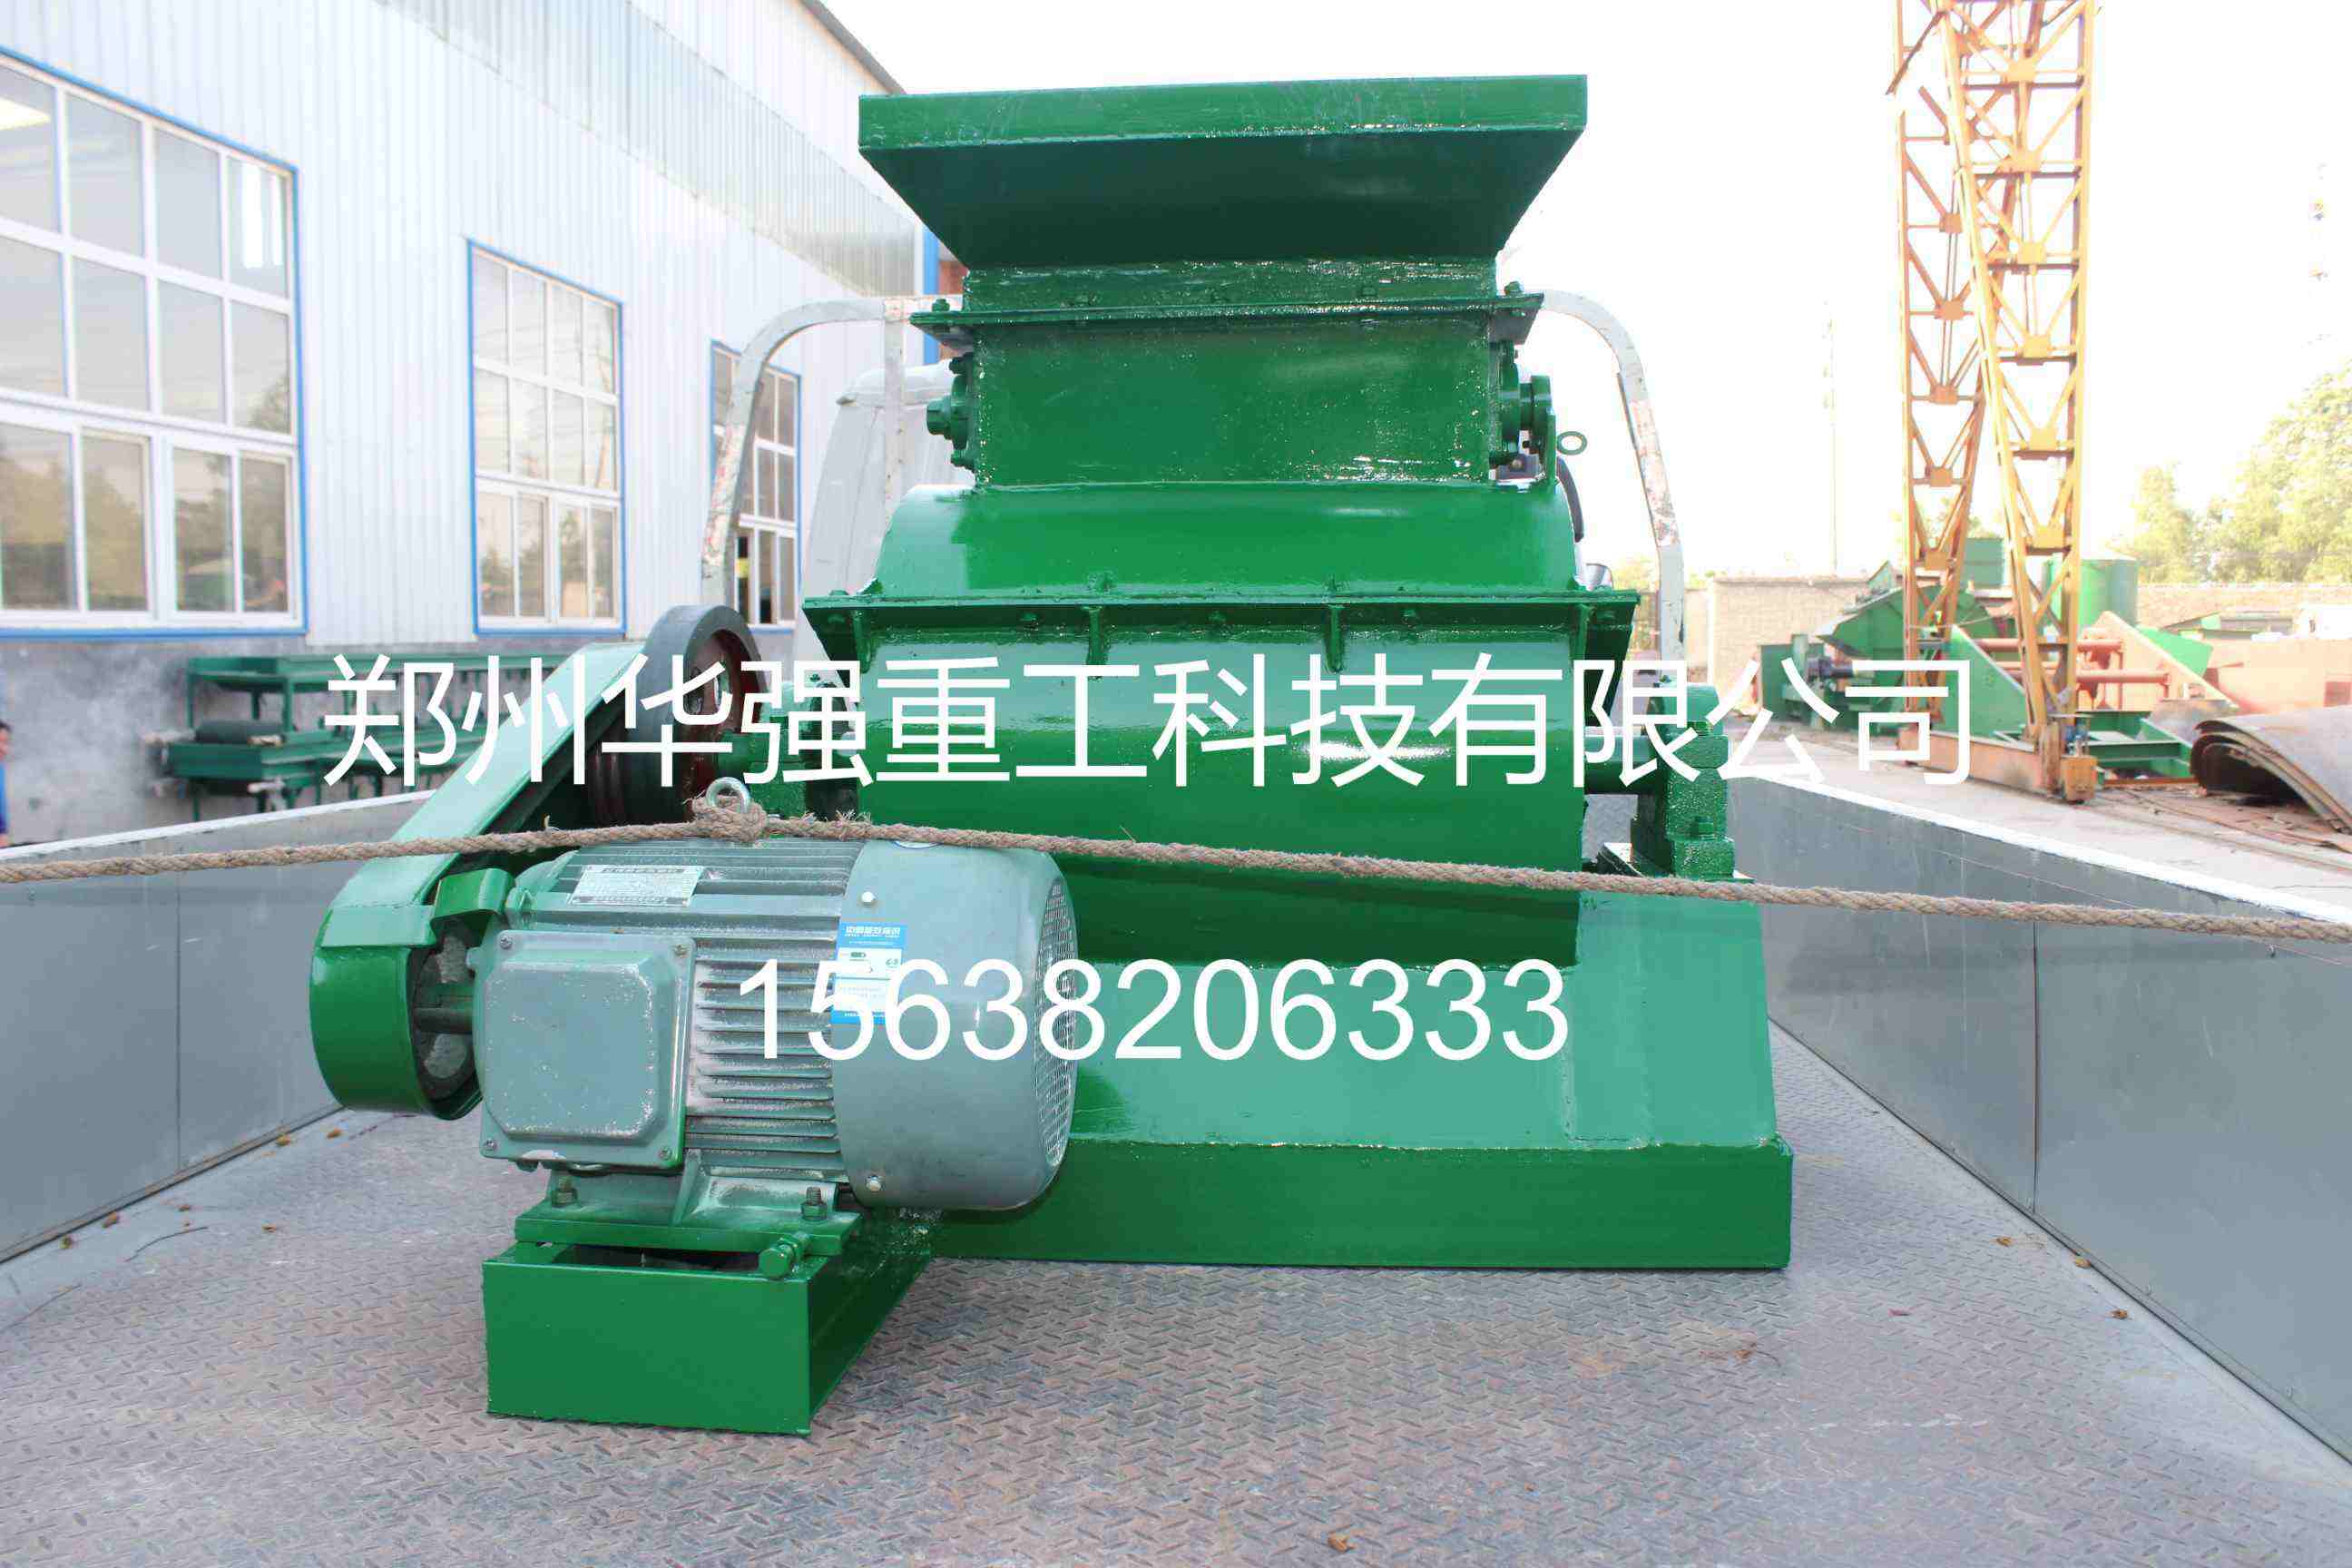 受潮结块的库存尿素怎么处理?先破碎还是先烘干库存尿素一旦受潮结块,处理起来**纠结的就是顺序问题:是先把硬块打碎,还是先想办法把水分烘掉?这两步看似只是先后之别,实际操作中顺序选错,轻则多花一倍成本,重则让整批尿素熔化板结、氮素流失,彻底失去回用价值。要判断先后,得先看两个关键指标——物料含水率和尿素本身的耐热边界。 一、先弄清尿素为什么会结块 尿素结块并不是"受潮后变湿"这么简单。颗粒表面吸潮后微量溶解,在颗粒接触点形成饱和溶液,随后水分蒸发、溶质重新结晶,生成坚硬的"晶桥",把无数颗粒牢牢粘成一个整体。因此结块尿素往往外硬内湿,表层看不出水分,内部却仍藏着潮气,这也是直接整块烘干效果差的根本原因——热量传不进内部,外层干了,核心依旧潮湿,冷却后反而结得更死。 二、判断依据之一:物料能不能进粉碎机 处理顺序的重要一道分水岭是含水率。含水率在3%以下时,结块尿素虽硬但质地脆,属于典型的脆性物料,受外力击打即碎,可以顺畅进入单轴尿素粉碎机完成常温破碎。含水率超过3%以后,物料开始发黏、韧性上升,击打时不再碎裂而是变形,极易粘在机腔内壁和链条上,造成堵料、闷车,甚至烧毁电机。也就是说,能不能"先破碎",取决于物料是否还保持脆性状扱,而不是取决于块头有多大。 三、判断依据之二:尿素能不能受得住热 第二道分水岭是温度。尿素熔点约132.7℃,属热敏性物料,温度超过80℃时缩二脲含量明显上升,接近100℃后颗粒开始软化、熔化,反而粘成更硬的块,甚至牢牢粘死在烘干机筒壁上难以清理。同时高温下尿素水解挥发,氮素直接损失。这条红线决定了处理结块尿素只能低温干燥,绝不能高温烘干,也从根本上否定了"先整块高温烘干再破碎"的可行性。 四、常规顺序为什么是先破碎 综合上述两点,常规情况下的正确顺序是先破碎、后干燥,甚至破碎后根本不需要干燥。破碎靠的是链条或锤片的高速击打,属常温物理破碎,不会升温,因此不会造成熔化或缩二脲升高;破碎后物料比表面积成倍增大,内部包裹的潮气充分暴露,只需摊晾通风即可自然降水,必要时再辅以50–60℃的低温热风短时处理,脱水效率比整块烘干高出数倍。轻度结块(含水率1%以下)通常破碎后即可直接回用,中度结块(含水率1%–3%)破碎后摊晾或低温干燥即可达标。 五、只有一种情况需要先降水 真正需要"先降水再破碎"的,只有含水率超过5%、已经发黏甚至淌水的重度结块。这类物料已失去脆性,直接进粉碎机必然粘机堵料。正确做法是先摊开通风晾晒,或掺入干燥的尿素粉、填充料吸收稀释,把含水率降到3%以下、物料恢复松散后,再送入单轴尿素粉碎机破碎,若细度或水分仍不达标,然后补一道低温干燥即可。 六、破碎与干燥环节的操作要点 破碎环节要控制给料速度,剔除严重淌水的湿团,避免瞬间超负荷;普通锤片式粉碎机对黏湿物料适应性差,单轴尿素粉碎机采用链条击打和防粘衬板设计,更适合这类工况。干燥环节必须守住低温、短时、不超80℃的红线,热风不能直接明火接触尿素,烘干后须冷却至常温再装袋,否则余热会导致二次结块。 七、处理后的回用与库存预防 破碎干燥后的尿素,若品质未发生明显变化,可正常进入复合肥配料系统;若已出现氮素损失或缩二脲超标,建议降级用于低端掺混肥,或少量掺入新料,不宜直接进入对原料要求严格的高塔造粒工艺。预防上,库存尿素应垫高防潮、控制仓库相对湿度在60%以下,堆垛不宜过高,存放周期尽量缩短,并严格执行先进先出。 结语 受潮结块的库存尿素,绝大多数情况应先破碎、后干燥,甚至只破碎不干燥。 只有含水率超过5%、已经发黏淌水的重度结块,才需要先摊晾降水再破碎。整条处理链上必须守住两条边界:一是含水率3%以下才能进粉碎机,二是干燥温度绝不超80℃。按含水率分级、用常温破碎打头,是成本很低、损耗很小的处理路径。2026-09-20


