


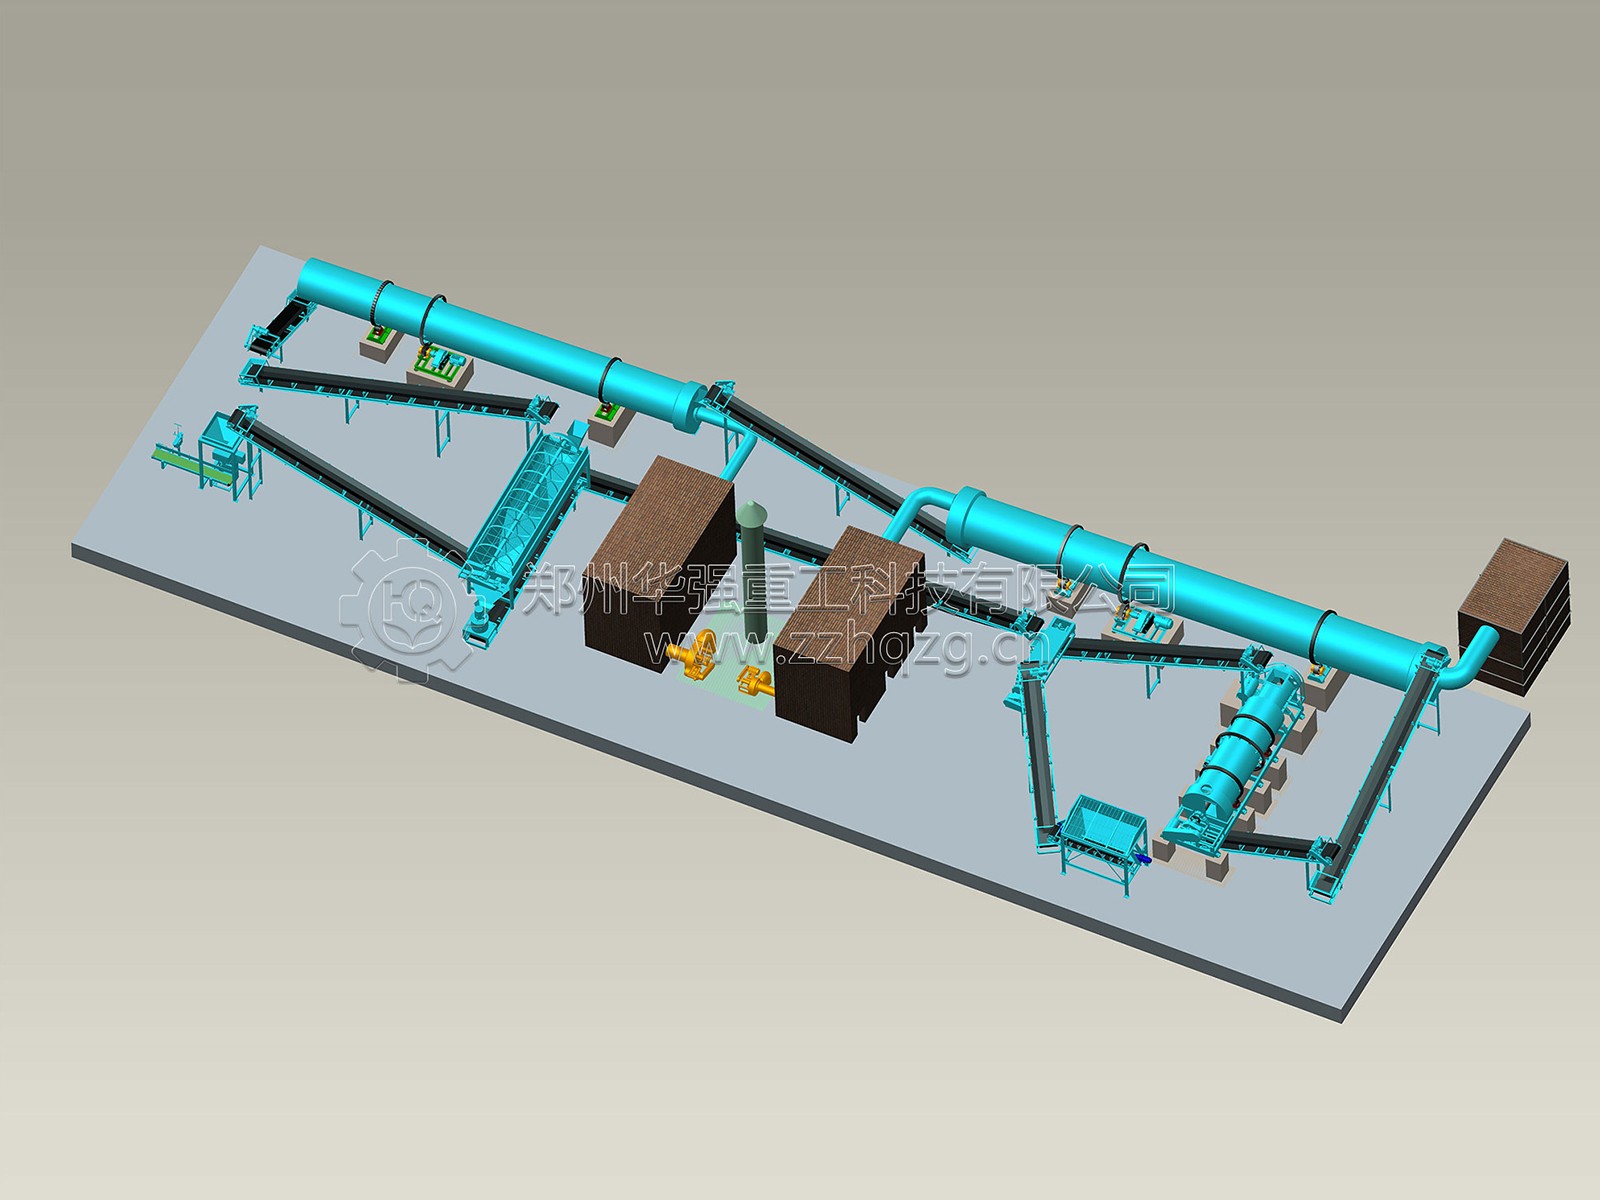
鸡粪是养殖业产生的大宗废弃物,也是生产有机肥的优质原料。但鸡粪从养殖场清理出来到变成可销售的颗粒有机肥,需要经过发酵腐熟、粉碎、混合、造粒、筛分、包装等多道工序。单台设备采购往往导致工序衔接不畅、产能不匹配。全套鸡粪有机肥加工设备,从发酵到包装一站式供应,正在成为越来越多有机肥厂的选择。
发酵环节:翻抛机是核心
鸡粪含水率高、粘性大,直接造粒无法成型,必须先经过好氧发酵腐熟。发酵环节的核心设备是翻抛机。槽式翻抛机适合规模化生产,配套发酵槽使用,翻抛深度可达1.5至2米,翻抛均匀度高;履带式翻抛机无需建槽,直接在平整地面上对条垛作业,适合场地条件有限的中小型厂。发酵周期通常为15至20天,翻抛频率根据季节和物料温度调整。发酵完成后,物料含水率降至30%左右,臭味大幅减轻,达到腐熟标准。
粉碎与混合环节:为造粒做准备
腐熟后的物料需要经过粉碎机打碎结块,使粒度均匀。立式粉碎机或半湿物料粉碎机是常用选择,前者适合含水率较低的物料,后者对高湿物料适应性更强。粉碎后的物料按配方与氮磷钾添加元素、粘结剂等在搅拌机中混合均匀。卧式搅拌机混合速度快、均匀度高,适合连续化生产。
造粒与抛圆环节:决定成品卖相
造粒是鸡粪有机肥生产的关键工序。圆盘造粒机结构简单、操作直观,通过倾斜圆盘的旋转使物料滚球成型,适合中小规模生产。造粒后的颗粒表面粗糙、棱角分明,需要进入抛圆机进行整形。抛圆机通过高速旋转的抛圆盘使颗粒相互搓磨,棱角被磨平,表面变得圆整光滑,成球率可从60%至70%提升至95%以上。颗粒圆整度的提升不仅改善卖相,也提高了抗压强度,减少运输破碎。
烘干、冷却与筛分环节:定型与分级
造粒后的湿颗粒含水率仍然偏高,需要进入烘干机进行低温干燥定型。滚筒烘干机是常用设备,热风与物料在筒内充分接触,水分蒸发后颗粒强度提高。烘干后的颗粒温度较高,需经冷却机降温至接近室温,防止包装后结块。冷却后的颗粒进入滚筒筛分机进行分级,合格粒径的颗粒进入包装环节,偏大和偏小的颗粒分别返回粉碎或造粒工序重新处理。
包装环节:成品出厂前的一关
筛分合格的颗粒进入自动包装机进行定量灌装。包装机可配置称重系统和封口装置,实现从计量到封口的自动化作业。对于走品牌路线的企业,包装环节还可配套喷码机和码垛机,提升产品标识规范性和出厂效率。
一站式供应的价值
全套设备一站式供应的核心优势在于产能匹配和工序衔接。各环节设备按同一产能标准配置,避免“前端快、后端慢”的瓶颈。同时,统一供应商便于售后维护和技术支持,减少多头采购带来的协调成本。对于新建有机肥厂,一站式方案能够缩短投产周期,降低试错成本。
从鸡粪进厂到成品包装出厂,一套配置合理的全套设备可将废弃物转化为商品有机肥,实现环保效益与经济效益的统一。
 156-3820-6333
-
 有机肥生产线有机肥料富含有机质,能提供作物生长所需养分,又能培肥改良土壤。有机肥种类繁多,原料十分广泛,肥料也千变万化。它提供作物生长所需养分,它含有作物生长的16种营养成分,还含有其他有益作物生长的元素,可促进作物生长,养分释放均匀长久,有机肥所含的养分多以有机态形式存在,可缓慢释放,长久供应作物养分。施用有机肥可改良土壤结构增强土壤肥力,有机肥可增加土壤持水量,一般可提高10倍左右,又有很好的排水性,因此能缓和土壤干湿之差,是作物根部环境不至于过大或过小。 我厂是专业的有机肥设备生产厂家所产产品是以鲜鸡、猪粪为原料,不含任何化学成份,而鸡、猪消化能力差,只能消耗掉25%的营养成份,而饲料中另外75%营养成分随粪便排出,从而使干成品含氮、磷、钾、有机质、氨基酸、蛋白质等成份。鸡粪烘干机既为企业创造了经济效益,又为人类的环保工程作出了巨大贡献。
-
 复合肥生产线采用无干燥常温工艺生产,一次成型、产量1-1.5t/h、1.5-3th/h两种规格。该设备投资少、见效快、经济效益好。成套设备流程布局紧凑,科学合理,技术先进。节能降耗,无三废排出,操作稳定,运行可靠维修方便。原料适应性广,适用于复混肥料、医药、化工、饲料等各种原料的造粒,产品成粒率高。能生产各种浓度,多种类型(包括有机肥、无机肥、生物肥、磁化肥等)复混肥。
-
 BB肥生产线BB肥生产线 它根据复混肥料厂及化肥经销商要求设计制作,产量1-10万吨,采提升槽直接进料、搅拌机直接卸料的工艺,几乎达到了“零”落料的目标。 BB肥主体设备采用正反转操作,通过特殊内螺旋机构及独特的三维结构进行物料搅拌与输出,整套设备具有价格低、占地面积小、产量大、搅拌均匀等特点。 BB肥生产线特点如下: (一)全自动。BB肥生产线由自动配料系统、混合系统、定量包装机三部分组成,电脑控制,全自动化生产。大大减少了工作人员,降低了劳动强度。 (二)精度高。配料系统为电脑控制、电子称重,严格控制配比。各种不同配料,电子定量包装后的误差都小于千分之一。 (三)产量大。该生产线设计产量为每小时8T~30T,有三种规格供选择。这样充分解决了BB肥因季节性强集中要料的矛盾。 (四)技术新。 1.混合系统采用滚筒式无损坏混合机、桶式上料机,不仅不损坏物料原有的颗粒形状,更防止混合后的成品再发生离析现象;分批间歇混合方式,混合均匀度高。混合机叶片设计独特,搅拌均匀,进出料迅速。有效地提高了产品的质量和市场竞争力。 2.针对我国南方气候潮湿、生产车间相对较小、人工成本高,XYPF-B系列(地面上料法)生产线设备,配料系统下置、桶式提升,生产线结构紧凑、占地面积小,直接在地面上料,劳动强度相对较小。独特的桶式提升装置,更大限度的减少物料和空气的接触,避免了生产过程中物料吸湿返潮。 3.XYPF-Ⅱ系列防腐机型,采用不同的特殊防腐措施,大大延长了设备的使用寿命,特别适合在多雨潮湿的地区使用。 4.BB肥生产线没有任何藏粒死角,停机后清理,方便、简单。 (五)易管理。生产线主控室可监控各组成设备的运行状态,高速485或232通讯接口,方便与打印机、计算机连接,可储存20种配方,实现生产管理现代化。 (六)适应性强。适合各种恶劣现场环境,包括北方高寒地区、南方潮湿地区。
-
全套鸡粪有机肥加工设备,发酵到包装一站式供应鸡粪是养殖业产生的大宗废弃物,也是生产有机肥的优质原料。但鸡粪从养殖场清理出来到变成可销售的颗粒有机肥,需要经过发酵腐熟、粉碎、混合、造粒、筛分、包装等多道工序。单台设备采购往往导致工序衔接不畅、产能不匹配。全套鸡粪有机肥加工设备,从发酵到包装一站式供应,正在成为越来越多有机肥厂的选择。 发酵环节:翻抛机是核心 鸡粪含水率高、粘性大,直接造粒无法成型,必须先经过好氧发酵腐熟。发酵环节的核心设备是翻抛机。槽式翻抛机适合规模化生产,配套发酵槽使用,翻抛深度可达1.5至2米,翻抛均匀度高;履带式翻抛机无需建槽,直接在平整地面上对条垛作业,适合场地条件有限的中小型厂。发酵周期通常为15至20天,翻抛频率根据季节和物料温度调整。发酵完成后,物料含水率降至30%左右,臭味大幅减轻,达到腐熟标准。 粉碎与混合环节:为造粒做准备 腐熟后的物料需要经过粉碎机打碎结块,使粒度均匀。立式粉碎机或半湿物料粉碎机是常用选择,前者适合含水率较低的物料,后者对高湿物料适应性更强。粉碎后的物料按配方与氮磷钾添加元素、粘结剂等在搅拌机中混合均匀。卧式搅拌机混合速度快、均匀度高,适合连续化生产。 造粒与抛圆环节:决定成品卖相 造粒是鸡粪有机肥生产的关键工序。圆盘造粒机结构简单、操作直观,通过倾斜圆盘的旋转使物料滚球成型,适合中小规模生产。造粒后的颗粒表面粗糙、棱角分明,需要进入抛圆机进行整形。抛圆机通过高速旋转的抛圆盘使颗粒相互搓磨,棱角被磨平,表面变得圆整光滑,成球率可从60%至70%提升至95%以上。颗粒圆整度的提升不仅改善卖相,也提高了抗压强度,减少运输破碎。 烘干、冷却与筛分环节:定型与分级 造粒后的湿颗粒含水率仍然偏高,需要进入烘干机进行低温干燥定型。滚筒烘干机是常用设备,热风与物料在筒内充分接触,水分蒸发后颗粒强度提高。烘干后的颗粒温度较高,需经冷却机降温至接近室温,防止包装后结块。冷却后的颗粒进入滚筒筛分机进行分级,合格粒径的颗粒进入包装环节,偏大和偏小的颗粒分别返回粉碎或造粒工序重新处理。 包装环节:成品出厂前的一关 筛分合格的颗粒进入自动包装机进行定量灌装。包装机可配置称重系统和封口装置,实现从计量到封口的自动化作业。对于走品牌路线的企业,包装环节还可配套喷码机和码垛机,提升产品标识规范性和出厂效率。 一站式供应的价值 全套设备一站式供应的核心优势在于产能匹配和工序衔接。各环节设备按同一产能标准配置,避免“前端快、后端慢”的瓶颈。同时,统一供应商便于售后维护和技术支持,减少多头采购带来的协调成本。对于新建有机肥厂,一站式方案能够缩短投产周期,降低试错成本。 从鸡粪进厂到成品包装出厂,一套配置合理的全套设备可将废弃物转化为商品有机肥,实现环保效益与经济效益的统一。2026-09-23
-
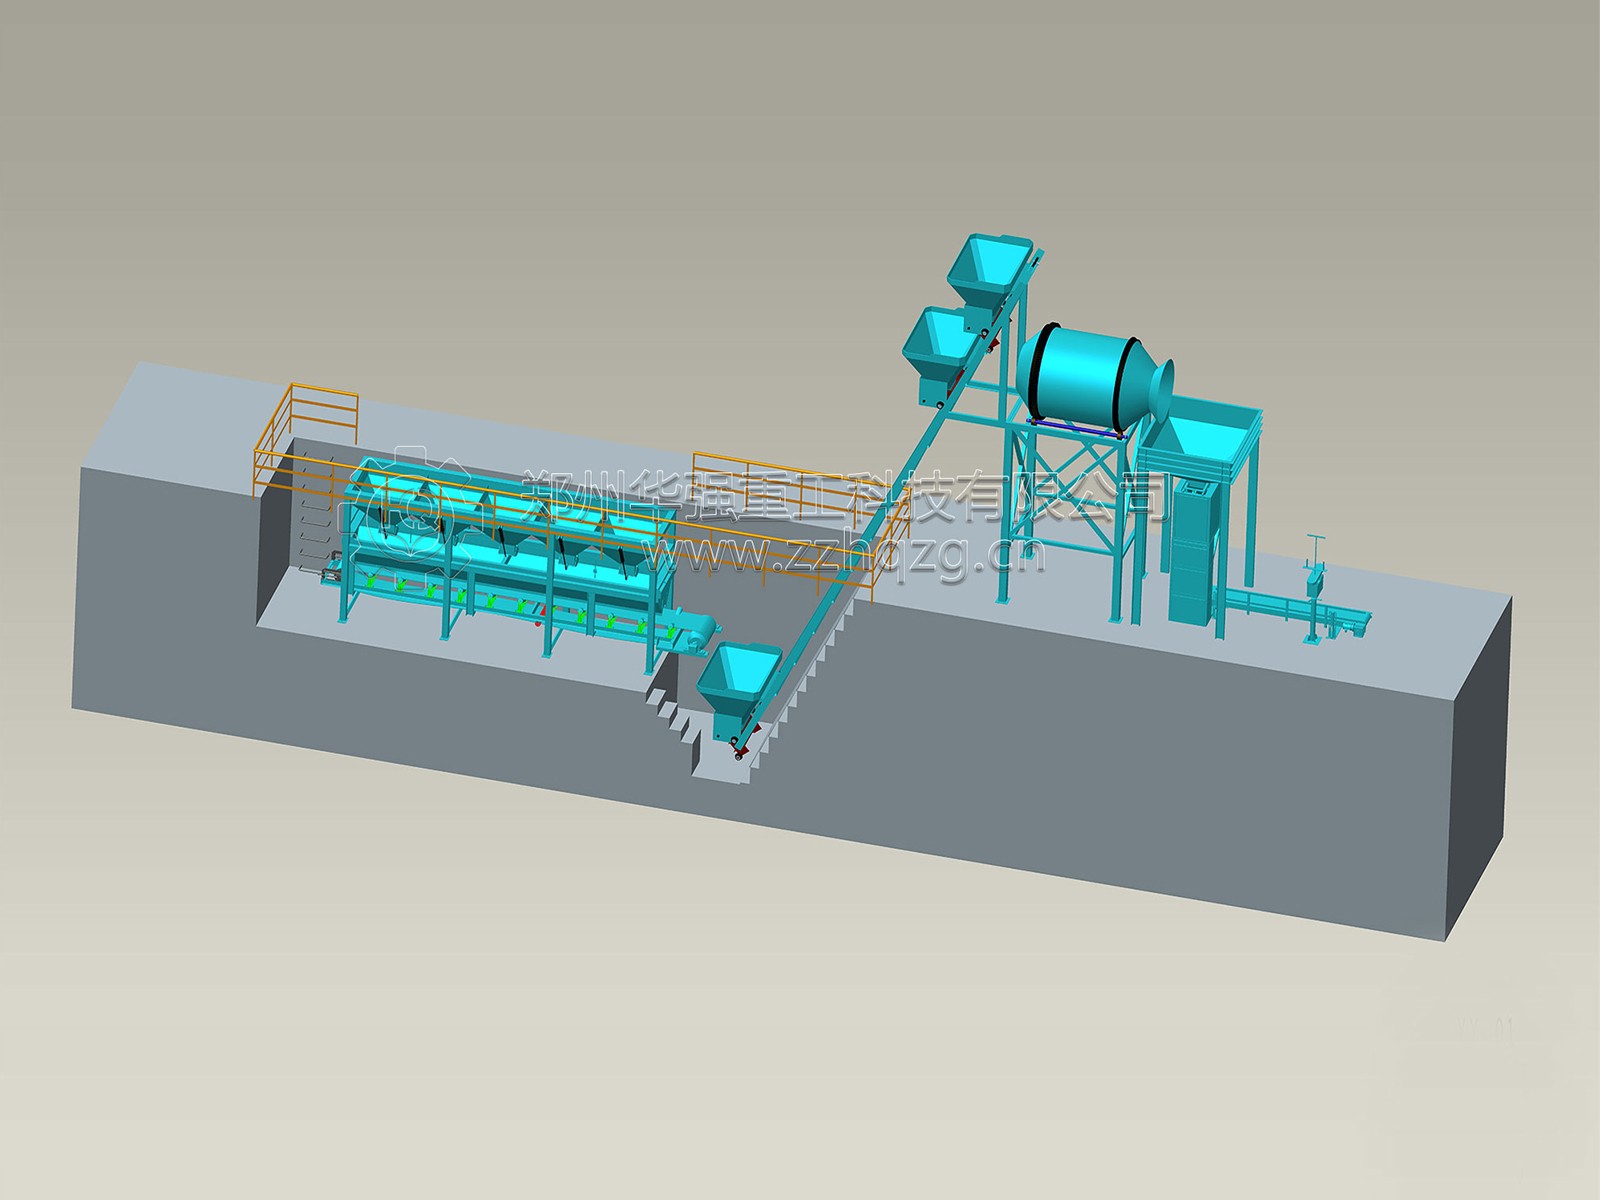 BB肥生产线自动配料系统原理与精度控制BB肥(掺混肥)生产线的核心在于将氮、磷、钾及中微量元素按配方比例精准混合。与复合肥的化学合成工艺不同,BB肥采用物理掺混方式,配料环节的精度直接决定成品养分含量是否达标。一套可靠的自动配料系统,需要从原理设计和精度控制两个层面同时发力。 系统构成与工作流程 BB肥自动配料系统通常由原料仓、给料装置、称重计量单元、混合机和PLC控制系统组成。工作流程按批次循环进行:PLC根据设定配方依次启动各原料仓的给料装置,物料落入计量秤斗进行称重,达到目标值后停止给料,依次完成所有组分的配料,随后卸料至混合机搅拌均匀。整个过程支持手动/自动切换,每个料仓和秤斗均可单独操作,便于调试与清理。 给料方式与计量原理 给料装置的选择与物料特性直接相关。粉状原料多采用螺旋输送器,颗粒状原料可选用皮带秤或振动给料。为兼顾速度与精度,主流方案采用 快加与慢加两级给料 :先以高速完成约95%的配料量,剩余部分切换至低速精细补料。这种“粗调+精调”的分段策略,是控制配料误差的基础手段。 计量方式主要有增量称重和失重称重两种。增量称重通过秤斗中物料重量的增加来判定给料量;失重称重则通过监测料斗内物料重量的减少速率来计算流量,适用于连续或半连续配料场景。BB肥生产线因批次混合的特点,多采用增量称重方式。 精度控制的关键技术 配料精度的核心挑战在于“空中量”——给料装置停止后,悬浮在空中的物料仍会落入秤斗。这部分不可忽略的重量若不加补偿,每一批次都会产生系统性正偏差。先进的控制方案通过 迭代学习 来解决:系统记录每次下料的实际误差,预测下一次的空中量,并据此提前关闭给料装置。空中量预测值随着批次积累不断收敛,配料精度随之持续改善。 多段速计量是另一项关键技术。配料过程按时间或重量分为高速、中速、低速三个阶段,给料速度逐级递减,在接近目标值时给予系统足够的响应时间。某高精度粉体配料方案中,高速阶段完成设定量95%的配料,微量添加阶段仅处理剩余5%,确保落料精确可控。 精度指标与维护要点 行业实践中,BB肥自动配料系统的配料精度误差通常控制在0.2%以内。维持这一精度需要定期校准称重传感器、检查给料装置的磨损情况,并对流动性变差的物料及时加装破拱装置。 综上,BB肥配料系统的精度保障依赖于“分段给料+空中量补偿+定期校准”的组合策略。快慢加料解决效率与精度的矛盾,迭代预测消除系统性偏差,规范维护则确保系统长期稳定运行。三者缺一不可。2026-09-23
-
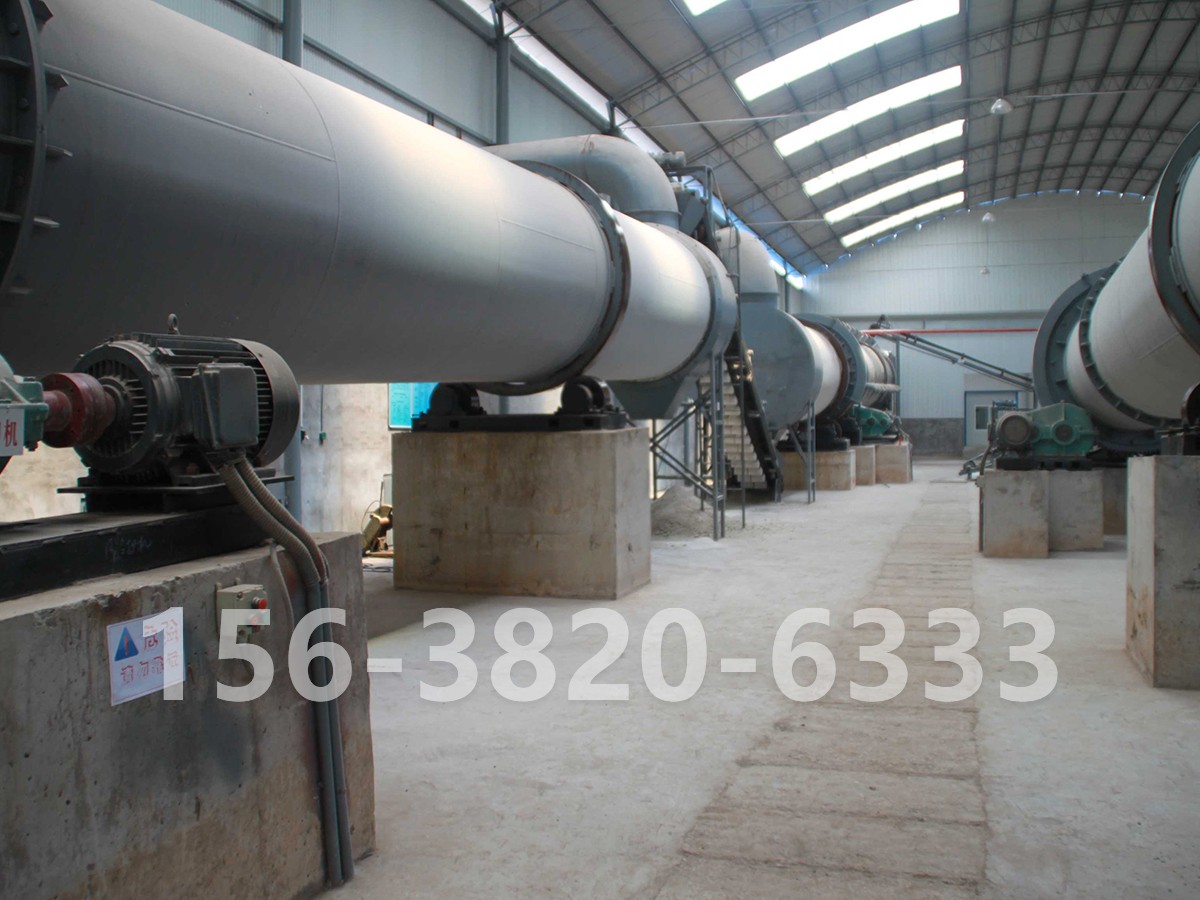 复合肥生产线原料预处理、混合造粒工艺讲解复合肥规模化生产中,成品颗粒均匀度、养分均衡度、硬度与稳定性,完全取决于前端工艺把控。其中 原料预处理 和 混合造粒 是整条复合肥生产线很核心的两道工序,也是决定肥料品质、降低返料率、提升生产效率的关键环节。 原料预处理是复合肥生产的基础工序,主要包含筛分、粉碎、配比、除杂四大环节。复合肥生产原料多为尿素、氯化铵、硫酸钾、磷酸一铵、填充辅料等,各类原料颗粒大小、湿度、硬度参差不齐,且容易掺杂结块、杂质,直接影响后续混合与造粒效果。先通过筛分设备剔除大块结块原料与硬质杂物,避免损坏造粒设备;再通过专用粉碎机对结块、大颗粒原料进行精细化粉碎,保证物料细度均匀,为均匀混合打下基础。 随后根据作物施肥配方比例,精准配比各类氮磷钾原料及中微量元素,通过配料系统自动称重下料。标准化预处理能够有效解决原料粗细不均、配比偏差、杂质过多等问题,从源头规避复合肥成品养分失衡、颗粒大小不一、品相劣质等生产通病,是高品质复合肥生产的前置保障。 混合搅拌工序承接预处理环节,是均衡养分的核心步骤。配比完成的原料送入强制式搅拌机或卧式混合机,通过高速搅拌、翻料、揉搓,让多种原料充分融合,实现养分均匀分布。搅拌时间、搅拌转速需根据原料湿度、细度精准调节,确保每一批次物料养分一致、干湿均匀,杜绝局部养分偏高或偏低的情况,保障复合肥成品质量稳定达标。 混合完成后的物料进入核心造粒工序,目前主流复合肥生产线采用 转鼓造粒工艺 ,适配规模化连续化生产。物料通过输送设备均匀送入转鼓造粒机,在筒体旋转、物料滚动摩擦、粘结剂辅助作用下,物料逐步团聚成球、层层裹料成型。转鼓造粒工艺具有成粒率高、产能大、颗粒圆润饱满、硬度适中的优势,适配各类无机复合肥原料加工。 工艺操作中需严格把控物料含水率、进料速度、筒体转速,避免出现物料粘壁、颗粒大小悬殊、粉料过多、返料率高等问题。规范的造粒工艺可大幅提升成品合格率,减少无效返料循环,降低设备能耗与原料损耗。造粒完成后的湿颗粒,再依次进入烘干、冷却、筛分、包膜、包装工序,产出标准化商品复合肥。 综上,原料预处理精细化、混合搅拌均匀化、造粒工艺标准化,是 复合肥生产线 提质降本的核心关键。严格把控整套工艺流程,既能保障复合肥养分达标、颗粒品质优异,又能有效提升生产线产能、降低生产损耗,助力复合肥厂家实现标准化、规模化增效生产。2026-09-22
-
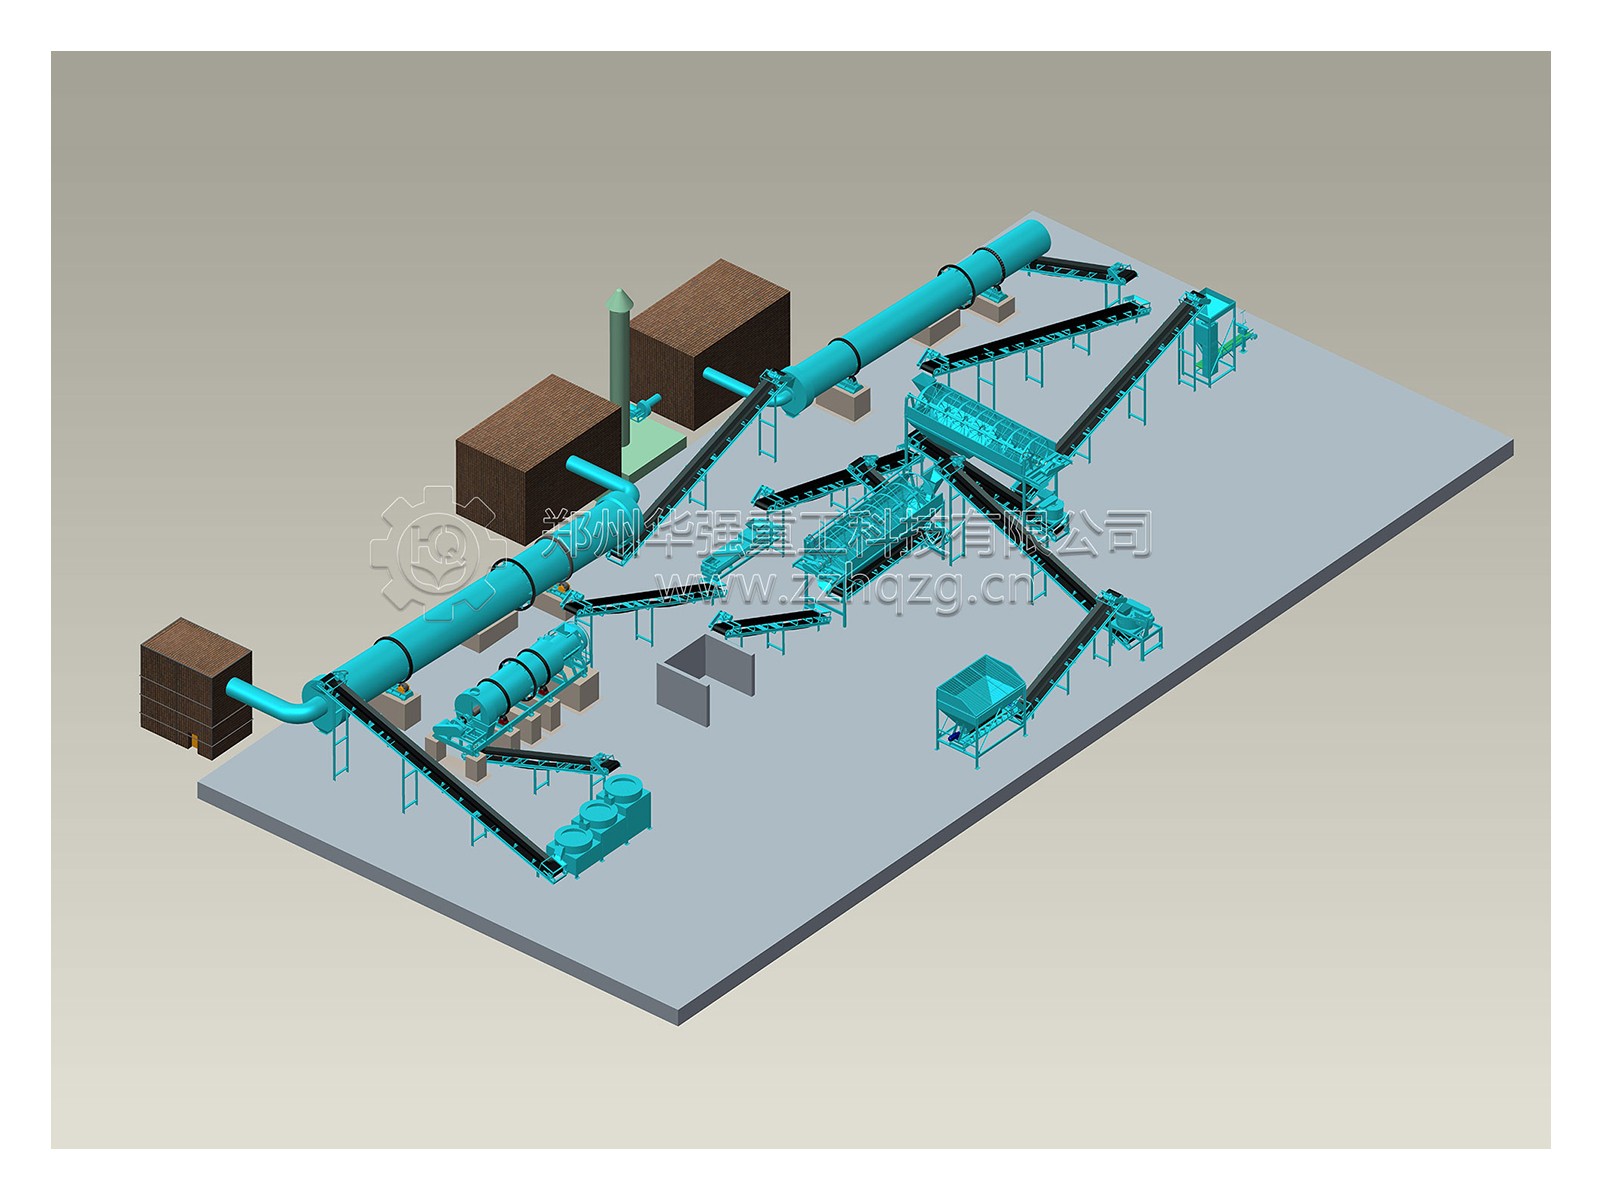 不同产能有机肥生产线怎么选?新手建厂必读有机肥生产线选型核心是 以原料产量、场地大小、销售渠道、预算成本 匹配对应产能设备。 一、小型有机肥生产线(年产1-3万吨),适合新手入门、小型养殖场 年产1-3万吨是新手建厂优选产能,门槛低、投资少、回本快,适配中小型养鸡场、养猪场、农村合作社、小型粪污处理站点。该产能生产线无需复杂全自动配置,以简易实用为主,核心设备包含:简易槽式翻堆机、粪便粉碎机、筛分机、小型造粒机、自动包装机。整套设备占地小、土建简单、能耗低,2-3人即可完成操作。适合原料日产量低、本地消化销售、初次试水有机肥行业的用户,既能满足环保粪污处理要求,又可规避大额投资风险。 二、中型有机肥生产线(年产3-6万吨),适合规模化养殖、中小型加工厂 年产3-6万吨属于主流量产产能,适配规模化畜禽养殖场、县域有机肥加工企业,也是市场销量很高的标准生产线。设备配置全面升级,采用双螺旋槽式翻堆机、全自动粉碎机、双膜/平模造粒机、网带烘干机、滚筒筛分机、除尘输送成套设备。整套生产线可实现连续自动化生产,成粒率高、返料少、烘干均匀,成品有机肥品相优质、肥力稳定。该产能兼顾产量与性价比,可满足本地批发、经销商供货、农业基地供货等多元销售场景,适配绝大多数合规有机肥厂生产需求。 三、大型有机肥生产线(年产6-10万吨及以上),适合规模化企业、粪污处理项目 年产6万吨以上大型生产线,多用于大型环保粪污资源化项目、规模化农业科技企业、大型养殖集团。设备采用全自动智能成套配置,搭载全自动翻堆系统、连续式粉碎搅拌设备、产能高挤压造粒设备、多层网带烘干冷却流水线、智能包装仓储系统。全程自动化运行,人工干预少,日产能稳定、成品标准化程度高,可满足品牌化销售、大批量外销、政府采购供货需求。该产能投资较高,适合有稳定原料储备、成熟销售渠道、正规厂房环评资质的企业。 新手建厂选型时,一定要先盘点清楚本地可稳定获取的原料总量,再倒推匹配对应产能的生产线,不要脱离实际原料供应盲目追求大产能。优先选择能提供现场规划、安装调试、售后技术指导的正规厂家,根据自身预算和销售预期分步配置,才能让有机肥项目平稳投产,真正实现粪污资源化的长期稳定收益。2026-09-22


